
Caracas colectoras, silenciadores, carcasas de secador de filtro, recipientes colectores y depósitos de compensación embutidos sin costura para climatización y refrigeración — en acero, acero inoxidable y aleaciones de cobre.
Los componentes de refrigerante deben permanecer estancos y soportar la presión durante toda la vida útil del equipo. Una carcasa embutida sin costura no tiene soldadura que pueda romperse, y una pared que puede mantenerse en unas pocas centésimas de milímetro desde el fondo hasta el hombro — es precisamente esta pared uniforme la que permite a una pieza superar las pruebas de rotura y estanqueidad que realiza su cliente. Embutimos carcasas colectoras y de recipiente colector, cuerpos de silenciador y de amortiguación, carcasas de secador de filtro y depósitos de compensación, mantenemos las superficies interiores lo bastante limpias para la soldadura fuerte y controlamos el espesor de pared, la redondez y la concentricidad en la CMM.
Las piezas de climatización rara vez se obtienen en una sola pasada. Un recipiente colector profundo o un depósito de compensación se realiza en dos o tres pasadas sucesivas, a veces con recocido intermedio, para que la pared se adelgace de forma uniforme en lugar de romperse en el hombro. Este dominio de las pasadas sucesivas — más que la capacidad bruta de la prensa — determina si su pieza supera la prueba de presión.
Así fabricamos para climatización y refrigeración
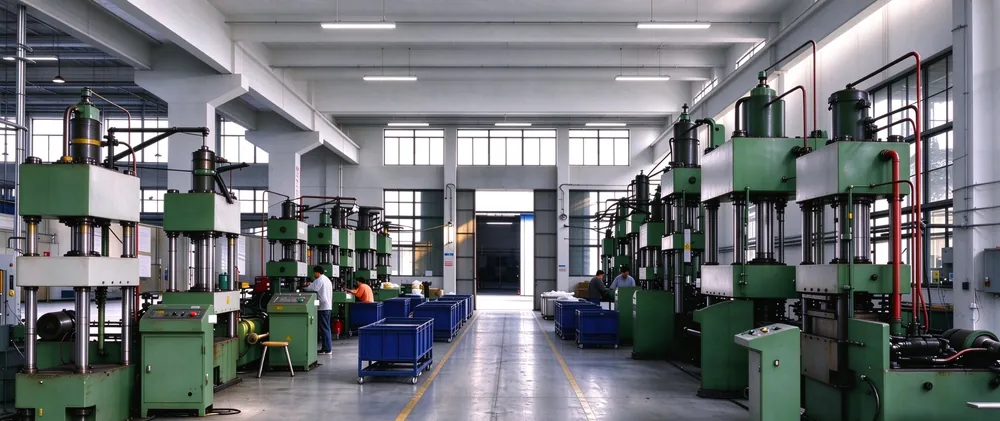
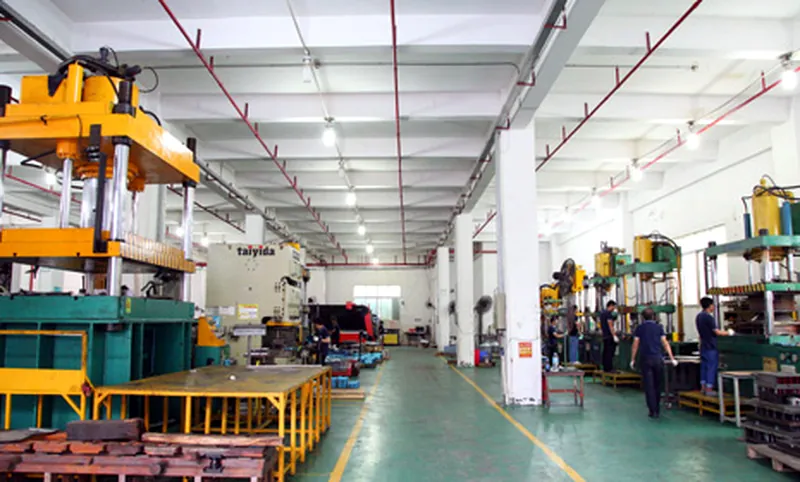
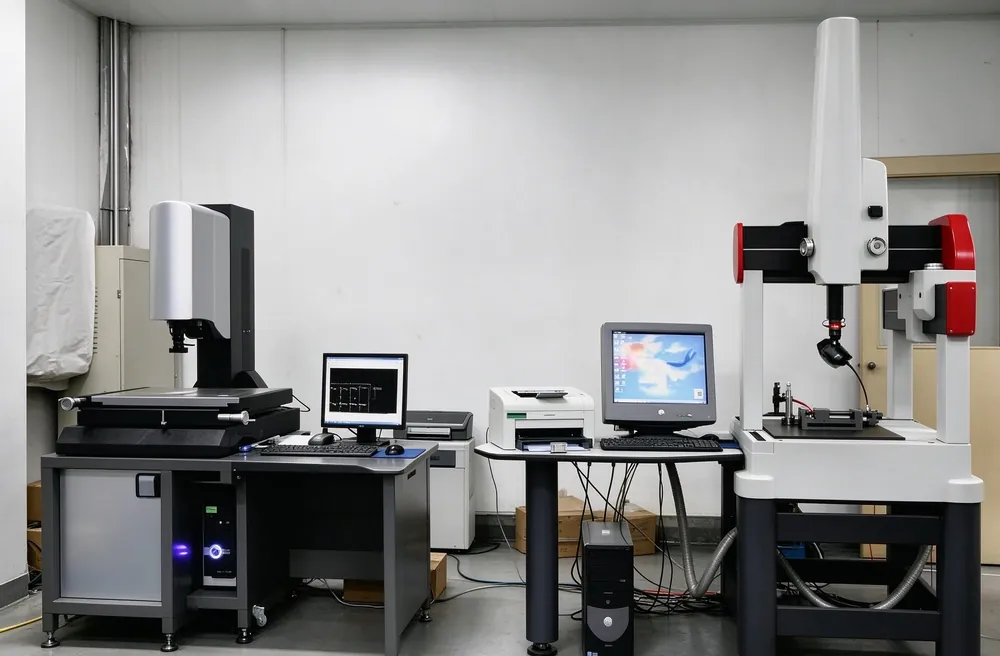
Piezas de climatización y refrigeración que fabricamos
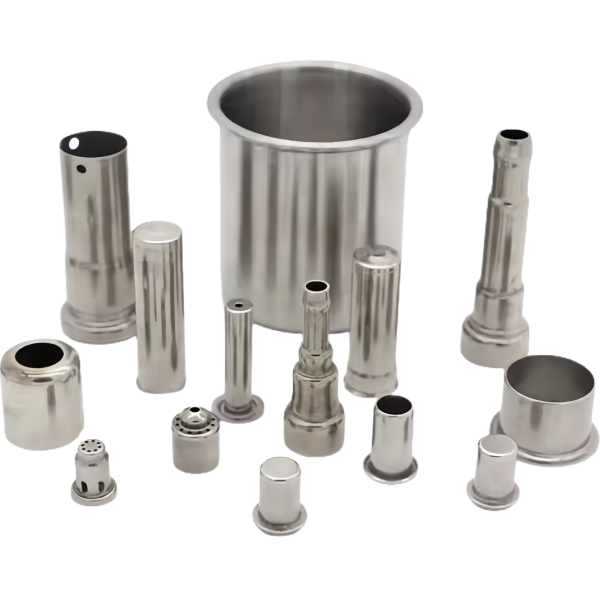 Stainless Steel Deep Drawn Cups and Tube ShellsVer detalles →
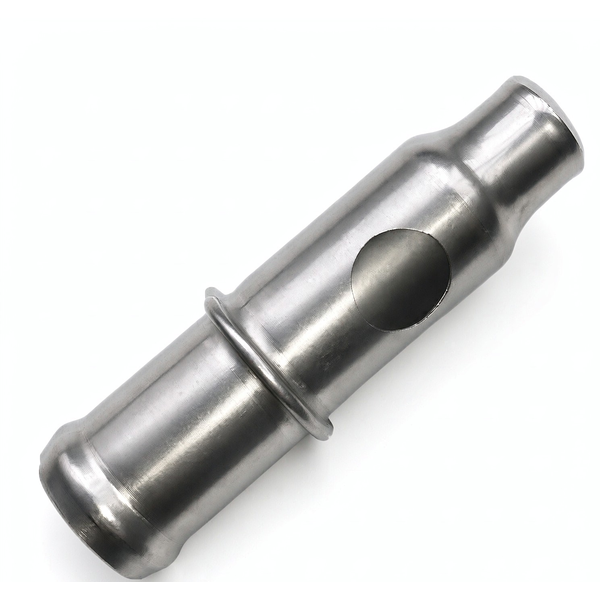 Steel Deep Drawn Long Tube with Expanded SectionsVer detalles →
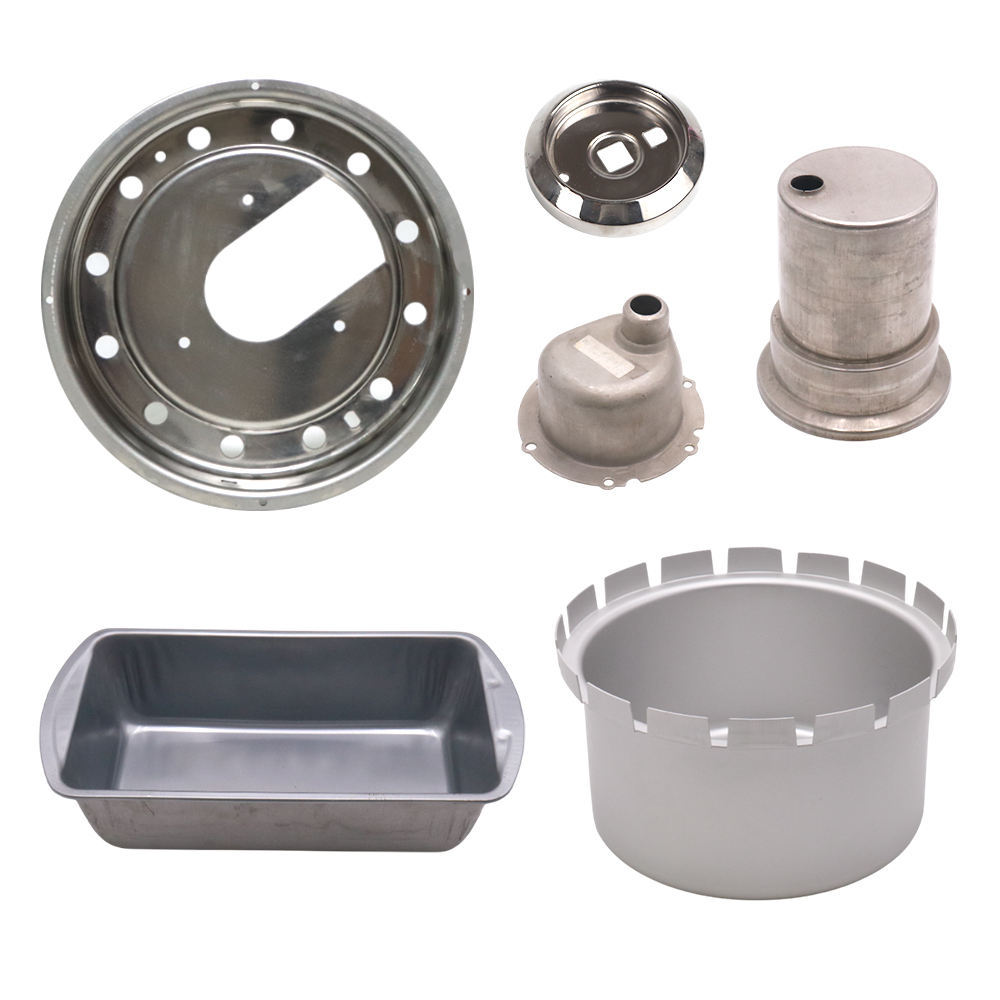 Nickel-Plated Deep Drawn Pressure Vessel CanVer detalles →
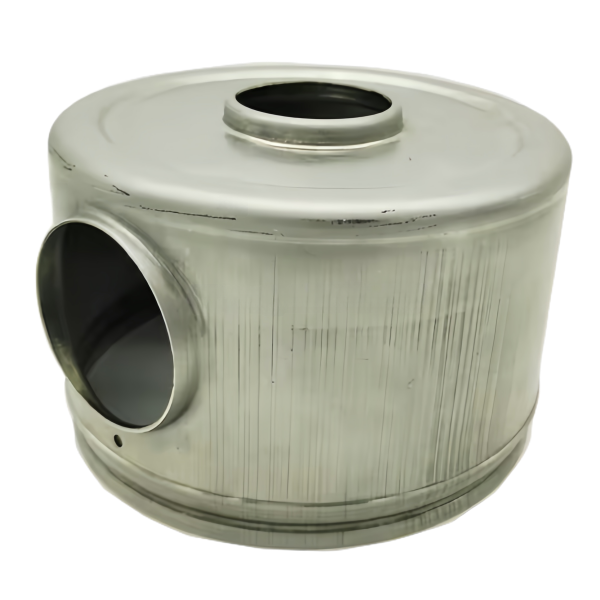 Steel Deep Drawn Tank Shell with Side PortVer detalles →
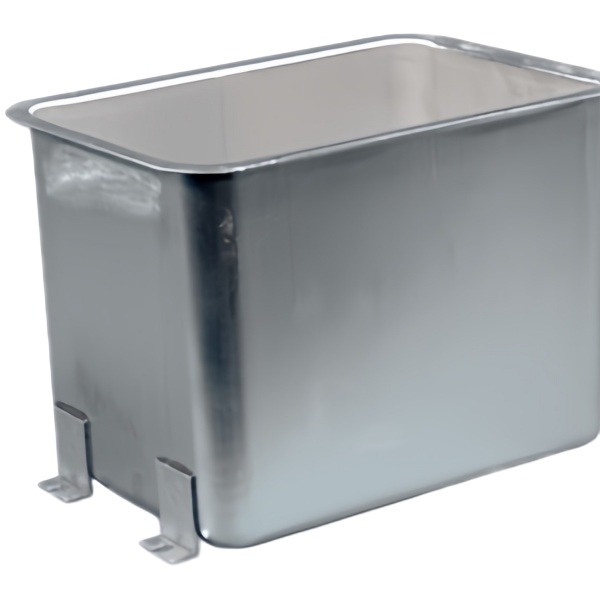 Stainless Steel Deep Drawn Tank with Mounting FeetVer detalles →
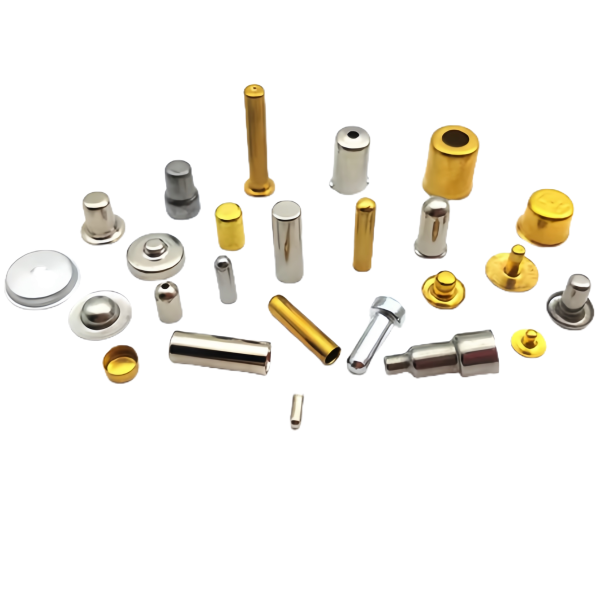 Assorted Brass and Steel Deep Drawn Plug ShellsVer detalles →
También embutimos para climatización y refrigeración: carcasas de recipiente colector y colectoras, cuerpos de silenciador y de amortiguación, carcasas de secador de filtro, depósitos de compensación y carcasas de motor de ventilador.
Materiales y superficies
Acero laminado en frío SPCC / SPCE / DC01 para carcasas revestidas y pintadas; acero inoxidable SUS304 / SUS316 donde el circuito de refrigerante o el entorno exigen resistencia a la corrosión; cobre y latón para racores y cuerpos embutidos pequeños. Superficies: galvanizado y niquelado, revestimiento en polvo y pintura, con certificados de material desde la bobina hasta el cartón.
Cómo trabajamos
Más sobre nuestros procesos: embutición, transformación posterior y aseguramiento de la calidad.
¿Necesita una pieza embutida de climatización o refrigeración? Envíenos su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Qué materiales son adecuados para el contacto con refrigerantes?
Para las cámaras de medio utilizamos acero inoxidable 1.4301 o 1.4404 y, si se solicita, flejes a base de cobre o aluminio, en cada caso tras aprobación frente al refrigerante concreto y la temperatura de funcionamiento. La selección se basa en el comportamiento frente a la corrosión, la estanqueidad y la compatibilidad con los lubricantes y sellantes del sistema.
¿Cuán estancas son las carcasas embutidas de refrigeración y fluidos?
El fondo sin costura, sin unión longitudinal, es la ventaja esencial: donde los recipientes soldados o plegados necesitan una costura de estanqueidad, el fondo embutido carece de geometría de unión. Según el requisito, realizamos el control por caída de presión, presión diferencial o ensayo de fuga con helio, y documentamos los resultados durante toda la serie.
¿Se pueden tener en cuenta el aislamiento térmico y acústico en la pieza?
Diseñamos las superficies de apoyo, los bordes y los puntos de fijación de modo que las mantas y los aislamientos se asienten con ajuste de forma, sin perder tolerancias de holgura. Los relieves y las nervaduras refuerzan la pieza, lo que reduce la excitación por vibración y, con ella, la transmisión de ruido.
¿Qué superficies son adecuadas en ambientes húmedos?
En zonas húmedas y frías han demostrado su eficacia el acero inoxidable desnudo, el galvanizado y, para zonas menos críticas, el revestimiento en polvo; en el aluminio, el anodizado ofrece protección adicional frente al condensado. Entregamos las piezas listas para revestir, con el sobreespesor previsto en el utillaje, para que los ajustes sean correctos después del revestimiento.
¿Puede fabricar carcasas pequeñas y muy grandes en el mismo programa?
Sí. Las carcasas pequeñas de cámara las fabricamos en moldes progresivos; las carcasas de gran formato, en prensas de transferencia con control del anillo de embutición. Ambos procesos pueden agruparse en un mismo programa de suministro, de modo que disponga de una única persona de contacto para todo el equipo.
Weitere Anwendungen
Limpio por dentro, o el refrigerante se enturbia
Los circuitos de refrigerante no toleran ninguna contaminación. Las partículas, las capas de óxido o los restos de aceite del conformizado se depositan en válvulas y secadores y reducen el rendimiento. Por eso tratamos las superficies interiores de los colectores y carcasas de secador embutidos para que estén lo bastante limpias para la soldadura fuerte. Controlamos las rebabas y los residuos en la prensa y solo embalamos lotes cuyo interior cumple la limpieza acordada. Esto le ahorra la limpieza previa a la carga y mantiene estable la prueba de estanqueidad.
Cobre, latón y acero inoxidable como decisión de material
Las piezas de refrigeración suelen fabricarse con aleaciones de cobre o latón, porque estos materiales se sueldan bien y se unen a las conexiones de tubería. Embutimos las carcasas correspondientes en cobre y en latón H62 y H65 según plano. Donde existe riesgo de corrosión —por ejemplo, en ambientes salinos o con refrigerante agresivo— recurrimos al acero inoxidable 304 o 316. La relación de embutición determina el número de pasadas: con acero inoxidable 304 alcanzamos 1,85–2,05, lo que obliga a realizar recipientes profundos en dos o tres pasadas con recocido intermedio.
Boquillas y conexiones de tubería en una sola pasada
Las conexiones no tienen que soldarse. Formamos boquillas, fondos y transiciones en el mismo utillaje, de modo que la carcasa sale de la prensa como una pieza sin costura y solo queda soldar los tubos. Esto reduce al mínimo las vías de fuga y le ofrece una pieza cuyo contorno interior es limpio y dimensionalmente exacto. Mantenemos el espesor de pared en toda la geometría en ±0,05 mm, más ajustado en el hombro, donde actúa la prueba de estanqueidad.
Pruebas de rotura y estanqueidad bajo control
Una carcasa a presión embutida supera la prueba del cliente solo si la pared tiene un espesor uniforme en fondo, hombro y camisa. Un espesor irregular hace que la grieta se inicie en el punto más delgado. Medimos el espesor de pared, la redondez y la concentricidad en la CMM y los documentamos en el informe de lote, para que su prueba de rotura y estanqueidad se base en una pieza predecible.
Recipientes profundos y la geometría alcanzable
Los recipientes colectores profundos y los depósitos de compensación plantean a la prensa la cuestión de la profundidad de embutición. En nuestras instalaciones, la profundidad alcanza hasta 150 mm con prensas de 5 a 500 toneladas. Si la geometría supera ese valor, distribuimos la copa en varias pasadas en lugar de sobreestirar la pared en el hombro. Así, incluso un recipiente profundo mantiene sus cotas y su estanqueidad, y el contorno interior conserva la limpieza que exige la soldadura fuerte.
Respuesta breve: Para componentes de climatización se utilizan carcasas y manguitos embutidos cuando se requiere una pared estanca y sin costura.
Contexto: Todos los valores indicados en esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayamos medido. Los precios, las cantidades mínimas y los plazos de entrega se confirman para cada plano.
Nota sobre normas: Los términos de los procesos siguen la norma DIN 8584 (embutición); la gestión de la calidad se rige por la ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos