
Бесшовные вытянутые корпуса коллекторов, корпуса глушителей, корпуса фильтров-осушителей, чаши коллекторов и расширительные баки для ОВК и холодоснабжения — из стали, нержавеющей стали и сплавов меди.
Компоненты хладагента должны оставаться герметичными и выдерживать давление весь срок службы оборудования. Бесшовный вытянутый корпус не имеет сварного шва, который может порваться, а стенка может быть выдержана с точностью до нескольких сотых миллиметра от дна до плеча — именно такая равномерная стенка позволяет детали пройти испытания на разрыв и герметичность, которые проводит ваш заказчик. Мы вытягиваем корпуса коллекторов и чаш коллекторов, корпуса глушителей и демпферов, корпуса фильтров-осушителей и расширительные баки, выдерживаем внутренние поверхности достаточно чистыми для пайки и контролируем толщину стенки, округность и соосность на КИМ.
Детали ОВК редко изготавливаются за один переход. Глубокая чаша коллектора или расширительный бак формируются за два-три перехода, иногда с промежуточным отжигом, чтобы стенка становилась равномерно тоньше, а не рвалась на плече. Это мастерство выполнения последующих переходов — а не только мощность пресса — определяет, пройдёт ли ваша деталь испытание давлением.
Как мы изготавливаем для ОВК и холодоснабжения
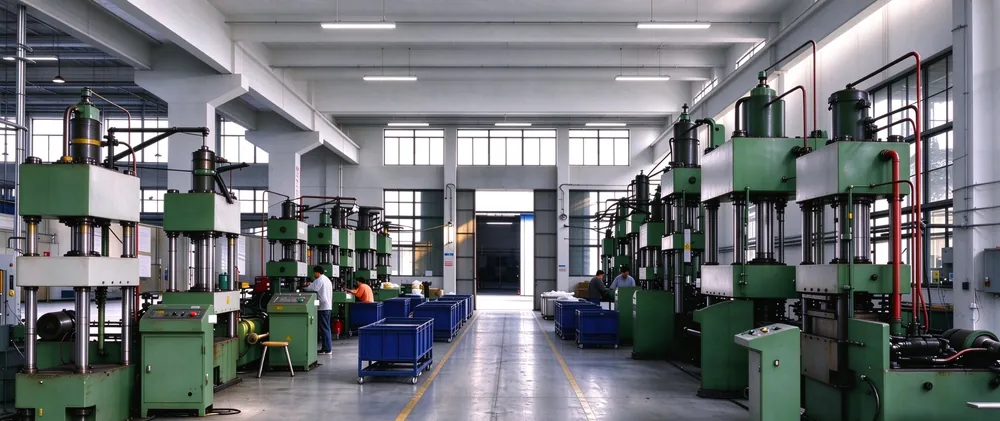
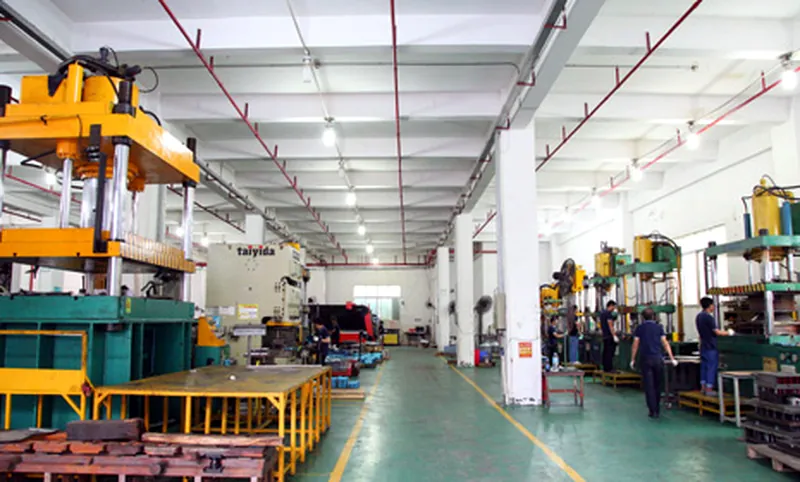
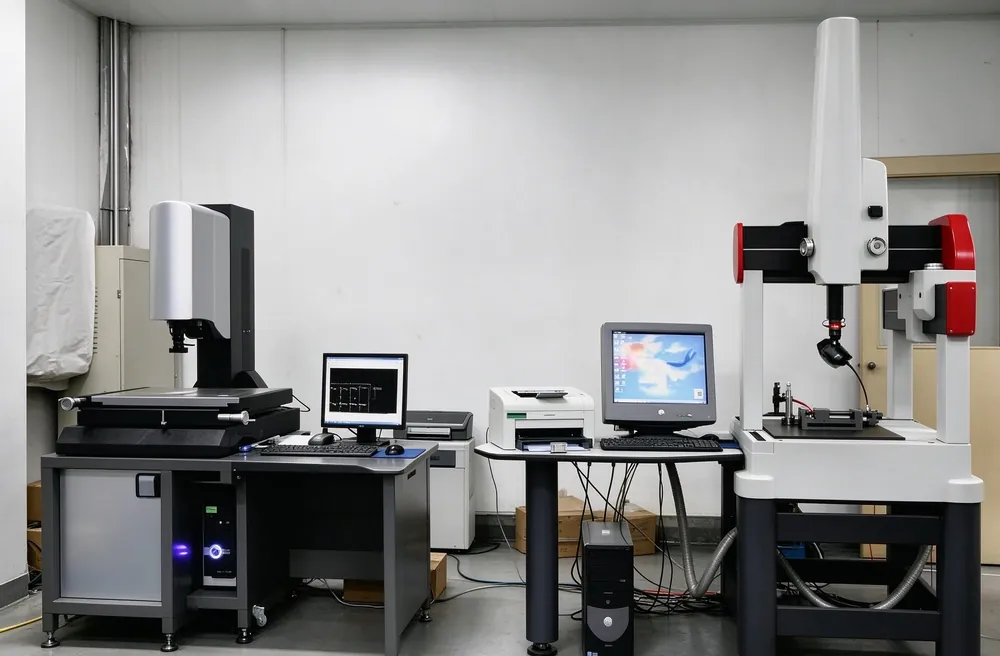
Детали ОВК и холодоснабжения, которые мы изготавливаем
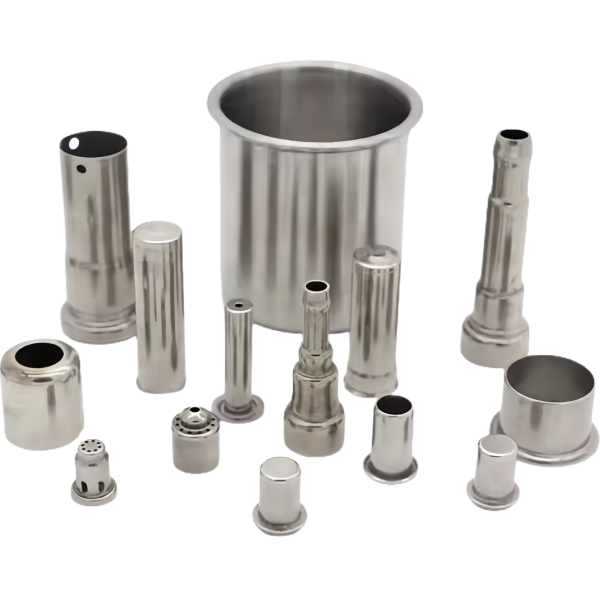 Нержавеющие глубоковытянутые чашки и трубчатые оболочкиПодробнее →
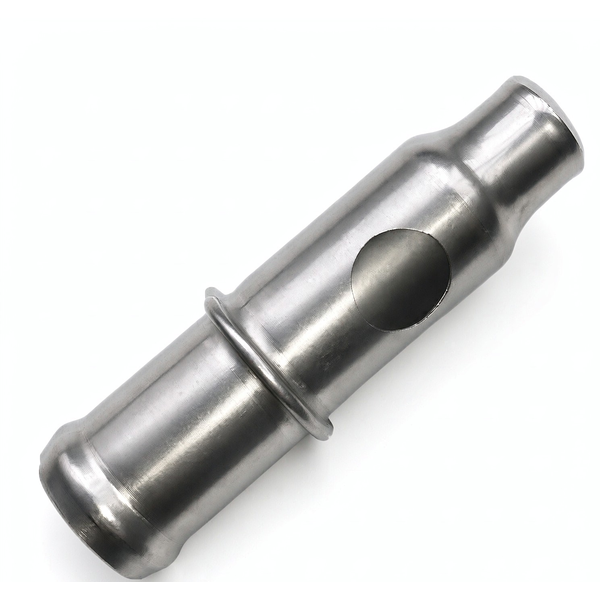 Стальная глубоковытянутая длинная труба с расширенными участкамиПодробнее →
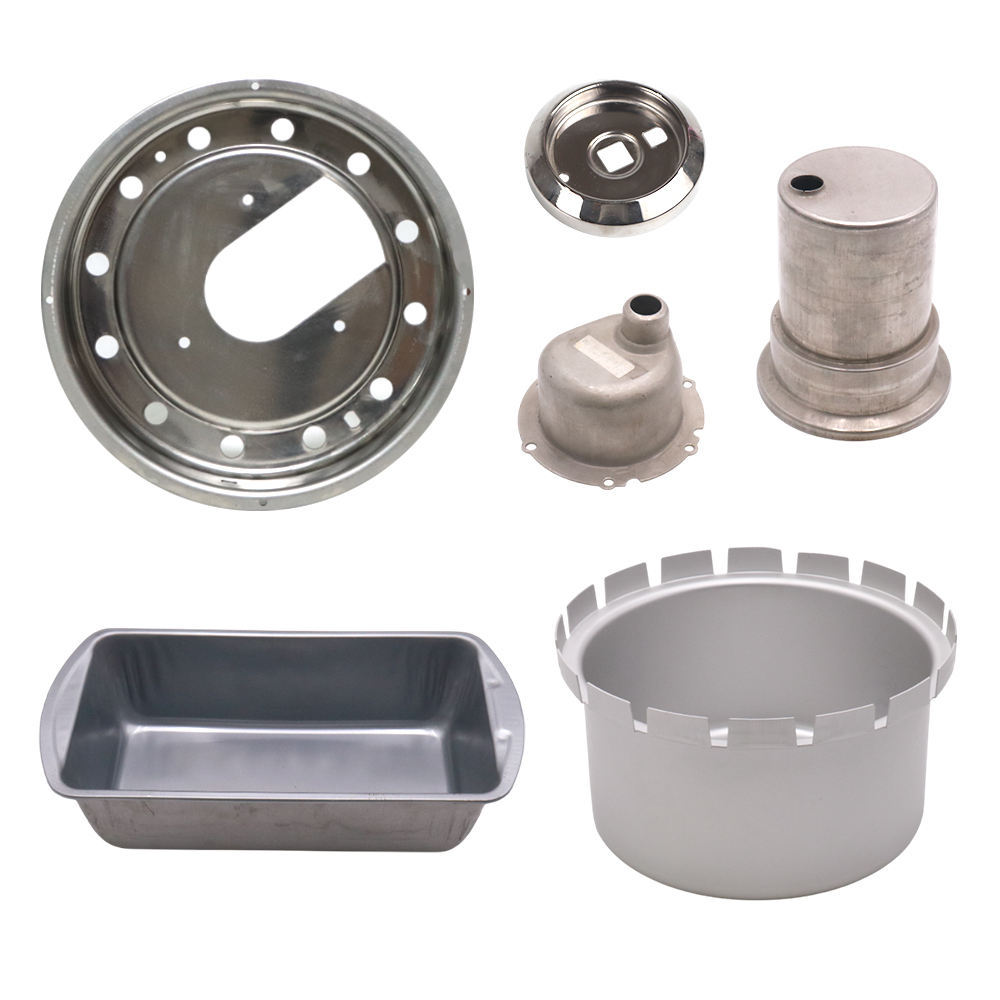 Никелированная глубоковытянутая банка сосуда под давлениемПодробнее →
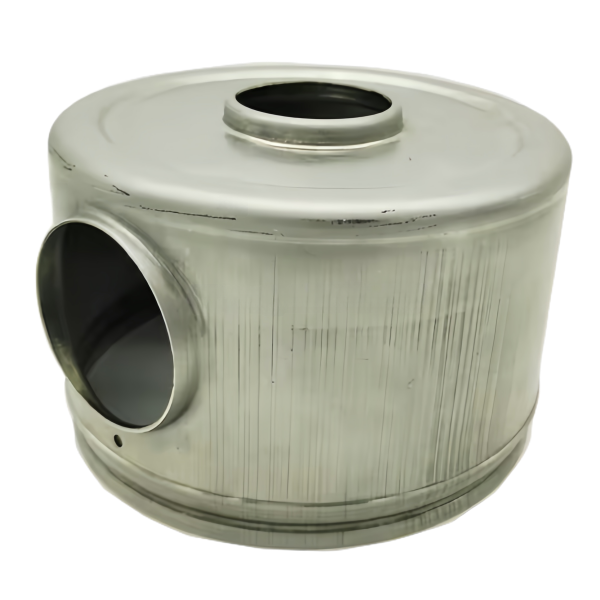 Стальная глубоковытянутая оболочка бака с боковым штуцеромПодробнее →
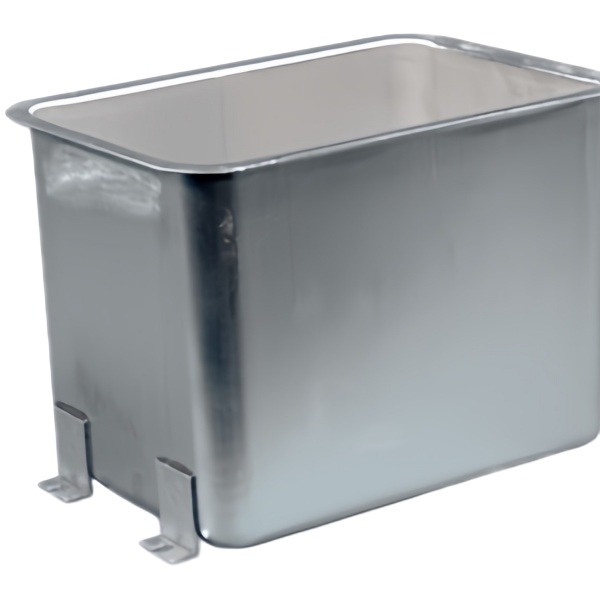 Нержавеющий глубоковытянутый бак с монтажными ножкамиПодробнее →
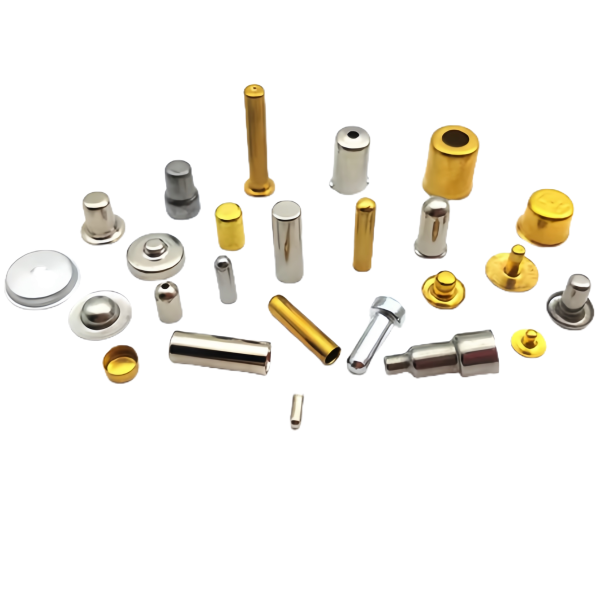 Ассортимент латунных и стальных глубоковытянутых пробковых оболочекПодробнее →
Также для ОВК и холодоснабжения мы вытягиваем чаши коллекторов и корпуса коллекторов, корпуса глушителей и демпферов, корпуса фильтров-осушителей, расширительные баки и корпуса вентиляторных двигателей.
Материалы и поверхности
Холоднокатаная сталь SPCC / SPCE / DC01 для покрытых и окрашенных корпусов; нержавеющая сталь SUS304 / SUS316, где контур хладагента или окружающая среда требуют коррозионной стойкости; медь и латунь для фитингов и мелких вытянутых деталей. Поверхности: цинкование и никелирование, порошковая окраска и лакокрасочное покрытие, с сертификатами на материал от рулона до коробки.
Как мы работаем
Подробнее о наших процессах: глубокая вытяжка, Вторичные операции и обеспечение качества.
Нужна вытянутая деталь для ОВК или холодоснабжения? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
Какие материалы подходят для контакта с хладагентами?
Для камер рабочей среды мы используем нержавеющую сталь 1.4301 или 1.4404, а по запросу — ленты на медной или алюминиевой основе, с обязательным согласованием под конкретный хладагент и рабочую температуру. Выбор определяется коррозионным поведением, герметичностью и совместимостью со смазочными и уплотнительными материалами системы.
Насколько герметичны вытянутые корпуса для хладагентов и жидкостей?
Бесшовное дно без продольного шва — главное преимущество: там, где сварные или гофрированные ёмкости требуют уплотнительного шва, вытянутое дно свободно от геометрии шва. В зависимости от требований мы проводим контроль по падению давления, перепаду давления или гелиевому тесту на утечку и документируем результаты в ходе серии.
Можно ли учесть изоляцию и звукоизоляцию в детали?
Мы рассчитываем посадочные поверхности, кромки и точки крепления так, чтобы изоляционные маты и прокладки садились с совпадением формы без потери зазоров. Обратные уступы и гофры повышают жёсткость детали, снижая вибрационное возбуждение и, соответственно, передачу шума.
Какие поверхности целесообразны во влажных средах?
Во влажных и холодных зонах зарекомендовали себя голая нержавеющая сталь, цинкование, а для менее ответственных зон — порошковая окраска; для алюминия дополнительную защиту от конденсата даёт анодирование. Мы поставляем детали готовыми к нанесению покрытия с припуском, заложенным в оснастку, чтобы после покрытия посадки оставались точными.
Можете ли вы изготавливать маленькие и очень большие корпуса в одной программе?
Да. Малые камерные корпуса мы изготавливаем на прогрессивных штампах, крупногабаритные — на трансферных прессах с управлением вытяжным кольцом. Оба пути можно объединить в одной программе поставок, так что по всему устройству у вас будет один ответственный специалист.
Другие применения
Чистота внутри — иначе хладагент помутнеет
Контуры хладагента не прощают загрязнений. Частицы, оксидные плёнки и остатки смазки после формования оседают на клапанах и осушителях и снижают эффективность. Поэтому мы обрабатываем внутренние поверхности вытянутых коллекторов и корпусов осушителей так, чтобы они были достаточно чистыми для пайки. Заусенцы и остатки мы контролируем прямо на прессе и упаковываем только те партии, внутренняя полость которых соответствует согласованной чистоте. Это избавляет вас от очистки перед заправкой и делает проверку герметичности стабильной.
Медь, латунь и нержавеющая сталь как выбор материала
Детали для холодоснабжения часто изготавливают из медных сплавов или латуни, поскольку эти материалы хорошо паяются и соединяются с трубными штуцерами. Мы вытягиваем соответствующие корпуса из меди, а также из латуни H62 и H65 по чертежу. Там, где грозит коррозия — например, в соляной среде или при агрессивном хладагенте — мы переходим на нержавеющую сталь 304 или 316. Коэффициент вытяжки определяет число переходов: для нержавеющей стали 304 мы достигаем 1,85–2,05, что требует глубоких чаш за два-три перехода с промежуточным отжигом.
Штуцеры и трубные подключения за один переход
Подключения не обязательно приваривать. Мы формуем штуцеры, днища и переходы в той же оснастке, так что корпус выходит из пресса как бесшовная деталь, и остаётся только впаять трубы. Это сводит пути утечки к минимуму и даёт вам деталь с чистой, размерной внутренней поверхностью. Толщину стенки мы выдерживаем по всей геометрии на ±0,05 mm, на плече — плотнее, там, где действует проверка герметичности.
Испытание на разрыв и герметичность в поле зрения
Вытянутый корпус под давлением проходит проверку у заказчика только в том случае, если стенка равномерно толстая по дну, плечу и обечайке. Неравномерная толщина приводит к тому, что трещина начинается в самом тонком месте. Мы измеряем толщину стенки, округность и соосность на КИМ и документируем их в протоколе партии, чтобы ваши испытания на разрыв и герметичность опирались на предсказуемую деталь.
Глубокие чаши и достижимая геометрия
Глубокие чаши коллекторов и расширительные баки ставят перед прессом вопрос глубины вытяжки. На нашем оборудовании глубина вытяжки достигает 150 mm при прессах от 5 до 500 тонн. Если геометрия превышает это значение, мы распределяем чашку на несколько переходов, а не перерастягиваем стенку на плече. Так и глубокая чаша остаётся размерной и плотной, а внутренняя поверхность сохраняет чистоту, которую требует пайка.
Краткий ответ: Для компонентов ОВК вытянутые оболочки и втулки применяются, когда требуется плотная бесшовная стенка.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог