
Camisas de motor embutidas, escudos de cojinete, carcasas de condensador y batería, copas de blindaje y tapas de cajas de conexiones — en acero, aluminio y acero inoxidable.
Las piezas eléctricas se fabrican en serie. Una camisa o una tapa embutida debe cumplir la tolerancia en cada unidad a lo largo de series de cientos de miles, mantener un revestimiento que no se descascarille y costar lo que permite la lista de materiales. Fabricamos estas piezas en prensas de molde progresivo y de carrera única con roscado automatizado y montaje en línea, y controlamos las rebabas, la redondez y la planaridad en la prensa. Como embutimos, mecanizamos y revestimos bajo un mismo techo, la pieza que aprueba en el informe de muestra es exactamente la pieza que entregamos en serie.
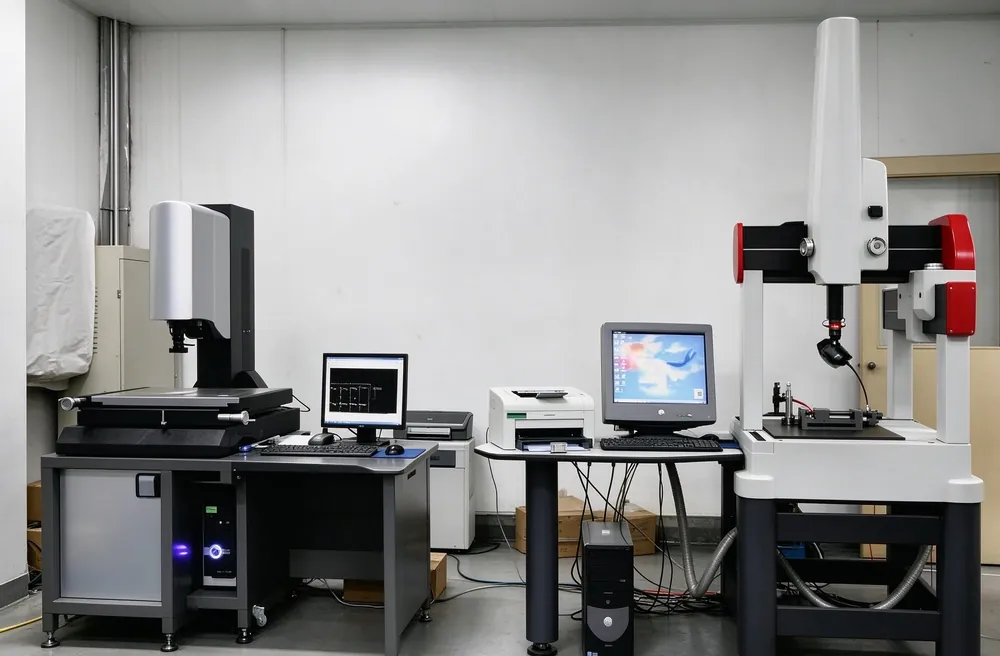
La geometría difícil en la electromecánica es casi siempre la concentricidad — una camisa de motor cuyo taladro y cara frontal deben girar de forma concéntrica, o una copa de blindaje que debe asentarse plana en un conjunto. Mantenemos estas características durante la embutición y el procesamiento posterior y las controlamos en la máquina de medición por coordenadas (CMM) y en el sistema de visión 2D antes del embalaje.
Así fabricamos para electromecánica & electrónica
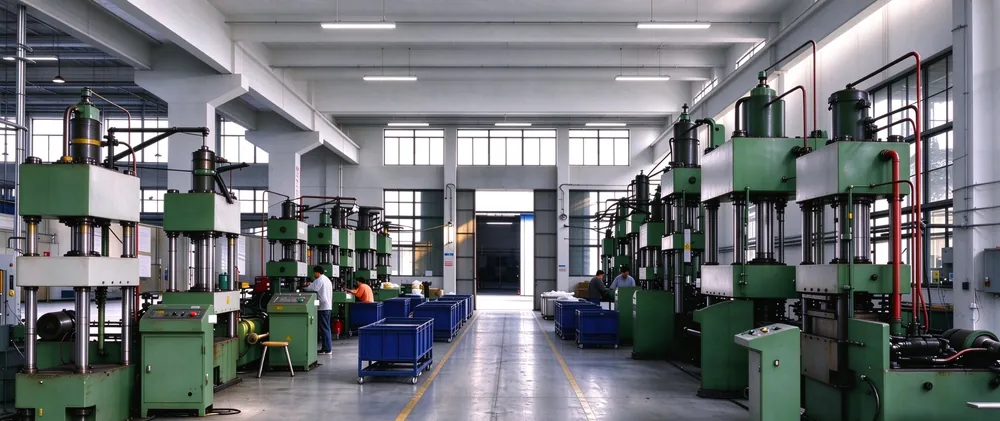
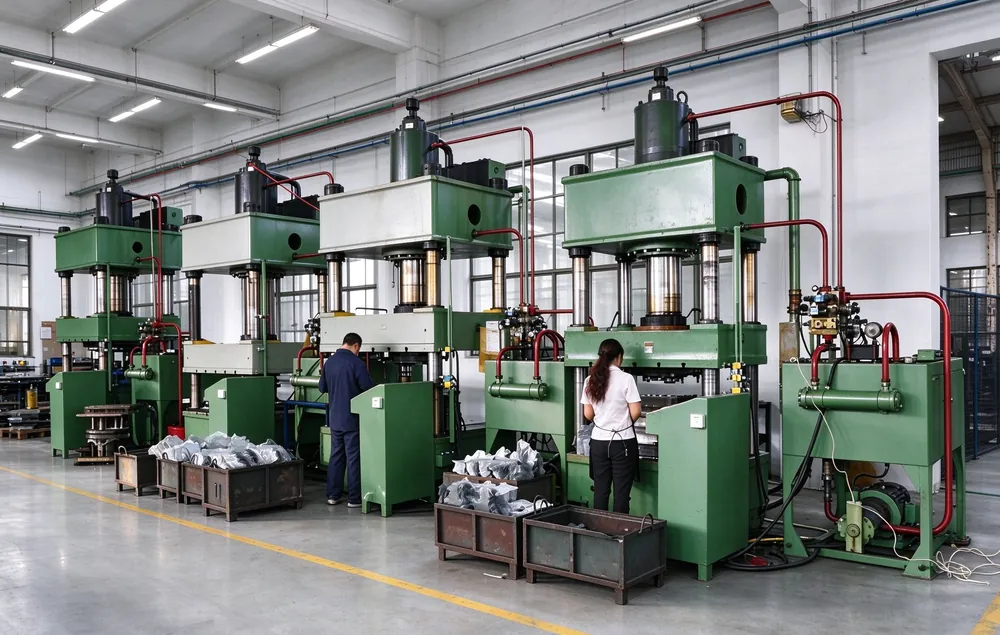
Piezas eléctricas & electrónicas que fabricamos
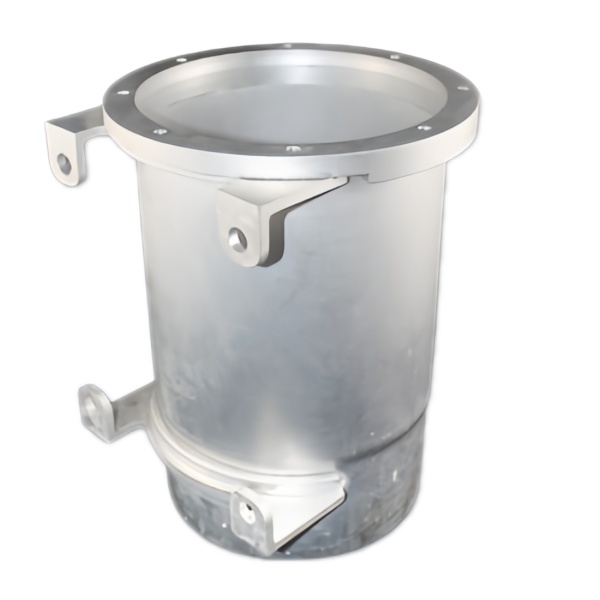 Aluminum Deep Drawn Cylinder Shell with Mounting EarsVer detalles →
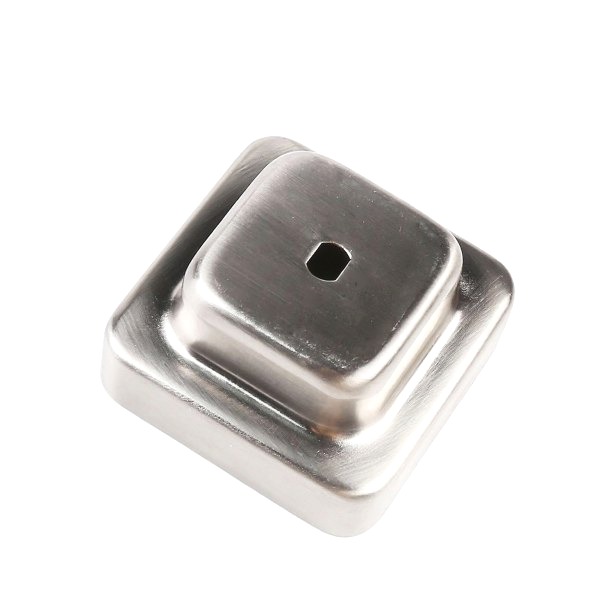 Steel Deep Drawn Motor Bell with Bolt PatternVer detalles →
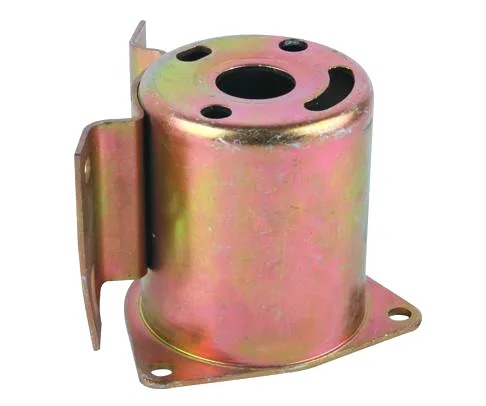 Deep Drawn Steel Stator Motor Housing with FlangeVer detalles →
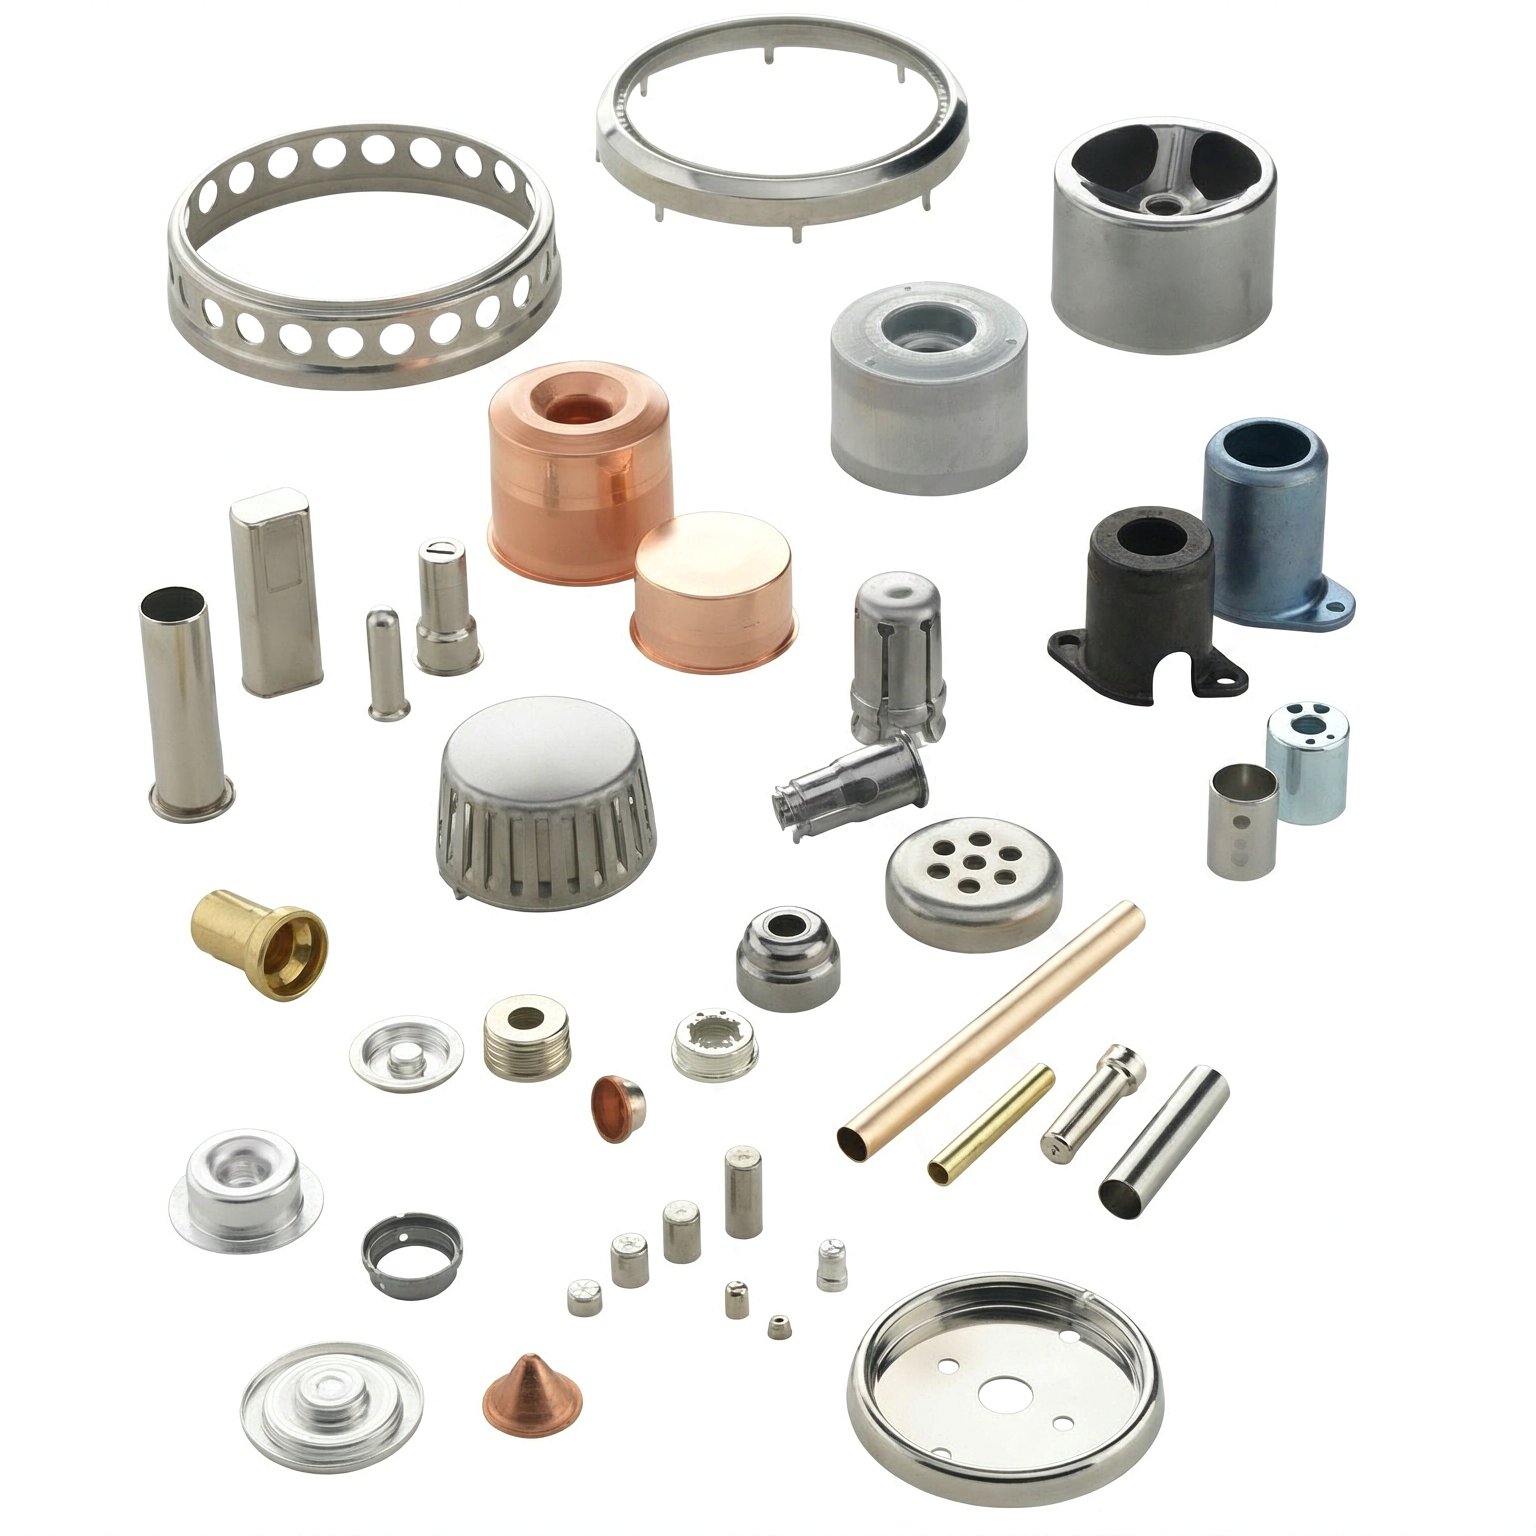 Assorted Small Deep Drawn Cups Rings and RetainersVer detalles →
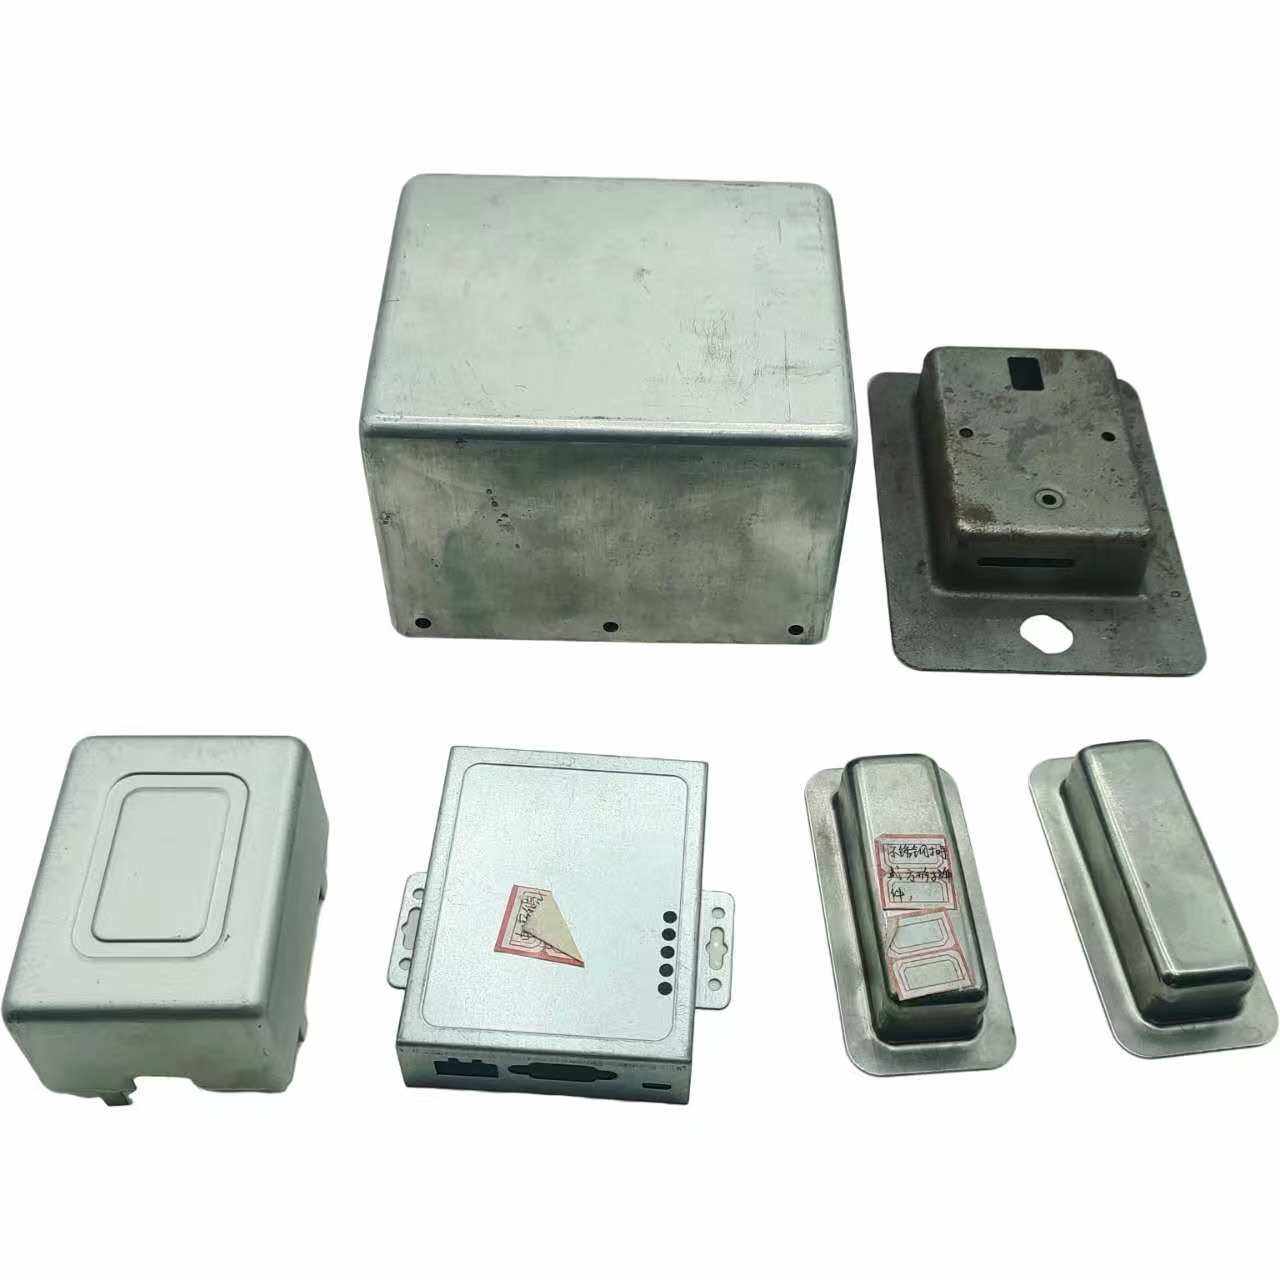 Galvanized Steel Deep Drawn Junction Box CoversVer detalles →
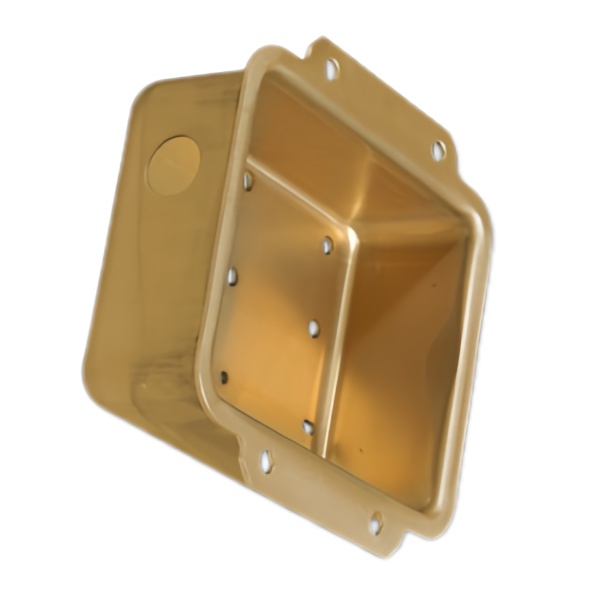 Painted Steel Deep Drawn Enclosure Box with FlangesVer detalles →
También embutimos para electricidad y electrónica: copas de condensador y batería, copas de blindaje, casquillos de lámpara, copas de conexión y carcasas de disipador de calor.
Materiales & superficies
SPCC y acero galvanizado para carcasas y tapas revestidas; aluminio para carcasas ligeras y térmicamente activas; SUS304 para resistencia a la corrosión; cobre y latón para contactos y piezas embutidas pequeñas. Las piezas se entregan listas para galvanizado, niquelado o estañado, revestimiento en polvo o pintura, con roscado automatizado y montaje en línea.
Cómo trabajamos
Más sobre nuestros procesos: embutición, estampación y garantía de calidad.
¿Necesita un componente eléctrico embutido? Envíe su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Alcanzan las carcasas embutidas el grado de protección IP 67?
Las carcasas embutidas son una buena base para grados de protección elevados, porque el fondo y la pared forman una sola pieza. Si se alcanza realmente IP 67 depende de la junta, la rigidez de la tapa y el paso de cables; dimensionamos los bordes de estanqueidad y las superficies de apoyo en función del utillaje y demostramos el grado de protección para cada proyecto.
¿Se pueden cumplir requisitos relevantes para la compatibilidad electromagnética?
Una carcasa metálica continua protege electromagnéticamente; lo decisivo son las uniones conductoras en la tapa, la brida y los pasos. Armonizamos el espesor de pared, las superficies de contacto y el revestimiento para que se pueda alcanzar el grado de blindaje deseado y no se anule por superficies de estanqueidad pintadas.
¿Qué espesores de pared son habituales en carcasas electrónicas?
Para carcasas de control y conexión fabricamos normalmente 0,8 a 2,0 mm y, para cubiertas ligeras, incluso menos. La elección depende de la rigidez, el peso y las fuerzas en los taladros y las fijaciones; si es necesario, unas nervaduras refuerzan la superficie en lugar de aumentar el espesor.
¿Se pueden incorporar roscas, taladros y elementos de inserción a presión?
Sí. Tras la embutición, estampamos, grabamos y conformamos los taladros, las roscas y los alojamientos en operaciones sucesivas; también colocamos tuercas y pernos de inserción a presión. Estas operaciones se realizan en el mismo conjunto de utillaje, de modo que la posición y la medida de los taladros se repiten con precisión gracias al utillaje.
¿Son adecuadas las carcasas embutidas para exteriores?
Para montaje en exteriores recomendamos acero inoxidable 1.4404 o aluminio revestido; los bordes de goteo y las superficies de estanqueidad cubiertas mantienen el condensado alejado de la junta. Además, tenemos en cuenta el drenaje y la ventilación para que el condensado que se forme no se acumule en el interior de la carcasa.
Otras aplicaciones
Blindaje de una sola pieza – sin unión, sin corriente de fuga
Una copa de blindaje debe captar campos electromagnéticos parásitos y, para ello, necesita una pared continuamente conductora. Una copa embutida de acero o aluminio ofrece exactamente eso: un manguito de una sola pieza en el que ninguna soldadura actúa como interrupción del blindaje. Mantenemos el espesor de pared y la planaridad de la superficie de apoyo, de modo que la copa se asiente plana en el conjunto y establezca contacto en toda la superficie. Esto diferencia una pieza embutida de una carcasa estampada y doblada, que tiene una posible abertura en cada borde.
Carcasas de batería: evitar cortocircuitos, mantener el aislamiento
Las carcasas de batería están sometidas a tensión y deben ser estancas y dimensionalmente estables. Las embutimos en acero inoxidable 301 o 304, de modo que la pared siga siendo resistente a la corrosión y no deje expuesta ninguna superficie de contacto. El espesor de pared de 0,15–3,0 mm se puede adaptar al tamaño de la celda, y la tolerancia de ±0,05 mm garantiza que la tapa y el aislamiento encajen sin atascarse ni dejar holgura. Como embutimos, mecanizamos y revestimos bajo un mismo techo, la muestra aprobada es exactamente la pieza de la serie.
Roscas y superficies de contacto en línea
Muchas piezas eléctricas necesitan roscas o superficies de contacto que no se generan solo en una operación posterior. Cortamos roscas y añadimos casquillos directamente en la línea de prensado, de modo que la pieza sale de la banda lista para el montaje. Para contactos conductores ofrecemos un chapado de níquel, que se deposita de forma uniforme sobre la superficie embutida. Así se elimina una operación adicional de acabado y la cadena dimensional se mantiene corta.
Concentricidad que se mantiene en el conjunto
En camisas de motor y escudos de cojinete, todo se reduce a la desviación de giro: el taladro y la cara frontal deben ser concéntricos entre sí, de lo contrario el rotor golpea. Aseguramos esta característica ya durante la embutición y la controlamos en la máquina de medición por coordenadas (CMM) y con el sistema de visión 2D antes del embalaje. Así, cada lote mantiene, a lo largo de cientos de miles de piezas, la misma posición que aprobó en la muestra.
Retroceso elástico y exactitud dimensional en la estampación
Las piezas de chapa estampadas y dobladas retroceden tras la presión del utillaje, y es precisamente este efecto el que decide si la pieza encaja en el conjunto. Incluimos el retroceso elástico en la geometría del utillaje y comprobamos el resultado en la máquina de medición por coordenadas (CMM), de modo que la medida aprobada se cumpla sin necesidad de retoques. En piezas eléctricas con alojamientos ajustados, esto ahorra trabajo de corrección en la prensa y mantiene bajos los costes por unidad, ya que la pieza sale de la banda lista para el montaje.
Respuesta breve: las carcasas eléctricas de metal embutido combinan una carcasa cerrada con aberturas y fijaciones posteriores.
Clasificación: todos los valores indicados en esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayan sido medidos. Los precios, las cantidades mínimas y los plazos de entrega se confirman para cada plano.
Nota sobre normas: los términos de los procedimientos siguen la norma DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos