
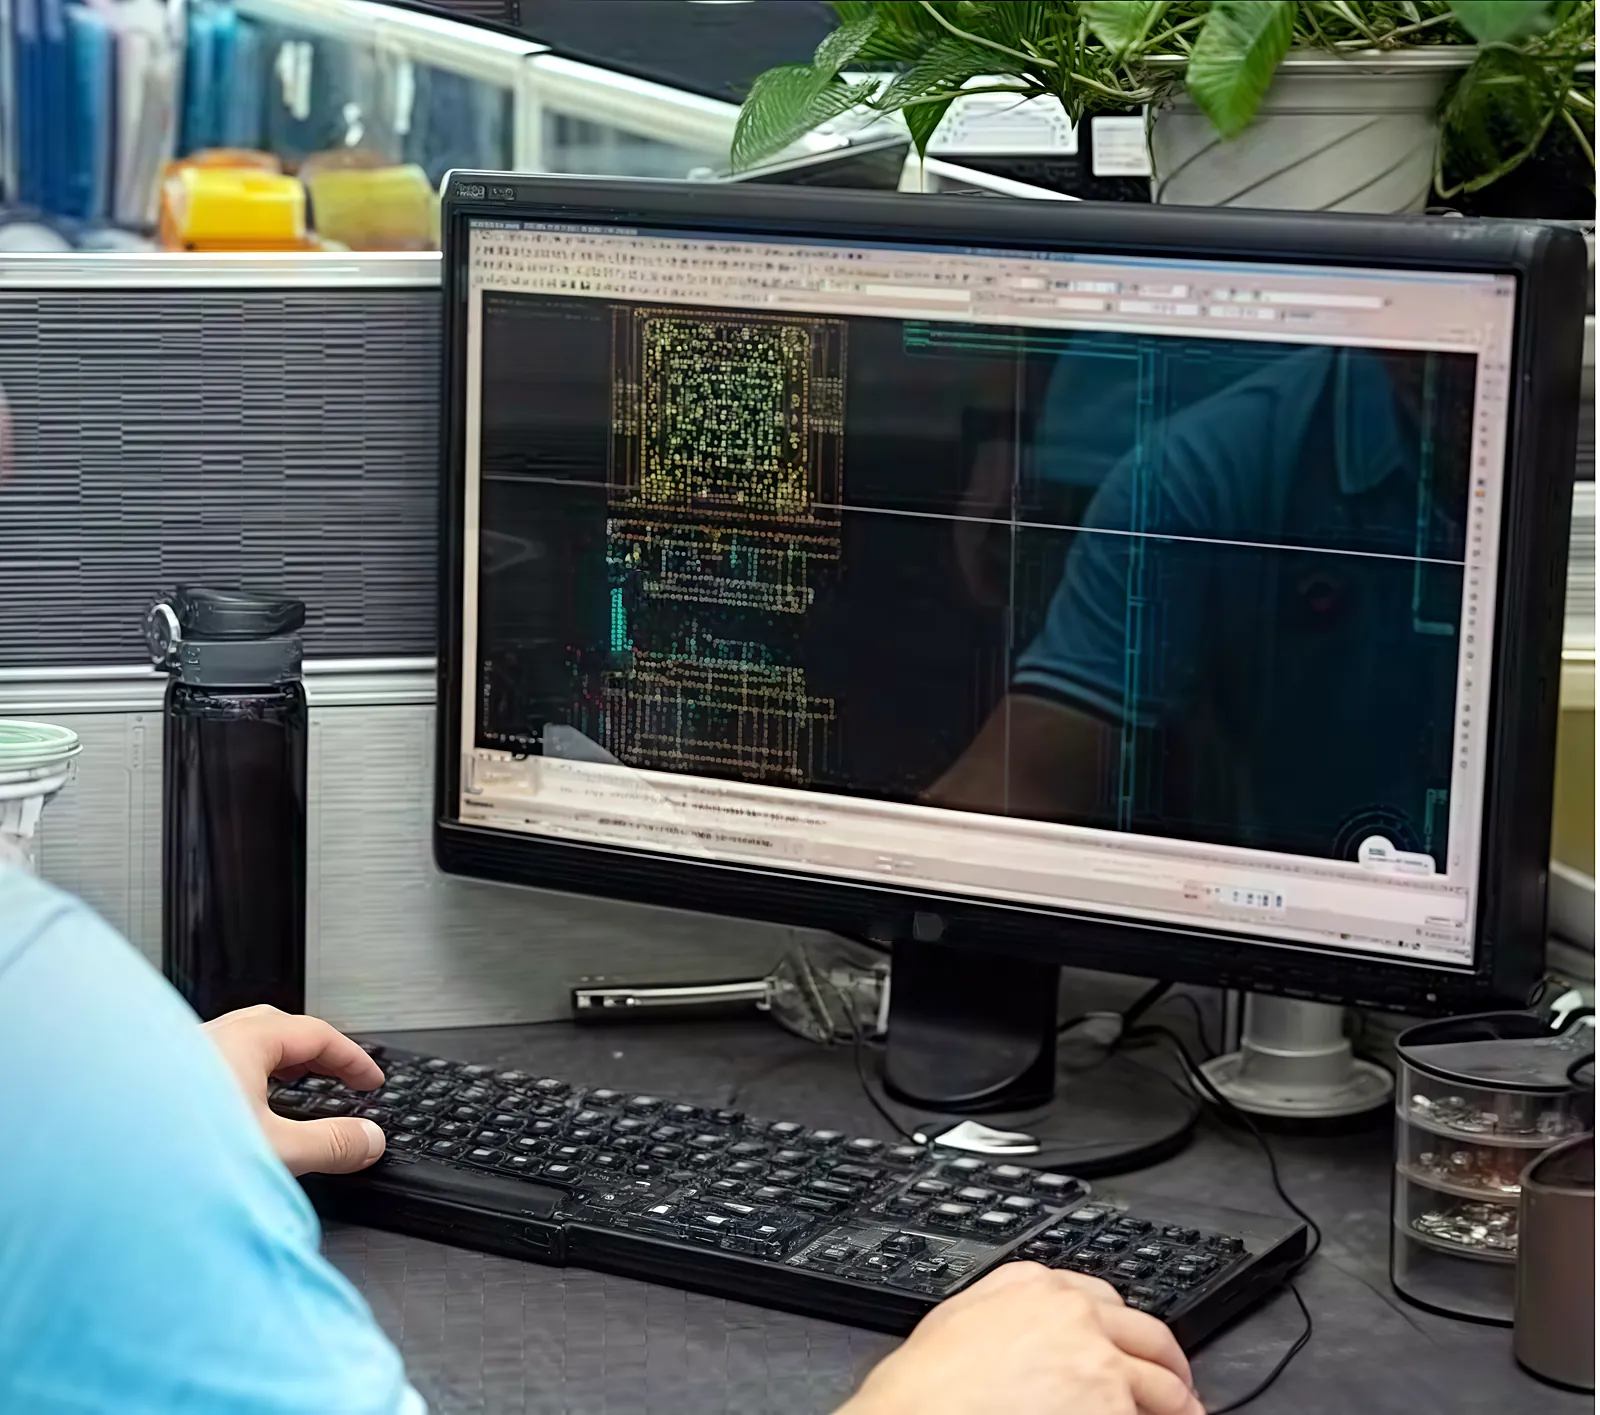
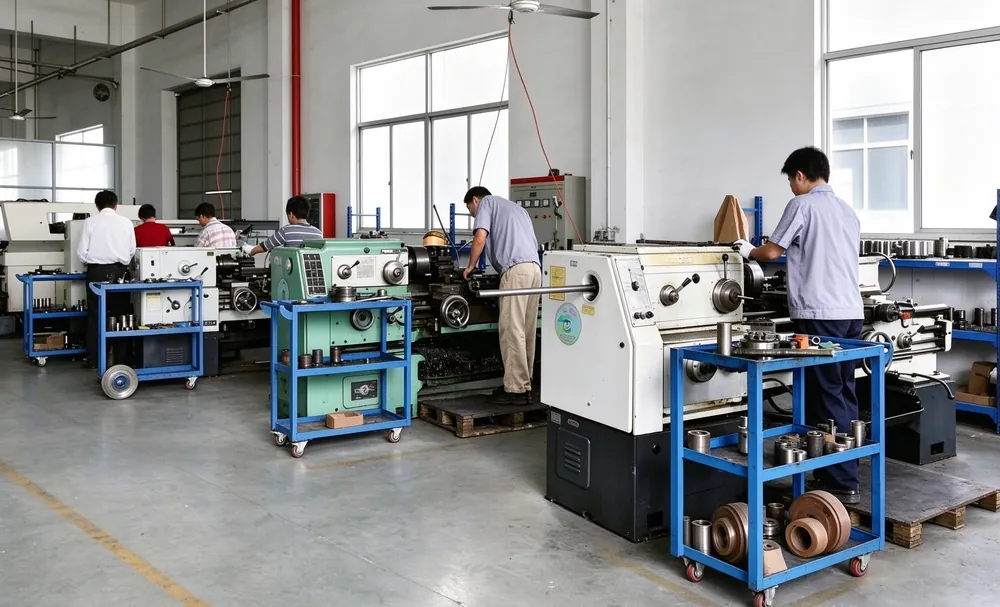
Construir utillajes en las instalaciones de la empresa significa que los moldes de embutición, los utillajes progresivos y las matrices de corte se diseñan, se mecanizan y se prueban en el propio taller — bajo el mismo techo que las prensas en las que después se fabricará la serie. Utillajes diseñados en CAD, mecanizados en nuestras propias máquinas y probados en nuestras propias prensas — esa es la razón por la que nuestros presupuestos y nuestros plazos se cumplen.
Por qué importa el utillaje propio
Cada pieza embutida depende de su utillaje. Si la construcción de utillajes se externaliza, cada modificación de diseño se convierte en una negociación entre proveedores. En Aunov, el utillaje se construye junto a la prensa: nuestros diseñadores generan el modelo CAD, nuestras máquinas cortan el acero y nuestros utillajeros prueban el molde en la misma superficie en la que después se fabricará su pieza. Si cambia su plano, se trata de horas y no de semanas.
Diseñamos y fabricamos utillajes de pasos sucesivos, utillajes de una sola pasada, utillajes combinados y utillajes blandos para muestras. En más de 15 años se han construido en nuestras instalaciones más de 500 juegos de utillajes — para carcasas de sensor, camisas de motor, manguitos de válvula y copas de batería.
Detalles que determinan la calidad
La calidad de la embutición se decide en fracciones de milímetro. El juego de corte entre el punzón y la matriz se sitúa en torno al 8–12 % del espesor del material, según la aleación y los requisitos de superficie; los radios del punzón y de la matriz se dimensionan para que el metal fluya sin romperse; las varillas de embutición y la presión de sujeción controlan el flujo del material hacia la copa. En los utillajes de pasos sucesivos, la disposición de la tira reparte la carga entre las estaciones para que la prensa funcione con estabilidad a ritmo alto.
Como cortamos nuestro propio acero, podemos iterar. Un utillaje que embute sin problemas en la simulación pero abre arrugas en la prensa se retrabaja aquí y se prueba de nuevo — el cliente ve muestras terminadas, no excusas.
Continúa en el recorrido por la capacidad
La construcción de utillajes, el conformado y el control están estrechamente ligados. El siguiente paso del recorrido muestra cómo se desarrolla la propia embutición — y cómo se verifica cada lote.
El proceso de embutición · Calidad y control · Piezas embutidas según plano
Preguntas frecuentes
¿Qué tipos de utillaje fabrican en sus instalaciones?
Diseñamos y fabricamos utillajes de pasos sucesivos, de una sola pasada y combinados para la serie, además de utillajes blandos para muestras. Un utillaje blando permite obtener las primeras piezas mientras la geometría todavía está en debate: en él se pueden verificar los radios, la secuencia de pasadas de embutición y el espesor de pared alcanzable antes de cortar el acero templado de serie.
¿En qué prensas se embuten las primeras muestras?
En las mismas prensas que después fabrican la serie. El utillaje no se ajusta en una prensa de ensayo separada y se traslada luego; la presión de sujeción, el lubricante y el comportamiento del carro son en la primera muestra idénticos a los del funcionamiento posterior. La pieza muestra aprobada es, por tanto, el resultado exacto del proceso que usted adquiere.
¿Con qué rapidez se puede aplicar un cambio de diseño?
En horas en lugar de semanas. Como el diseño, el mecanizado del acero y las pruebas están bajo un mismo techo, un cambio de plano no pasa por la coordinación entre proveedores: se ajusta el modelo CAD, se retrabaja el acero del utillaje y se prueba de nuevo el molde. Una corrección de la muestra en un programa en curso no desencadena, por tanto, una nueva ronda de coordinación.
¿Qué ocurre si un utillaje abre arrugas en la prensa?
Se retrabaja y se prueba de nuevo. Las arrugas aparecen cuando el material no se guía suficientemente en la copa; los puntos de ajuste son las varillas de embutición, la presión de sujeción y los radios del punzón y la matriz. Como cortamos nosotros el acero del utillaje, podemos realizar estas correcciones sin esperar a un fabricante de utillajes externo.
¿Cuánta experiencia hay detrás de sus utillajes?
Más de 15 años y más de 500 juegos de utillajes construidos en nuestras instalaciones, sobre todo para carcasas de sensor, camisas de motor, manguitos de válvula y copas de batería. Esta amplitud es la razón por la que, ante una geometría nueva, casi siempre se puede anticipar antes de la primera simulación de conformado qué secuencia de pasadas de embutición será viable.
¿Necesita una pieza embutida según plano? Envíe su plano — presupuesto en un plazo de 24 horas.
Diseño del utillaje según su tolerancia
La tolerancia de una pieza embutida se fija en el utillaje, no se corrige después en la prensa. Diseñamos el punzón, la matriz y el juego de embutición para que la pieza alcance la precisión dimensional exigida — ±0,05 mm en la embutición simple y hasta ±0,02 mm en la embutición sobre varilla y el planchado. Los radios del punzón y de la matriz, así como la posición de las varillas de embutición, determinan si la pared fluye de forma uniforme. Por eso todo diseño de utillaje empieza con la pregunta de qué tolerancia debe soportar la pieza.
Simulación antes de cortar el acero
Antes de mecanizar el acero del utillaje, verificamos el conformado en el modelo. Así se puede predecir dónde se adelgaza la pared, dónde amenazan las arrugas y qué secuencia de pasadas de embutición resulta viable. Este cálculo previo ahorra retrabajos en el acero templado y es la razón por la que muchas geometrías ya encajan en la primera muestra. Más de 500 juegos de utillajes construidos en nuestras instalaciones aportan a la simulación una base de datos contrastada.
Vida útil y mantenimiento del utillaje
Un utillaje de serie funciona durante mucho tiempo si se mantiene adecuadamente. Vigilamos el desgaste en los filos de corte y de embutición y afilamos o reacondicionamos antes de que la cota se desvíe. Como el diseño, el mecanizado del acero y las pruebas están bajo un mismo techo, este retrabajo se realiza sin esperar a un fabricante externo. Así, la muestra aprobada sigue siendo durante toda la vida del proyecto la pieza de referencia para cada lote.
Utillajes blandos para la fase inicial
Mientras la geometría aún está en debate, construimos utillajes blandos que proporcionan las primeras piezas sin cortar acero templado de serie. En ellos se comprueban los radios, la secuencia de pasadas de embutición y el espesor de pared alcanzable, y los hallazgos se trasladan directamente al utillaje de serie. Así se acorta el tiempo entre el plano y la muestra aprobada y se evitan costosas modificaciones en el utillaje terminado.
Guía del utillaje y repetibilidad
La repetibilidad de un utillaje depende de la guía del punzón y la matriz. Construimos las guías de columnas y las correderas de modo que el utillaje mantenga la misma cota durante miles de carreras. El desgaste de las guías se mide dentro del mantenimiento, de forma que la pieza del lote 10 siga correspondiéndose con la muestra aprobada del lote 1. Ahí es donde un utillaje fabricado en casa se diferencia de uno externalizado.
Respuesta breve: Los utillajes se diseñan y fabrican en las instalaciones de la empresa para que las pasadas de embutición y las operaciones posteriores sigan ajustadas a la pieza.
Contexto: Todos los valores de esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayamos medido. Precios, cantidades mínimas y plazos de entrega se confirman para cada plano.
Nota sobre normas: Los términos de proceso siguen la DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos