
Carcasas embutidas sin costura, conos reflectores, copas disipadoras y carcasas de controlador para luminarias LED — en aluminio y acero, fabricadas según plano.
Una luminaria LED exige mucho de sus piezas metálicas: deben evacuar el calor de la placa de circuito, definir la forma óptica y tener buen aspecto en el producto terminado. La embutición aporta las tres propiedades a partir de una sola pieza de metal — sin soldadura que pueda romperse, sin junta por la que se escape la luz y con una superficie continua que se anodiza o se recubre con polvo de forma uniforme. Embutimos conos reflectores, copas para luminarias empotrables, carcasas de luminaria y copas disipadoras en prensas mecánicas e hidráulicas, mantenemos el espesor de pared y la redondez mediante pasadas sucesivas y entregamos piezas listas para anodizar o recubrir.
El aluminio es el metal más difícil: se endurece rápidamente en frío, se rompe en el hombro y retrocede elásticamente en el retorno del punzón. Embutir AL1050–AL6061 de forma reproducible, lote tras lote, es lo que distingue a un proveedor de iluminación de un estampador generalista — y esa capacidad la aplicamos cada día.
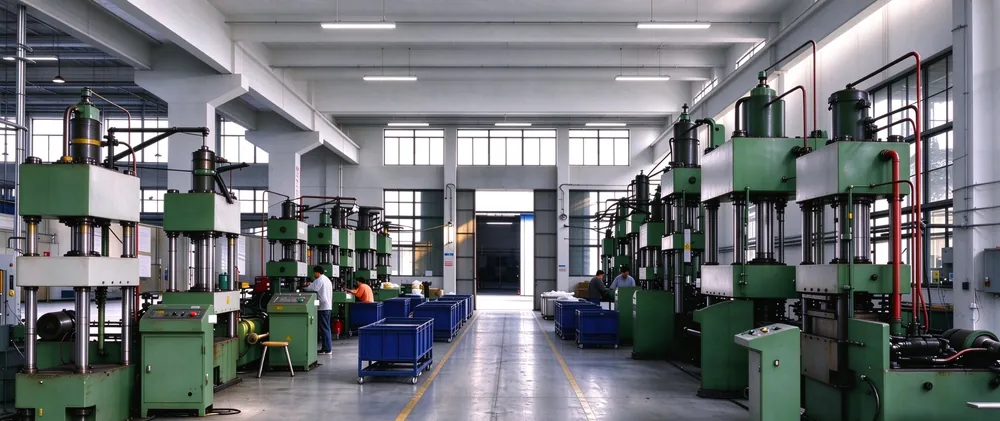
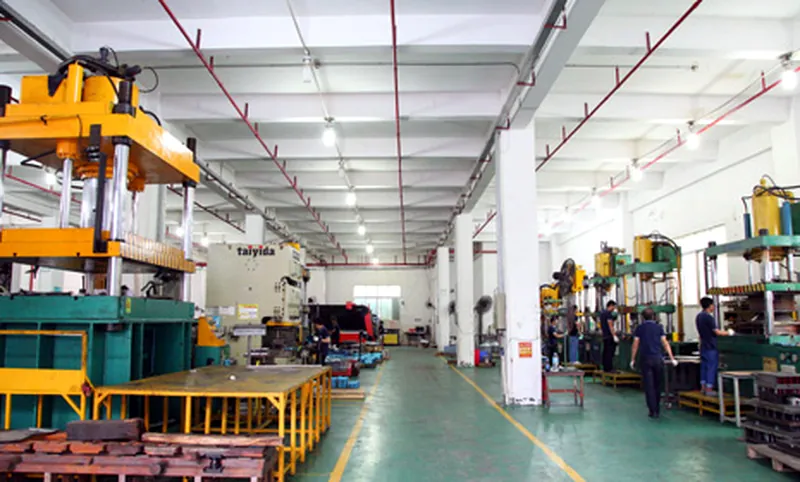
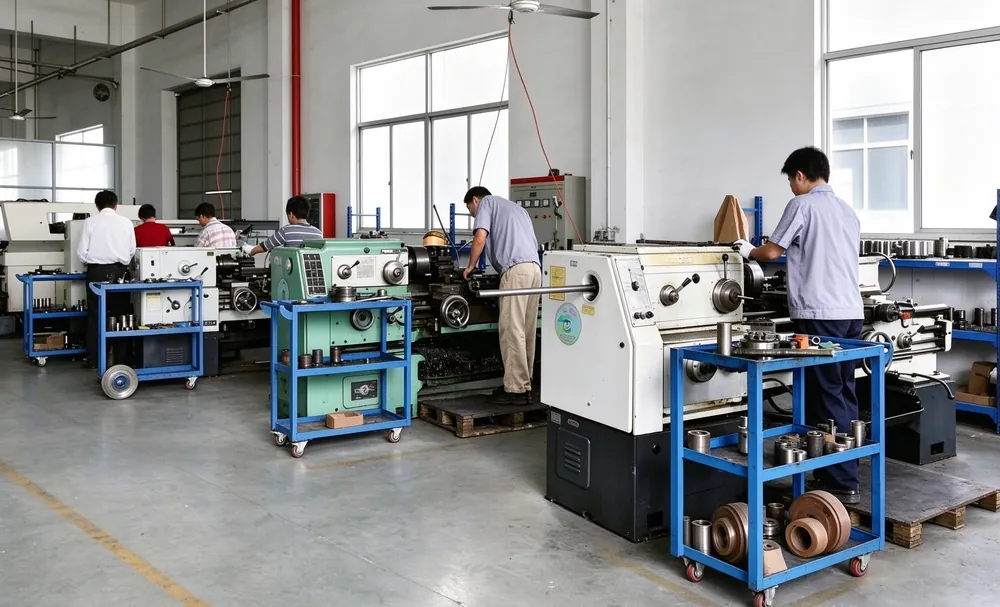
Así fabricamos para la industria de la iluminación
Piezas de iluminación que fabricamos
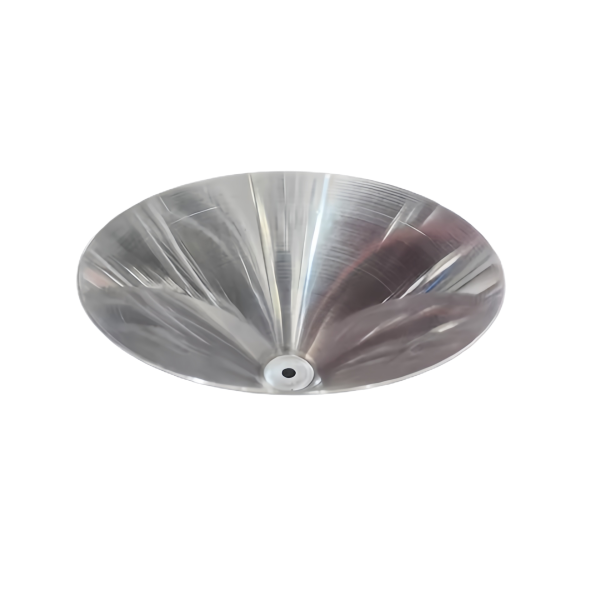 Aluminum Spun Parabolic Reflector DishVer detalles →
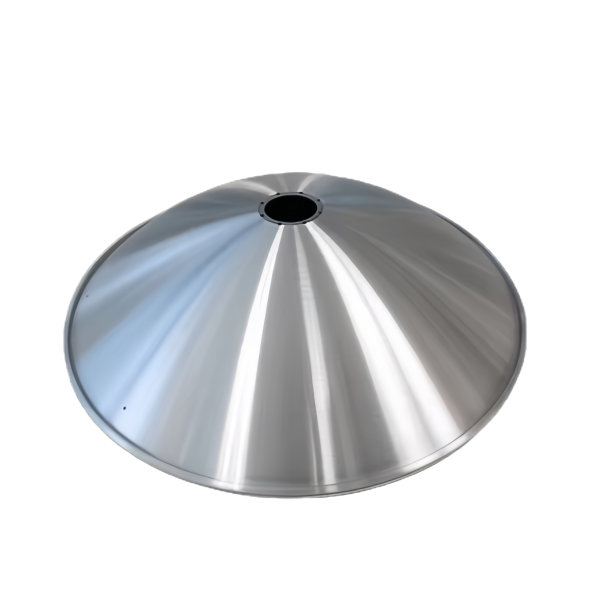 Aluminum Deep Drawn Cone Shade with Top HoleVer detalles →
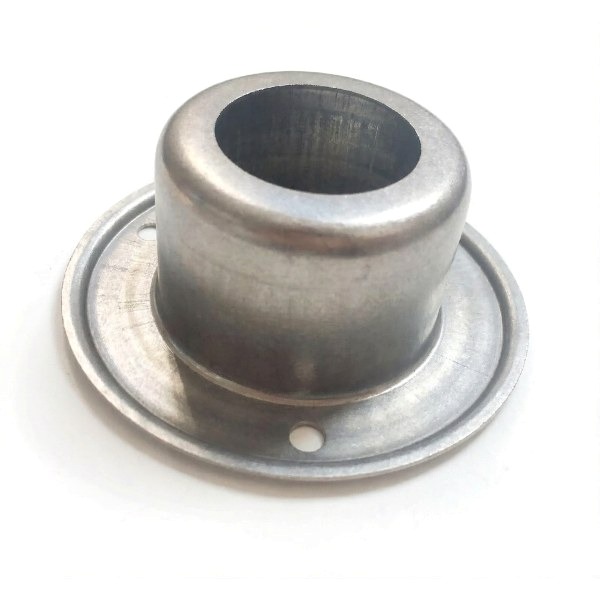 Aluminum Deep Drawn Reflector Cone ShadeVer detalles →
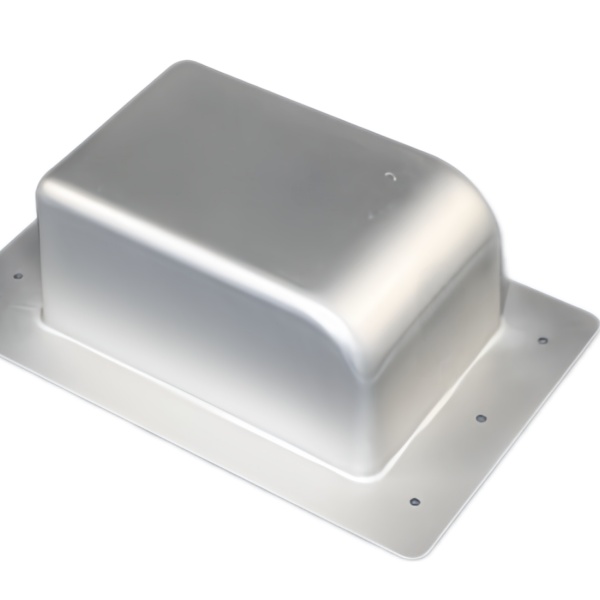 Aluminum Deep Drawn Dome Cover with Flange BaseVer detalles →
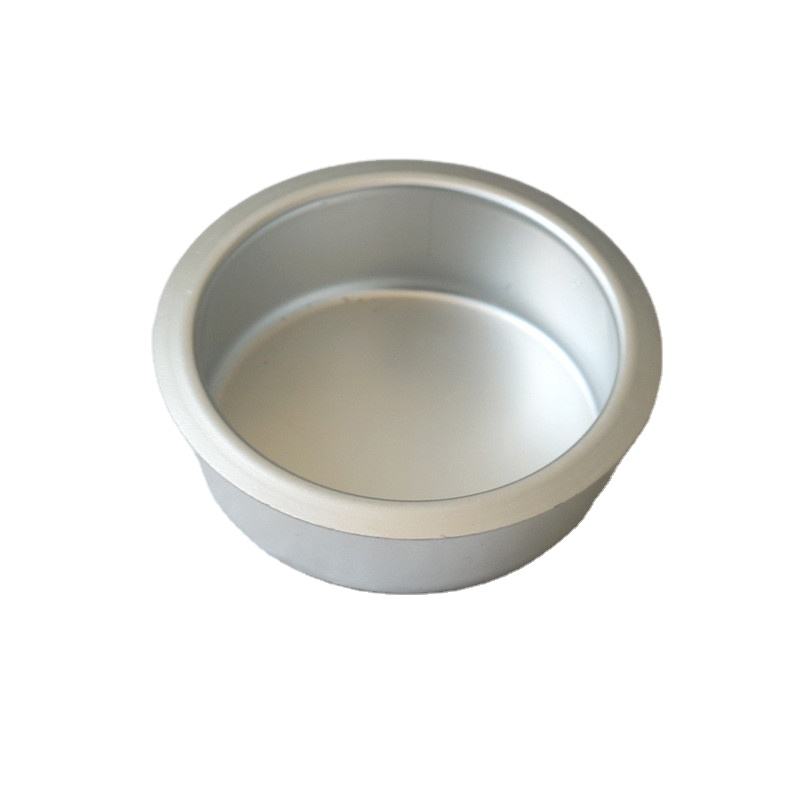 Aluminum Deep Drawn Round Cup with Rolled RimVer detalles →
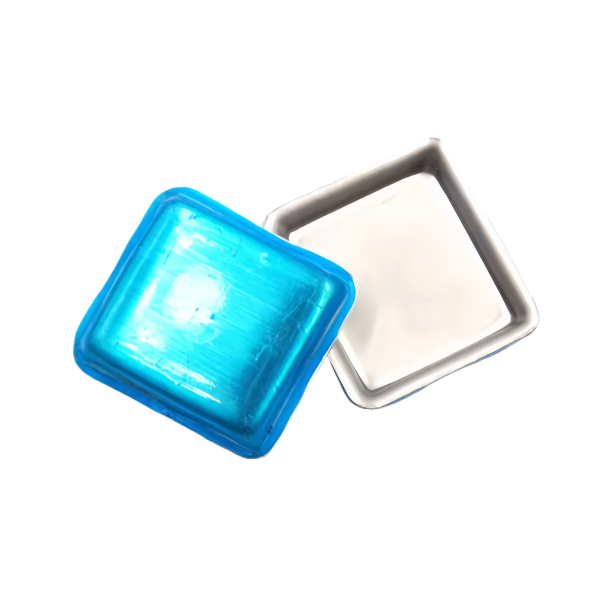 Aluminum Deep Drawn Square Dishes AnodizedVer detalles →
También embutimos para iluminación: carcasas de controlador y de fuente de alimentación, tapas finales de lámpara, anillos difusores y tapas de sensor. Cada pieza se fabrica según su plano en la misma planta que corta el molde.
Materiales y superficies
Aluminio AL1050 / 1060 / 3003 / 5052 / 6061; acero inoxidable SUS304 para luminarias de exterior y costeras; SPCC y acero galvanizado allí donde manda el coste. Las superficies se entregan listas para anodizar, recubrir con polvo, pintar en húmedo o galvanizar/niquelar, con el sobreespesor para el recubrimiento ya previsto en el molde.
Cómo trabajamos
Más sobre nuestros procesos: embutición, construcción de moldes y control de calidad.
¿Necesita una pieza embutida para iluminación? Envíenos su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Qué espesor de chapa conviene para reflectores y carcasas de luminaria?
Los reflectores y las rejillas los fabricamos normalmente con fleje de 0,3 a 1,0 mm, y las carcasas portantes y los marcos de montaje con 0,8 a 2,0 mm. El fleje más delgado reproduce bien los radios finos, pero pierde rigidez propia; por eso ajustamos el espesor en función del espacio disponible, los puntos de fijación y las tolerancias del montaje posterior.
¿Puede ajustar las superficies de los reflectores de forma específica?
Sí. Para reflectores suministramos flejes con brillo de laminación, cepillados direccionales o mateado definido; el acabado deseado se decide ya en la selección del fleje y se protege en el molde para que no se dañe en la zona de conformado. El grado de reflexión depende en última instancia del fleje, del estado de la superficie y del recubrimiento, que definimos conjuntamente.
¿Cómo se tiene en cuenta la evacuación del calor en luminarias de alta potencia?
Las carcasas de aluminio embutidas evacuan el calor a través de la pared; dimensionamos el espesor de pared, la geometría de las aletas y las superficies de apoyo para que el calor se dirija hacia la superficie de montaje y el disipador. Lo decisivo es un contacto amplio y plano entre el módulo LED y la carcasa, que conseguimos de forma reproducible mediante el molde.
¿Son adecuadas las piezas para uso en exterior?
Para luminarias de exterior combinamos materiales resistentes a la corrosión (acero inoxidable 1.4301 o 1.4404, o alternativamente aluminio recubierto) con bordes de estanqueidad diseñados para juntas y para relleno con resina. El grado de protección alcanzable según IEC 60529 depende de la junta, los tornillos y la entrada de cable, y se define y comprueba conjuntamente en el proyecto.
¿Podemos sustituir piezas existentes de fundición a presión o de moldeo por inyección por embutición?
A menudo sí, cuando la pieza puede describirse como una carcasa de revolución o en forma de caja. El cambio resulta especialmente rentable en series medias, porque disminuyen el coste del utillaje y el peso de la pieza; examinamos según su plano si la geometría, las tolerancias y los requisitos de superficie son alcanzables con el proceso de embutición.
Otras aplicaciones
La superficie cónica del reflector transporta la luz
El cono reflector es la superficie ópticamente activa de una luminaria y su calidad depende de la superficie, no solo del material. En la embutición, el cono se forma en una sola pasada a partir de la chapa, sin soldadura ni transición que rompa la luz. Mantenemos la geometría cónica y la desviación de circularidad durante el embutido y dejamos la superficie en un estado que permite anodizarla o pulirla de forma uniforme. Una superficie cónica continua y sin costura dirige la luz hacia el patrón de haz previsto, a diferencia de un reflector torneado o pegado, en el que cada junta se hace visible como una perturbación en el cono de luz.
Del chip a la copa disipadora
Los diodos emisores de luz liberan una gran parte de su energía en forma de calor, y ese calor debe salir de la carcasa. El aluminio conduce el calor mejor que el acero; por eso embutimos las copas disipadoras y las carcasas de luminaria preferentemente en AL1060 a AL6061. La copa se conforma de modo que actúe como un camino térmico corto entre la placa y el entorno. Como mantenemos el espesor de pared entre 0,15 y 3,0 mm mediante varias pasadas, el camino de refrigeración puede adaptarse a la potencia disipada sin que la pared se rompa en el hombro — el punto crítico del aluminio, ya que el material se endurece rápidamente en frío y se ensancha de nuevo en el retorno del punzón.
Cuándo aluminio y cuándo acero
Para el camino térmico y la pieza vista, el aluminio es la primera opción; para soportes portantes y series sensibles al precio, el acero. Embutilos ambos materiales según plano; la relación de embutición determina la profundidad de la copa en una sola pasada. Con aluminio 5052 alcanzamos valores de 1,80–1,95, y con acero bastante más. Lo decisivo para el aspecto es la tolerancia de la superficie visible: trabajamos con ±0,05 mm, de modo que el recubrimiento o el anodizado se asienten de forma uniforme y la luminaria se vea en serie igual que la muestra aprobada. Así la apariencia se mantiene constante a lo largo de cientos de miles de piezas.
Anodizado sobre una superficie continua
La capa anodizada uniforme empieza en el embutido. Una soldadura o una rebaba hace que la capa crezca de forma irregular y destaca como una línea oscura en el cono de luz. Como la pieza embutida se obtiene de una sola pieza y controlamos la rebaba y la rugosidad superficial en la prensa, el anodizado posterior se acumula por igual en toda la superficie — un aspecto que puede verificar en el informe de muestra mediante la rugosidad y la medida de planaridad.
Respuesta breve: Las piezas de iluminación embutidas aprovechan la carcasa sin costura como base de reflector o de carcasa.
Contexto: Todos los valores de esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayamos medido. Precios, cantidades mínimas y plazos de entrega se confirman para cada plano.
Nota sobre normas: Los términos de proceso siguen la DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos