
CMM, sistemas de visión, metalografía y cámaras de niebla salina en nuestras propias instalaciones — cada lote, antes del embalaje.
Control dimensional — medido, no aceptado
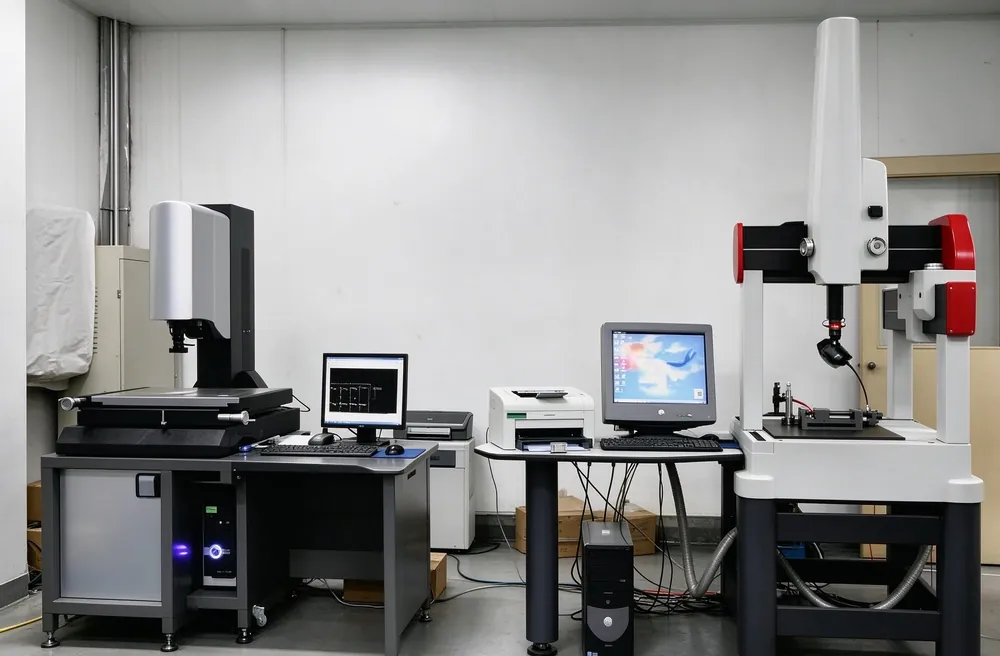
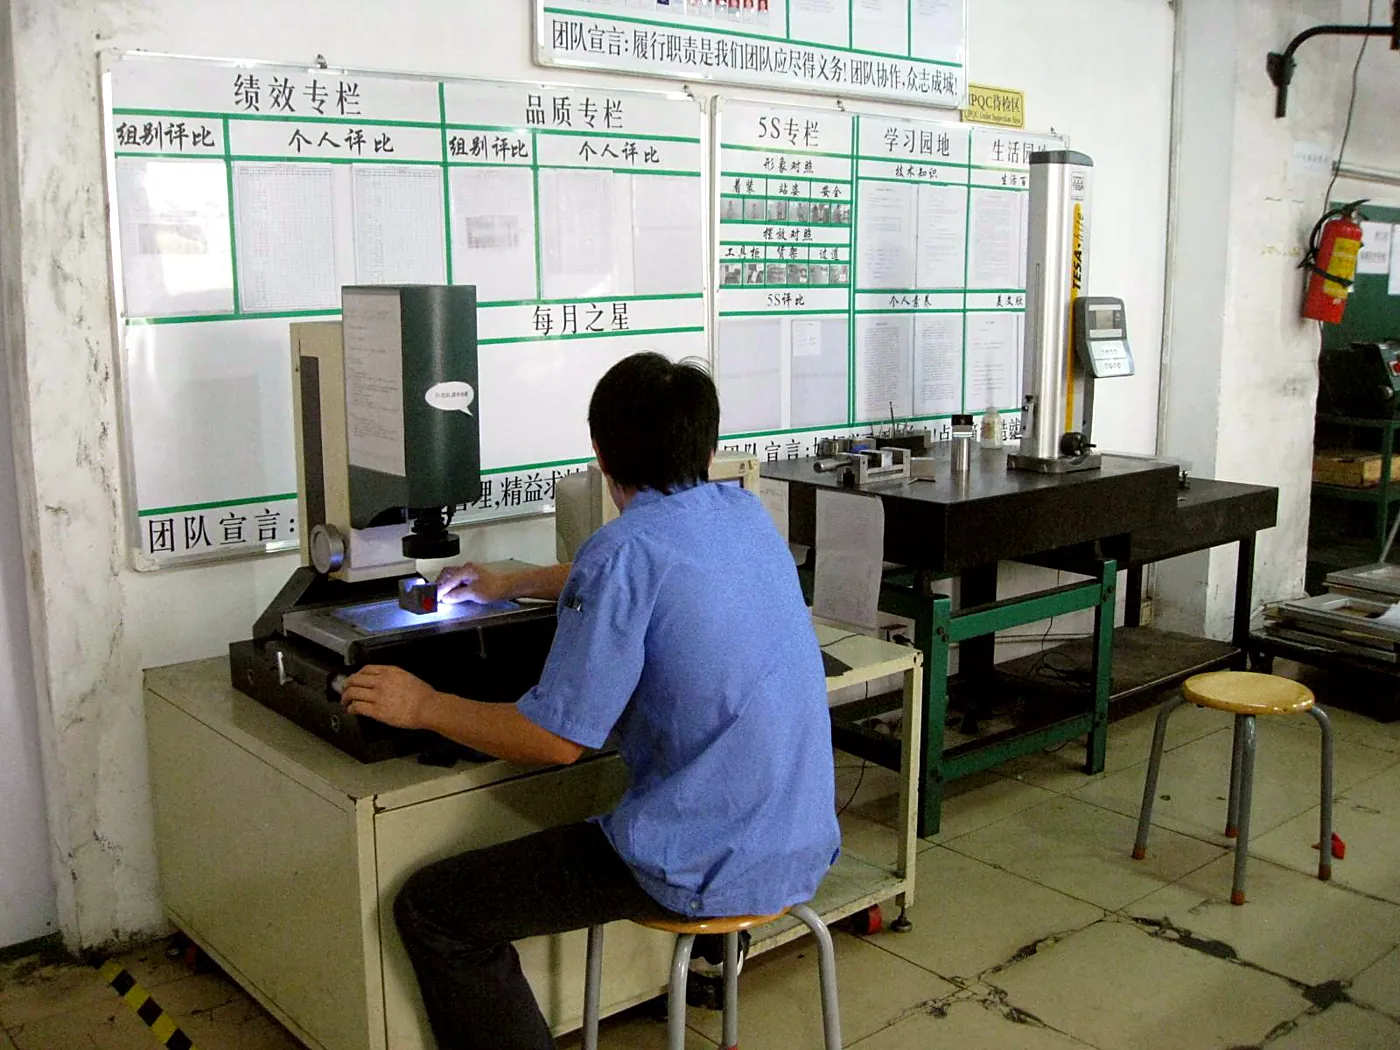
Cada lote se controla antes de embalarse — no se muestrea solo después de una reclamación. Las cotas críticas se miden en nuestro CMM y en sistemas de visión 2D; las alturas y los perfiles en medidores de altura TESA y medidores de contorno; el espesor de pared y los taladros con calibres límite y medidores neumáticos cuando el plano lo exige. Los informes de primera muestra acompañan a cada utillaje nuevo, y la documentación conforme a PPAP está disponible para programas de automoción.
Trazabilidad — del número de colada al cartón
La calidad en Aunov es una cadena de documentación. La bobina llega con certificados de fábrica y números de colada; la identidad del material acompaña a la pieza a través del embutido, el mecanizado y el acabado; los resultados de control se registran por lote; y la lista de embalaje remite exactamente al lote que superó el control. Cuando un cliente pregunta „¿qué hay exactamente en esta caja?“, la respuesta es un documento, no una estimación.
Nuestro sistema de calidad funciona con disciplina ISO 9001 y lógica PPAP de automoción — planes de control, estudios de capacidad en cotas críticas y acciones correctivas que empiezan en la prensa, no en la sala de reuniones.
Continúe por el recorrido de capacidades
La calidad empieza en el utillaje y termina en el cartón. Vea cómo trabajan los dos eslabones vecinos de esta cadena — la construcción de utillajes y el proceso de embutición.
Construcción de utillajes en la empresa · El proceso de embutición · Piezas embutidas según plano
Ritmo de control — qué se controla y cuándo
La densidad del control depende del riesgo de la característica, no del azar. Cuando se fabrica por primera vez un utillaje, se genera un informe de primera muestra con todas las cotas críticas, la anotación del plano y los justificantes del material; solo cuando se aprueba arranca la producción en serie. En serie, las características críticas se controlan por completo en cada lote y las demás cotas según un plan de muestreo AQL predefinido. Antes del embalaje se realiza el control final: control total de las características relevantes para la seguridad, inspección visual de rayas, marcas y decoloraciones, y la auditoría AQL del propio lote.
En los programas de automoción se añade la lógica PPAP: plan de control con plan de reacción, estudio de capacidad (Cp/Cpk) en las cotas clasificadas como críticas antes de la liberación de serie, y una acción correctiva que actúa sobre la causa — el utillaje, la matriz o el proceso de embutido — no sobre el último paso de control. Lo que no cumple la especificación no se selecciona después; se registra como hallazgo y el lote se reacondiciona o se retiene hasta resolver la causa.
Superficie y apariencia
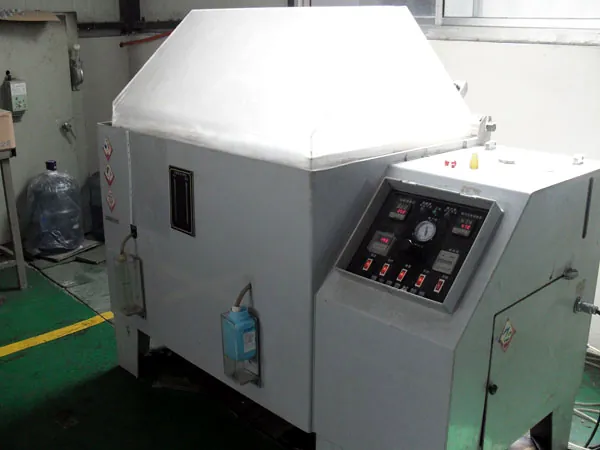
La apariencia es una característica como cualquier otra, solo que más difícil de medir — por eso se define por escrito en nuestra empresa. Las muestras límite de rayas, marcas, abolladuras y decoloraciones se acuerdan con el cliente y se registran en el plan de control, de modo que la evaluación no dependa del inspector de turno. Los recubrimientos galvánicos se controlan en espesor y adherencia; los resultados de la cámara de niebla salina acreditan la resistencia a la corrosión frente al número de horas acordado, no frente a un valor estándar genérico.
El embalaje también forma parte del control. La protección contra el óxido, las láminas interiores, la estructura de la caja y el marcado se verifican contra la lista de embalaje para que la mercancía llegue sin daños y de forma trazable — especialmente en envíos de ultramar, donde una reclamación por daño de transporte sale más cara que el propio control. Los informes de control, los certificados de material y los registros de lote acompañan al envío; si lo solicita, los recibe también por vía electrónica antes de que la mercancía salga de la planta.
¿Necesita una pieza embutida según plano? Envíe su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Según qué norma trabaja el sistema de calidad?
La calidad sigue la disciplina ISO 9001 y la lógica PPAP de automoción: planes de control, estudios de capacidad en cotas críticas y acciones correctivas que empiezan en la prensa. Así, una cota que se desvía no pasa desapercibida hasta la inspección de recepción del cliente.
¿Qué medios de control se utilizan?
Las cotas críticas se registran con CMM de puente, sistemas de visión 2D, medidores de altura TESA y medidores de contorno. La metalografía y una cámara de niebla salina sirven para el control de materiales y corrosión en las propias instalaciones de la empresa.
¿Se garantiza la trazabilidad?
Sí. La bobina llega con certificado de fábrica y número de colada; la identidad del material acompaña a la pieza a través del embutido, el mecanizado y el acabado. La lista de embalaje remite exactamente al lote que superó el control – desde el número de colada hasta el cartón de exportación.
¿Qué es PPAP y se admite?
PPAP (Production Part Approval Process) documenta la aprobación de una pieza para producción en serie. Aunov proporciona documentación PPAP de los niveles 1–3, así como un informe de primera muestra por utillaje – disponible para programas de automoción.
Cómo justificamos la tolerancia de ±0,05 mm
Una indicación de tolerancia solo sirve si se puede medir. Las cotas críticas las registramos en el CMM de puente y en sistemas de visión 2D; las alturas y los perfiles en medidores de altura TESA y medidores de contorno; el espesor de pared y los taladros con calibres límite y medidores neumáticos. Cuando el plano exige capacidad de proceso, realizamos un estudio de capacidad en la prensa, de modo que la cota se mantenga también a lo largo del lote y no se detecte solo en su inspección de recepción. En el embutido con mandril justificamos la tolerancia más estrecha de ±0,02 mm.
Control de corrosión y materiales en las instalaciones de la empresa
Si un recubrimiento resiste lo comprobamos en nuestra propia cámara de niebla salina, y la microestructura del material la evaluamos metalográficamente. Así se puede demostrar la idoneidad del acero inoxidable, el aluminio o el latón para el entorno previsto antes de que arranque la serie. El sistema de calidad sigue la norma ISO 9001 y está implantado en la planta desde 2012 – una disciplina que, en un programa de automoción, desemboca en PPAP.
Aprobación de la primera muestra como referencia de la serie
Cada utillaje nuevo va acompañado de una primera muestra con su informe de control. Solo cuando usted aprueba esa muestra arranca la serie, y cada lote posterior se mide contra exactamente esa pieza aprobada. La trazabilidad abarca desde la bobina con certificado de fábrica y número de colada hasta el cartón de exportación, de modo que una cota anómala pueda rastrearse hasta el material de partida.
Control en la prensa, no solo después de la reclamación
Controlamos cada lote antes de embalarlo. La rebaba, la redondez y la planitud las verificamos directamente en la prensa, de modo que una cota que se desvía se detecte mientras el utillaje sigue en manos de nuestros constructores de utillajes. Esta cercanía entre sala de medición y producción es la razón por la que las correcciones tardan horas y no semanas.
Criterios de aceptación en el informe de primera muestra
El informe de primera muestra enumera las cotas críticas con valor nominal, valor real y límite, e indica los medios de control con los que medimos. Así puede ver de un vistazo qué características soportan la tolerancia estrecha y dónde hemos previsto margen. Solo cuando aprueba estos valores la muestra pasa a ser la pieza de referencia de la serie – y cada lote se mide contra esa misma tabla, no contra una especificación genérica.
Respuesta breve: El aseguramiento de la calidad se apoya en controles documentados y un sistema de gestión de calidad según ISO 9001.
Contexto: Todos los valores característicos de esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayan sido medidos. Los precios, las cantidades mínimas y los plazos de entrega se confirman para cada plano.
Nota sobre normas: Los términos de los procesos siguen la norma DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos