
La aleación correcta, el temple correcto, el laminador correcto — verificado antes de llegar a la prensa.
Materiales que embutimos a diario
La embutición penaliza una elección incorrecta del material. La conformabilidad, el retroceso elástico, la superficie y la resistencia a la corrosión dependen de la aleación y del temple — por eso asesoramos sobre la selección de material ya en el presupuesto y no solo tras el primer lote agrietado. Las siguientes calidades las tenemos en almacén y las embutimos en espesores de 0,15 mm a 3,0 mm, con temples de cuarto duro a duro completo, según lo que exija la pieza.
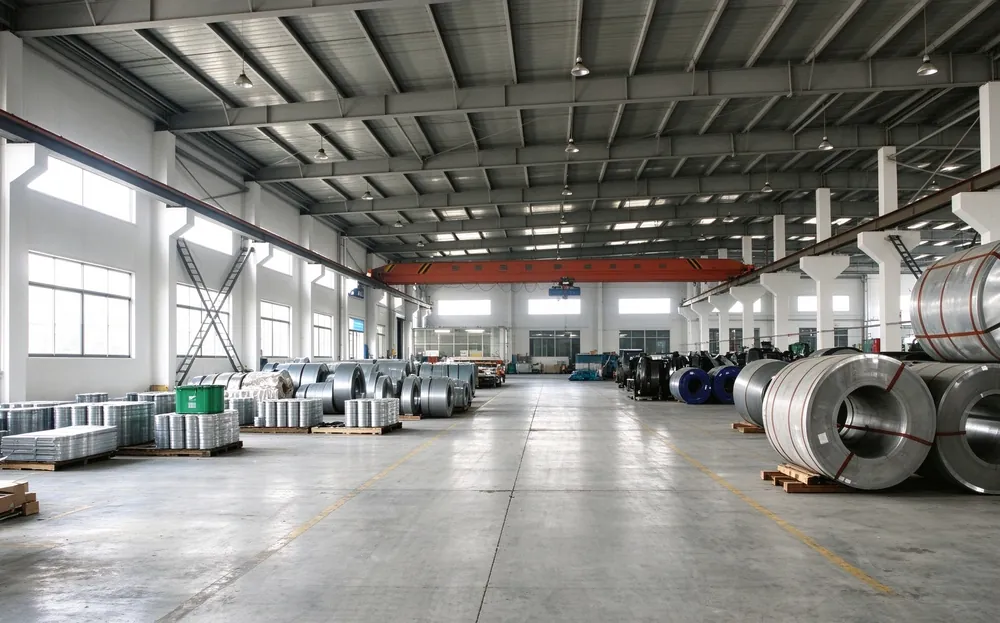
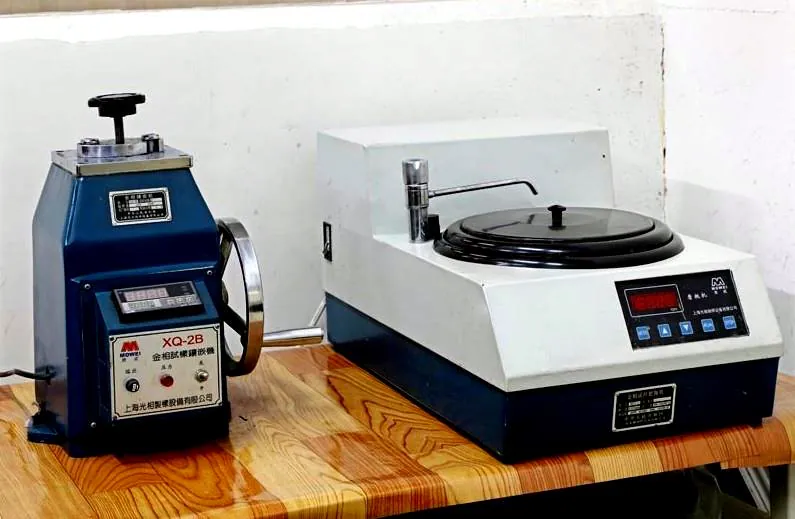
Verificado antes de llegar a la prensa
Cada bobina se entrega con certificado de material — calidad, temple, espesor y número de colada — y cada lote se vuelve a verificar en nuestras instalaciones antes de liberarse a la prensa. El espesor se mide a lo largo de la bobina, las propiedades mecánicas se ensayan frente al certificado y se registra la identidad del material, de modo que cada pieza terminada pueda rastrearse hasta su colada. Como compramos por volumen y embutimos estas calidades a diario, nuestros laminadores suministran una calidad constante y plazos de entrega realistas — y si un cliente necesita una marca de laminador concreta o una declaración RoHS/REACH, forma parte de la documentación estándar, no de una petición especial.
Continúa el recorrido por la capacidad productiva
El material es la mitad del trabajo — el proceso, la otra. Vea cómo transcurre la embutición y qué ocurre después.
El proceso de embutición · Operaciones secundarias y superficies · Estampación y conformado
¿Necesita una pieza embutida según plano? Envíe su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Qué familias de materiales ofrece?
En almacén y embutidos a diario: acero inoxidable (SUS301/304/316/430), acero con bajo contenido de carbono (SPCC/SPCE/65Mn), aluminio (AL1060/3003/5052/6061) y aleaciones de cobre (latón H62/H65), con temples de cuarto duro a duro completo.
¿En qué espesores se embuten los materiales?
Las calidades se embuten en espesores de 0,15 mm a 3,0 mm. La elección del material —aleación y temple— determina la conformabilidad, el retroceso elástico y la superficie; por eso la asesoramos ya en el presupuesto.
¿Cómo es la trazabilidad del material?
Cada bobina se entrega con certificado de material —calidad, temple, espesor y número de colada—. Cada lote se verifica de nuevo en nuestras instalaciones antes de liberarse a la prensa y se rastrea hasta su colada.
¿Se suministran documentos RoHS y REACH?
Sí. Para cada calidad hay documentación RoHS y REACH disponible, y forma parte de los documentos estándar — no es una petición especial. También se puede tener en cuenta una marca de laminador concreta si se solicita.
Relación de embutición según el material — por qué el 304 se embute de forma distinta que el DC04
La pregunta de hasta qué profundidad puede embutirse una pieza en una sola pasada no la responde la prensa, sino el material. La relación de embutición (LDR) indica cuánto puede ser mayor el disco inicial que el diámetro final del punzón antes de que la pared se rompa. En nuestras instalaciones, el DC04 alcanza valores de 2,1 a 2,2; el acero inoxidable 304 se sitúa en 1,85 a 2,05 y el aluminio 5052 en 1,80 a 1,95. Quien ignora estas cifras al diseñar obtiene grietas en el radio del punzón, no solo en la serie, sino ya en la primera muestra. Además, la relación disminuye cuanto más duro y más grueso es el material — un 304 de dureza completa se embute con una relación más cerrada que uno blando.
En concreto: embutimos un manguito de 304 con más cautela que el mismo de DC04. Si la relación es más alta, dividimos la pasada y realizamos un recocido intermedio. Esta decisión se toma en el estudio de viabilidad, mucho antes de cortar el acero del utillaje.
Elegir el temple: conformabilidad frente a resistencia
La aleación por sí sola no basta — el temple también influye. Ofrecemos acero inoxidable en versión 1/2H, 3/4H y duro completo. El material blando se embuta con limpieza en geometrías profundas, pero retrocede más y confiere menor estabilidad a la pieza. El material más duro mantiene la forma y las cotas, pero admite menor profundidad de embutición sin agrietarse.
Por eso recomendamos el temple según el caso de uso, no según el catálogo. Una chapa para muelle requiere 3/4H; una pared de copa profunda requiere material blando. Además del acero y el aluminio, embutimos latón (H62/H65) y cobre cuando se buscan conductividad o aspecto estético. Estos materiales se comportan de forma distinta al acero durante la conformación y exigen un diseño específico de la placa de retención. Cada bobina se entrega con certificado de material —calidad, temple, espesor y número de colada—, y verificamos estos valores en nuestras instalaciones antes de que la chapa llegue a la prensa. Un cambio de temple no supone una gran obra en la construcción del utillaje, pero sí implica una nueva toma de muestras — por eso lo fijamos deliberadamente en el presupuesto y no solo tras el primer lote agrietado.
Forma de suministro y abastecimiento
Los materiales mencionados los adquirimos como chapa o fleje en las calidades y espesores habituales; las aleaciones especiales las conseguimos bajo consulta. Almacenamos las calidades corrientes para que la serie no se detenga por falta de material. Preparamos muestras en la aleación deseada en breve plazo, antes de cortar el acero del utillaje.
Combinación de materiales en la pieza
A menudo combinamos dos materiales en una misma estructura —por ejemplo, una carcasa de DC04 de fácil embutición con una interfaz encapsulada en acero inoxidable—. Elegir el material según la función ahorra peso y costes sin renunciar a la resistencia a los medios.
Respuesta breve: La elección del material determina la relación de embutición, el número de pasadas y el desperdicio antes de que se construya el utillaje.
Contexto: Todos los valores de esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayamos medido. Precios, cantidades mínimas y plazos de entrega se confirman para cada plano.
Nota sobre normas: Los términos de proceso siguen la DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos