
Cómo se convierte una chapa plana de acero o aluminio en un manguito sin costura — la física, los límites y cómo los dominamos.
Qué hace realmente la embutición
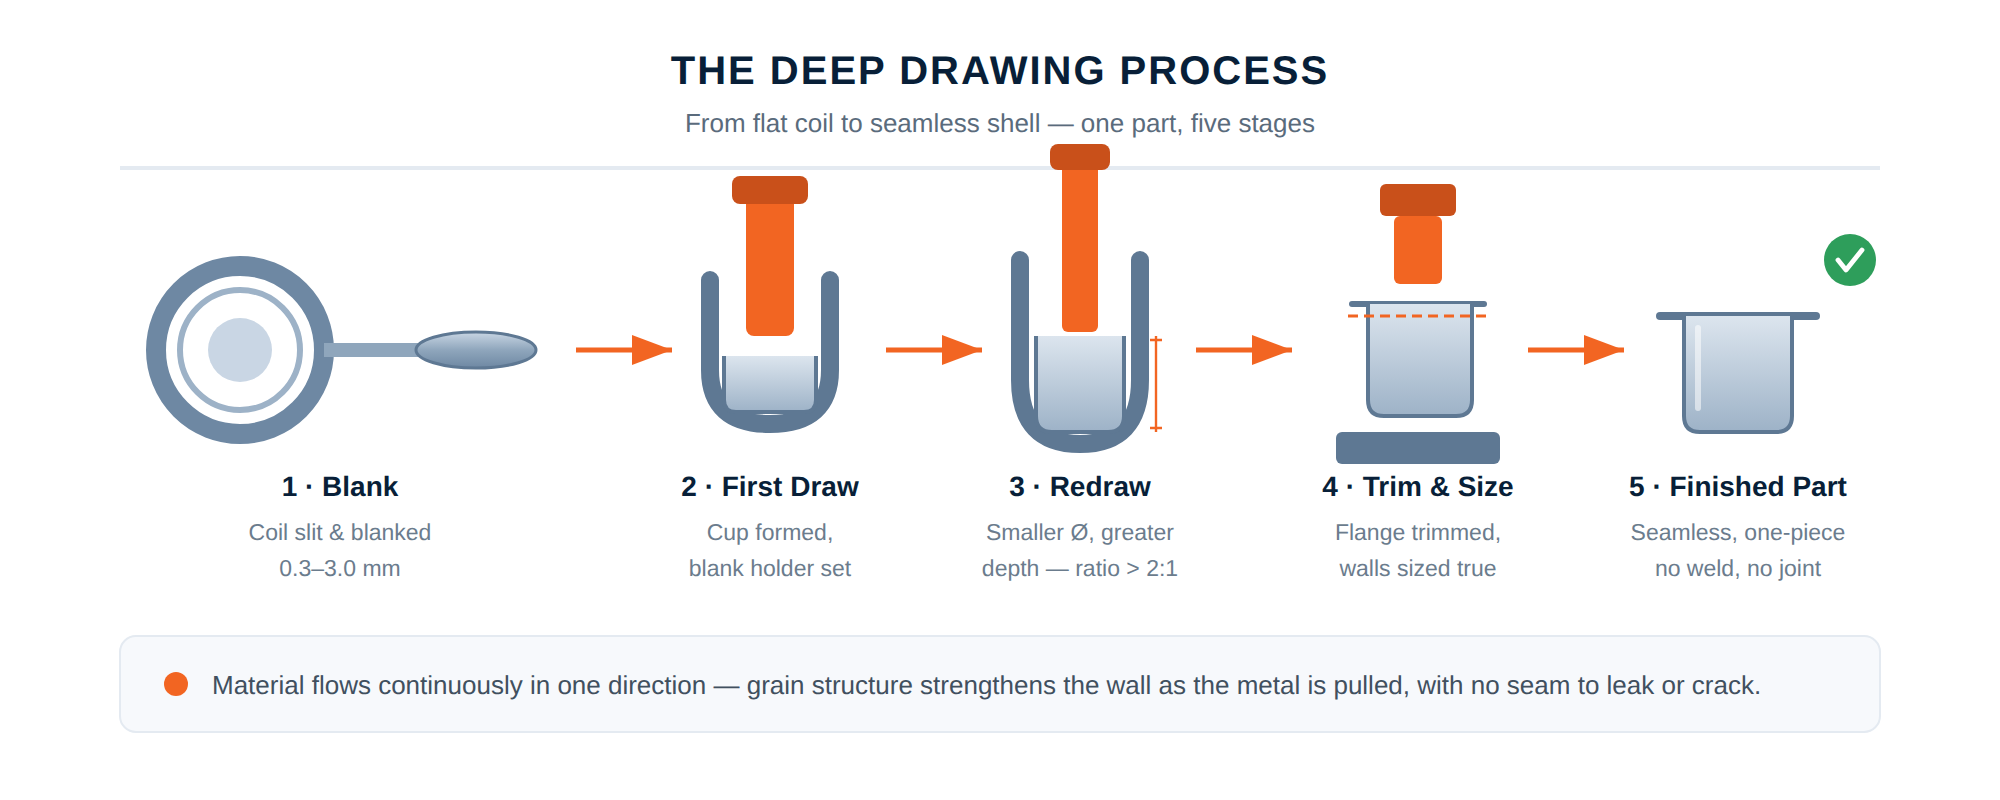
La embutición es un proceso de conformado en el que un punzón introduce una chapa plana en una matriz y forma con ella una pieza hueca cerrada y sin costura — manguito, copa, tubo o carcasa — sin cordón de soldadura en la pared. La placa de retención sujeta la chapa, el punzón arrastra el material a través de una holgura controlada y el metal fluye plásticamente adoptando la forma. Como la pared se forma a partir de una sola pieza de metal, la pieza terminada no tiene ninguna soldadura que pueda fugar, corroerse o romperse.
El límite está en cuánto puede estirarse el metal en una sola pasada. La relación de embutición — diámetro de la chapa respecto al diámetro del punzón — determina si un manguito se obtiene en una, dos o tres pasadas. Si se supera, la pared se desgarra en el radio del punzón. Nuestros proyectistas calculan la chapa, la relación de embutición y los recocidos intermedios antes de cortar el acero del utillaje — el proceso queda así documentado primero sobre el papel.
Qué controlamos en cada pasada
Materiales y tamaños
Embutimos aceros inoxidables (SUS301, SUS304, SUS316, SUS430), aceros de baja aleación (SPCC, SPCE, 65Mn), aluminio (AL1060, AL3003, AL5052, AL6061) y latón (H62, H65) con espesores de 0,15 mm a 3,0 mm. Los diámetros de los manguitos van desde unos pocos milímetros — a escala de un casquillo de sensor — hasta 300 mm, con relaciones profundidad-diámetro superiores a 2:1 en varias pasadas. Las prensas mecánicas de 5–250 t accionan utillajes de pasos progresivos y de estación única a velocidad de serie, mientras que las prensas hidráulicas de 250–500 t aportan la velocidad de embutición controlada que exigen manguitos profundos de pared delgada. Así, el proceso nunca se adapta a la máquina — es la pieza la que marca el camino.
Siguiente en el recorrido de capacidad
La embutición rara vez actúa sola. La mayoría de nuestras piezas pasan después por recorte y torneado CNC, soldadura láser, tratamiento de superficie y control final — todo en la misma planta.
Construcción de utillajes en la empresa · Calidad y control · Piezas embutidas según plano
¿Necesita una pieza embutida según plano? Envíenos su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Cuál es la diferencia entre la embutición y la estampación?
En la embutición, un punzón conforma una chapa plana en una matriz hasta obtener una pieza hueca cerrada y sin costura – manguito, copa o carcasa – sin cordón de soldadura en la pared. La estampación, en cambio, corta y conforma la chapa mediante corte y doblado.
¿Qué significa la relación de embutición (LDR)?
La relación de embutición es el cociente entre el diámetro de la chapa y el diámetro del punzón. En Aunov se logran relaciones superiores a 2:1; cuando se requiere más elongación de la posible en una sola pasada, se añaden pasadas con recocido intermedio.
¿Qué materiales se pueden embutir?
Se embuten aceros inoxidables (SUS301/304/316/430), aceros de baja aleación (SPCC/SPCE/65Mn), aluminio (AL1060–6061) y latón (H62/H65) con espesores de 0,15 mm a 3,0 mm. La elección del material determina la conformabilidad y el retroceso elástico.
¿Cómo se evita la formación de grietas en el radio del punzón?
Los proyectistas calculan la chapa, la relación de embutición y los recocidos intermedios antes de cortar el acero del utillaje. El control de la placa de retención se ajusta para evitar arrugas sin adelgazar la pared.
Estirado sobre mandril y alisado: espesor de pared y tolerancia
Tras la pasada principal suelen venir el alisado (ironing) o el estirado sobre mandril: el punzón arrastra la pieza a través de una holgura estrecha y la pared se vuelve más delgada y uniforme. Este paso lleva la tolerancia a ±0,02 mm – más estrecha que el ±0,05 mm de la embutición pura. Quien necesita una pared uniforme para un ensayo de estanqueidad o de ajuste la obtiene precisamente aquí. Decidimos según cada geometría si una pasada, una reembutición o el alisado ofrece el resultado dimensionalmente estable.
Cuándo compensa la embutición
La embutición compensa a partir de la serie, no en la pieza suelta. El coste está en el utillaje y el precio por unidad baja con la cantidad. Nuestras series comienzan en una cantidad mínima de 1.000 piezas y, como construimos el utillaje nosotros mismos, usted ve los costes del utillaje y de la unidad por separado y puede calcular la amortización según su cantidad anual. Por debajo de esa cantidad, el torneado o el fresado suelen ser más económicos – en el presupuesto le indicamos qué camino es el adecuado para su número de piezas.
Profundidad de embutición y prensas en la planta
La profundidad alcanzable de una copa depende de la relación de embutición y de la prensa. En nuestras instalaciones, las piezas embutidas se producen en prensas de 5 a 500 toneladas y la profundidad de embutición llega hasta 150 mm. La relación de embutición determina si basta una pasada: con DC04 alcanzamos 2,1–2,2, con acero inoxidable 304 1,85–2,05 y con aluminio 5052 1,80–1,95. Si la relación es mayor, distribuimos la copa en pasadas sucesivas con recocido intermedio, en lugar de dejar que la pared se desgarre.
Lubricación y placa de retención como variables de ajuste
Dos magnitudes controlan que una pasada salga bien: la presión de la placa de retención, que tensa la chapa contra las arrugas, y el lubricante, que dirige el flujo hacia la matriz. Si la presión es demasiado baja, la pieza forma arrugas; si es demasiado alta, la pared se adelgaza en exceso. Ajustamos ambas en la prensa y las mantenemos constantes durante la serie para que la cota se sostenga en todo el lote. Por eso precisamente hacemos las pruebas en la misma prensa que después produces la serie.
Respuesta breve: En la embutición, la chapa fluye por el borde de embutición hacia la matriz; la placa de retención y la holgura de embutición controlan el flujo del material.
Contexto: Todos los valores de esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayamos medido. Precios, cantidades mínimas y plazos de entrega se confirman para cada plano.
Nota sobre normas: Los términos de proceso siguen la DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos