
CNC-обрезка и точение, лазерная сварка, гальванизация и анодирование, сборка и экспортная упаковка — готовые детали, а не полуфабрикаты.
От вытянутой заготовки до готовой детали
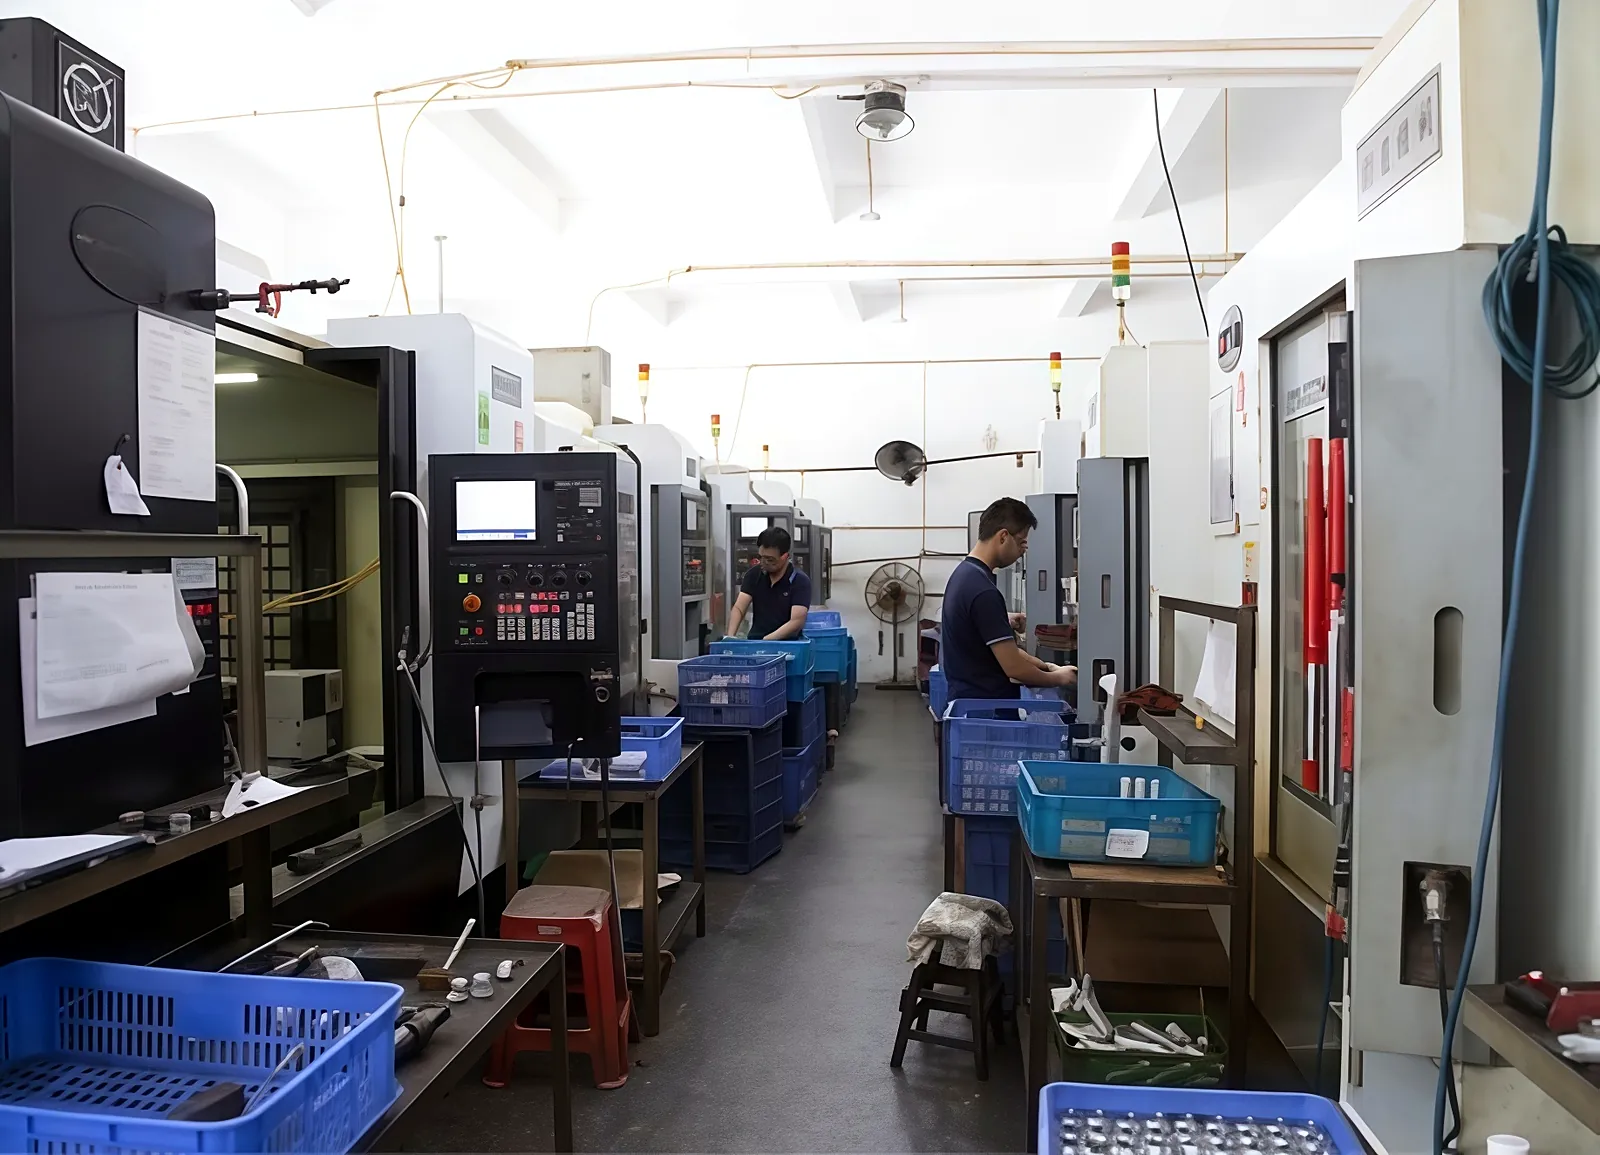
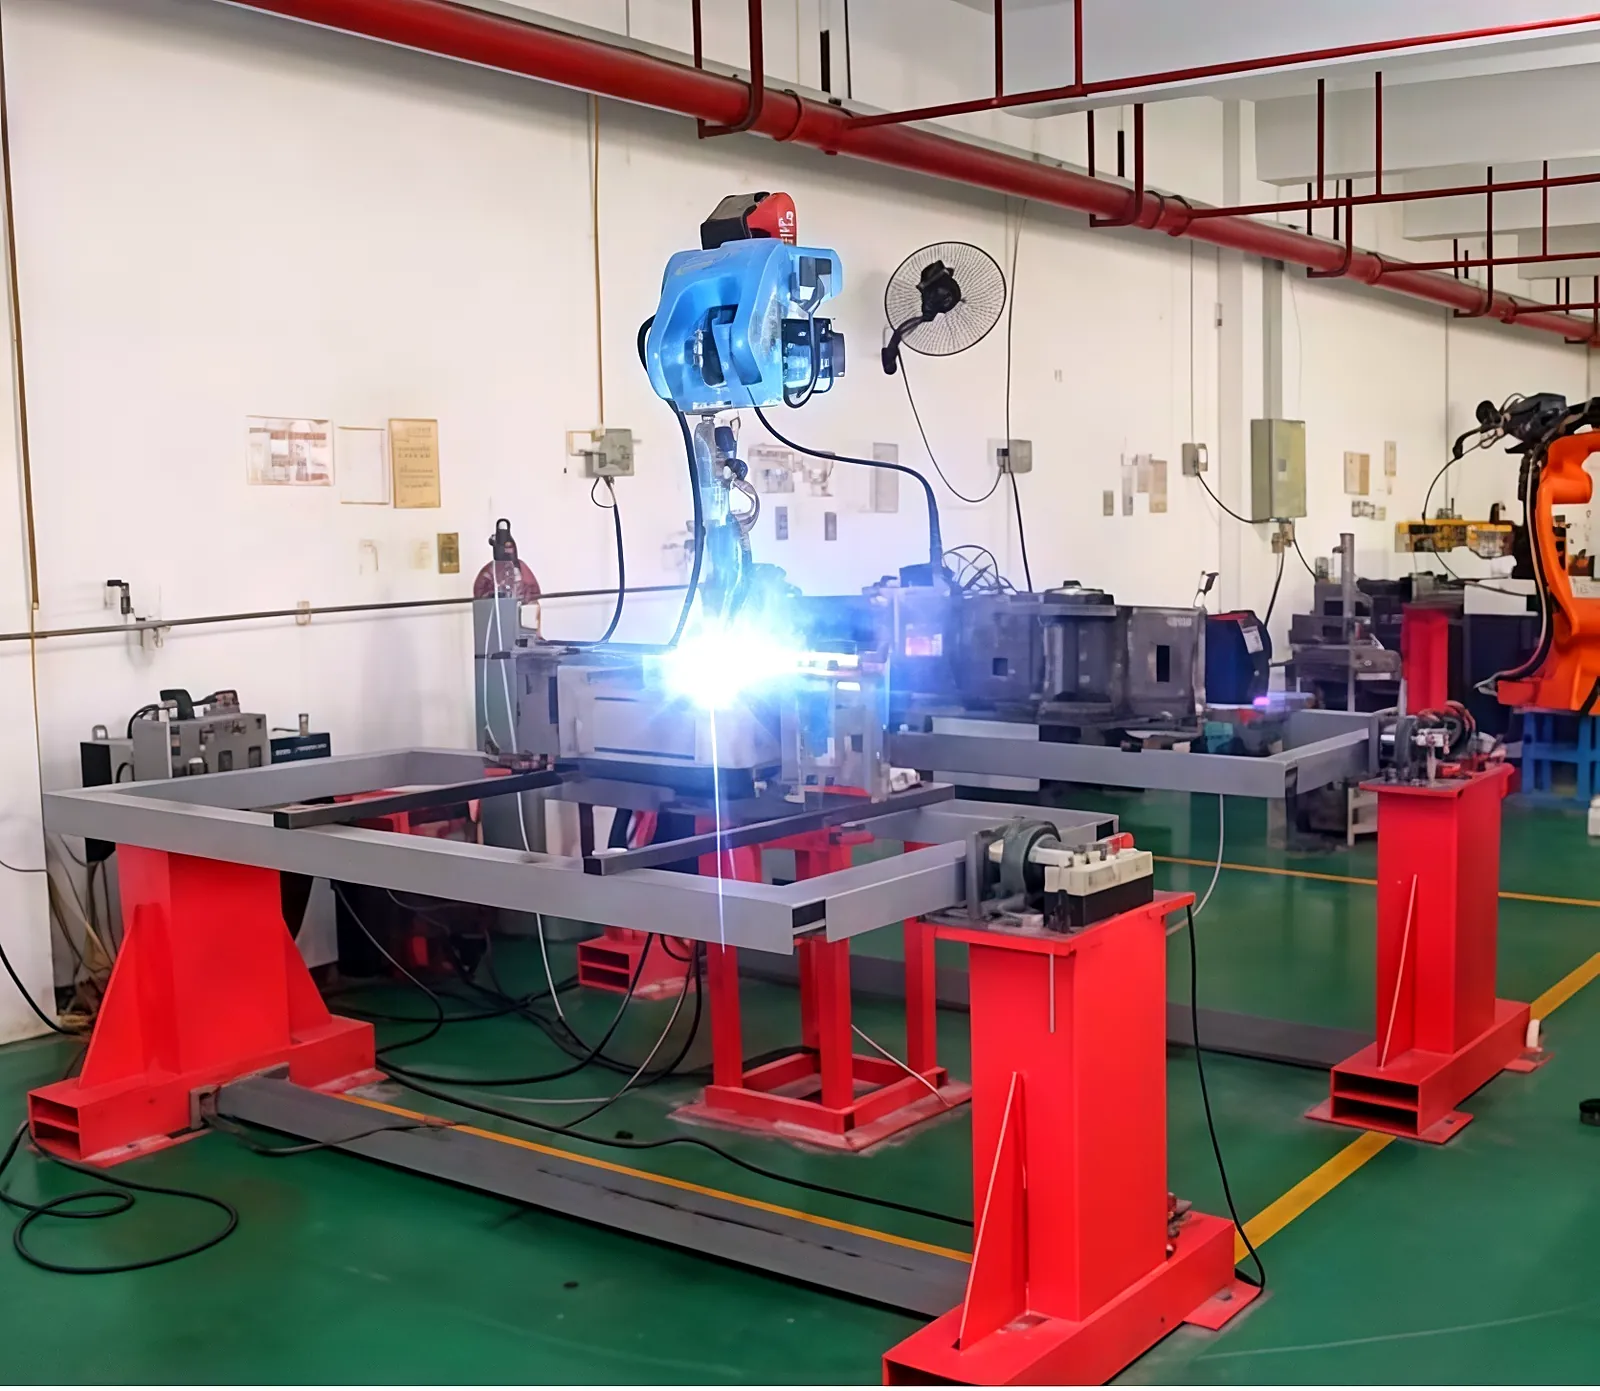
Вытянутая заготовка редко становится готовой деталью. Наши CNC-участки точат, фрезеруют, сверлят и обрезают вытянутые втулки до конечного размера — уплотнительные поверхности, резьбы, поперечные отверстия и фазы обрабатываются в том же цехе, где втулка была вытянута. Детали, которые нужно соединять, проходят через наши лазерные и клепальные участки; узлы со стандартными деталями проходят через автоматические линии нарезки резьбы и сборки.
Обработка поверхности и упаковка
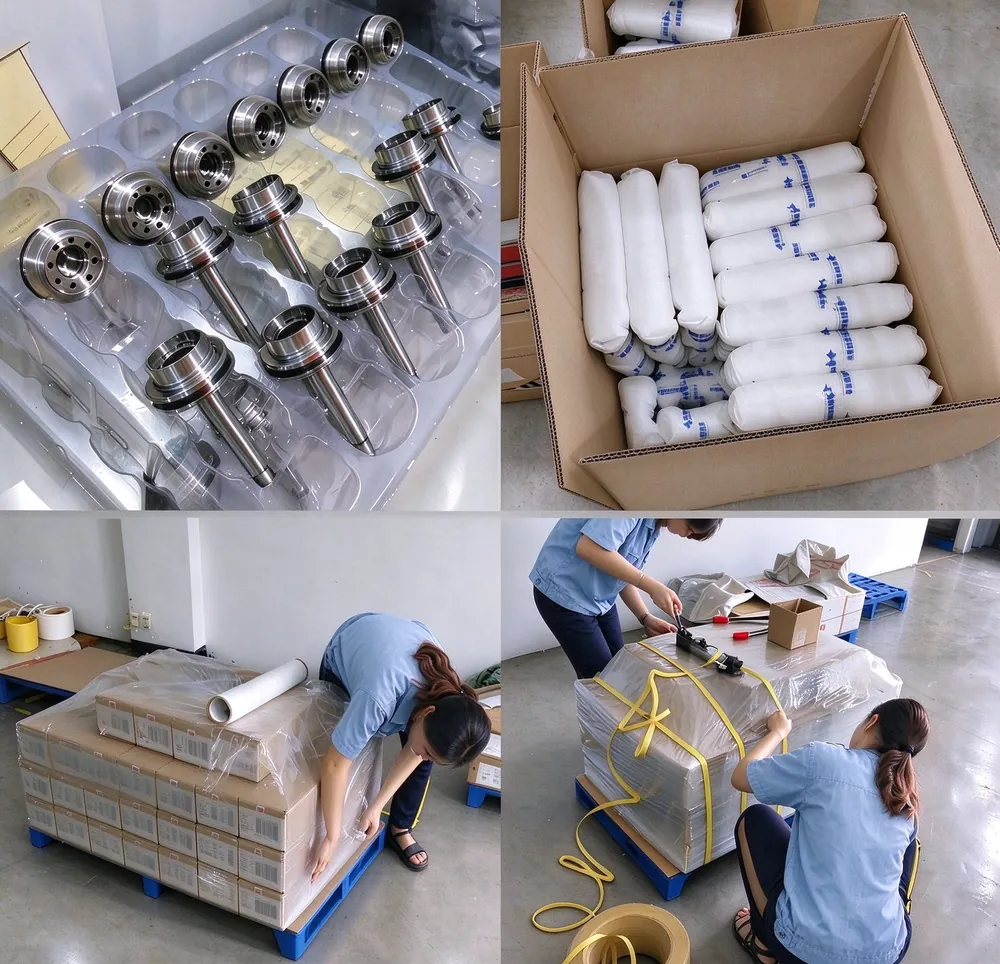
Обработка поверхности — тот этап, на котором вытянутая деталь встречается с окружающей средой. Мы управляем гальванизацией (цинк, никель, олово), анодированием, полированием, фосфатированием и воронением — с испытанием в камере солевого тумана на площадке компании, а не со слепым доверием к сертификату. Экспортная упаковка относится к той же дисциплине: VCI-бумага, пенопластовые разделители и коробки, рассчитанные на морскую перевозку, чтобы полированная втулка в Огайо выглядела так же, как в Ханчжоу.
Далее в экскурсе по мощностям
Вторичные операции опираются на материалы и качество литья. Посмотрите, как мы выбираем материал и как контролируем качество.
Качество и контроль · Материалы и закупка материалов · Глубоковытянутые детали по чертежу
Нужна вытянутая деталь по чертежу? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
Что входит во вторичные операции?
От вытянутой заготовки до готовой детали входят CNC-точение и фрезерование, лазерная сварка и клепка, нарезка резьбы и сборка, мойка и удаление заусенцев, а также гальванизация, анодирование и экспортная упаковка – всё на площадке компании.
Выполняются ли обработки поверхности на площадке компании?
Да. Под контролем находятся гальванизация (цинк, никель, олово), фосфатирование, воронение и анодирование – с испытанием в камере солевого тумана на площадке компании вместо слепого доверия сертификату. Видимые детали полируются на площадке компании.
Как обеспечивается размерная точность на критических признаках?
CNC-участки доводят вытянутые заготовки до конечного размера; на критических признаках достигаются допуски до ±0,02 mm. Смонтированные стандартные детали проходят автоматический контроль крутящего момента.
Как выполняется упаковка для экспорта?
Каждая партия промывается и очищается от заусенцев, затем упаковывается для экспорта: VCI-бумага, пенопластовые разделители и коробки, рассчитанные на морскую перевозку, чтобы полированная втулка в Огайо выглядела так же, как в Ханчжоу.
Удаление заусенцев и очистка как самостоятельные операции
Вытянутая и штампованная деталь выходит из пресса с заусенцами на кромках реза и с остатками смазки для вытяжки на поверхности. И то, и другое должно быть устранено до сборки или нанесения покрытия. Мы удаляем заусенцы механически, термически или электрохимически – в зависимости от геометрии и от того, где заусенец мешает. У тонкостенных втулок мы следим за тем, чтобы удаление заусенцев не деформировало стенку. Видимые детали и уплотнительные поверхности получают более тонкую обработку, скрытые кромки – более быструю. Для деталей гидравлики и пневматики мы дополнительно задаём класс чистоты, чтобы стружка не попала в клапан.
Перед упаковкой каждая партия промывается. Это удаляет смазку для вытяжки и стружку, которые иначе вызвали бы коррозию под покрытием. Только после этого деталь помещается в VCI-упаковку, которая предотвращает коррозию при морской перевозке в Европу или США. Полированная втулка должна в Огайо выглядеть так же, как в Ханчжоу.
Согласование поверхности и механической обработки
Порядок операций определяет результат. Сначала мы точим и фрезеруем деталь до конечного размера, а затем наносим покрытие, чтобы слой не отслаивался на точеной кромке. Там, где признак критичен и механически, и визуально, мы выдерживаем его ±0,02 mm и проверяем до нанесения покрытия.
Соединяемые детали проходят через наши лазерные участки. Сварному шву мы уделяем такое же внимание, как вытянутой детали, поскольку он несёт функциональную нагрузку – перед дальнейшей обработкой мы проверяем его на трещины и на правильную глубину проплавления. Наша гальваника, анодирование, лазерная сварка и механическая обработка находятся в одном цехе. Поэтому мы измеряем толщину покрытия и размерную точность на одной и той же детали, а не доверяем сертификату. Испытание в камере солевого тумана мы проводим на площадке компании, если деталь эксплуатируется на открытом воздухе или подвергается влаге. При анодировании алюминия слой вырастает из основного материала, поэтому мы точим размер с необходимым припуском ещё до поступления детали в установку – иначе после обработки готовое отверстие окажется слишком узким.
Грамотное сочетание процессов
Вторичные операции редко выполняются отдельно: деталь очищается от заусенцев, промывается и только затем покрывается. Мы выстраиваем порядок так, чтобы каждая стадия не мешала следующей – например, очистка перед цинкованием, чтобы под покрытием не осталось стружки. Это исключает дорогостоящую доработку из-за неправильной последовательности операций.
Краткий ответ: Вторичные операции дополняют вытянутую деталь отверстиями, резьбами, бортовкой и операциями соединения.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог