
Глубокая вытяжка формирует из плоского диска бесшовную полую деталь — без сварного шва в стенке, без места соединения, которое могло бы раскрыться под давлением. Именно эта бесшовность — причина, почему глубоковытянутые детали применяют там, где ёмкость должна держать герметичность или втулка должна выдерживать давление.
Предел процесса задаёт Коэффициент вытяжки: насколько глубоко деталь относительно её диаметра можно вытянуть за один переход, прежде чем материал порвётся или стенка станет слишком тонкой. Втулки мы изготавливаем до коэффициента 2:1, управляя прижимом, который предотвращает складки, не утоняя стенку. Если деталь глубже или её стенка тоньше, её выполняют в два-три перехода — при необходимости с промежуточным отжигом между станциями, чтобы вернуть формуемость.
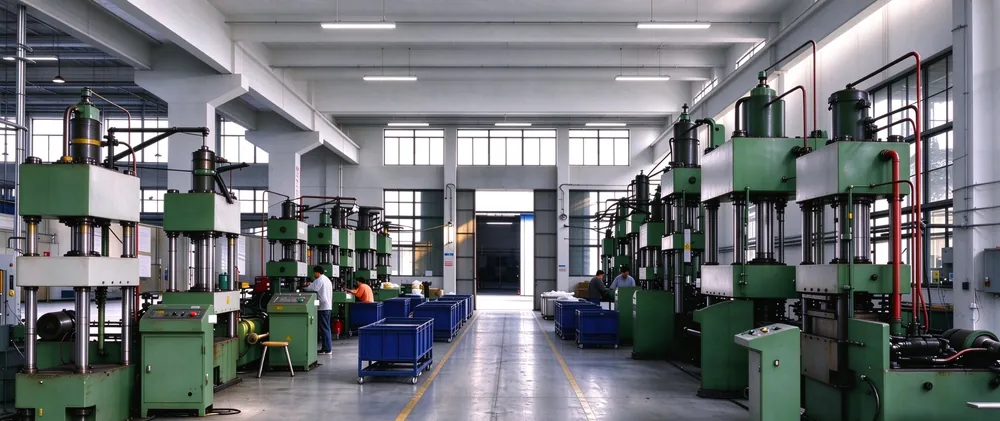
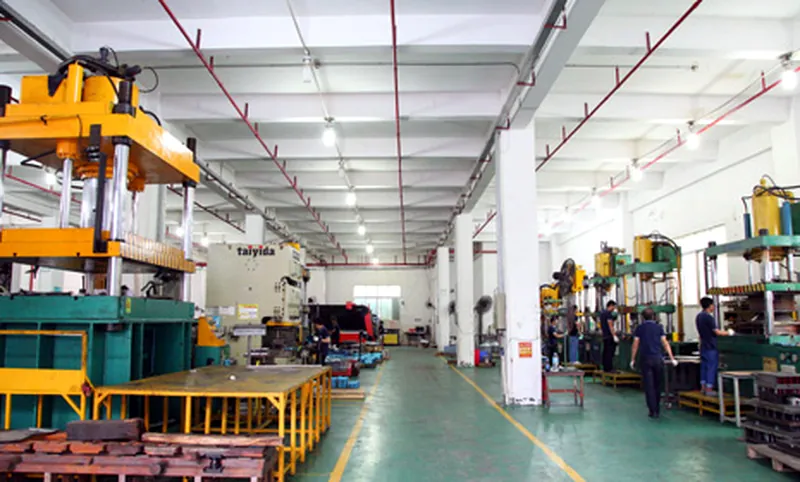
Как мы вытягиваем
По применению
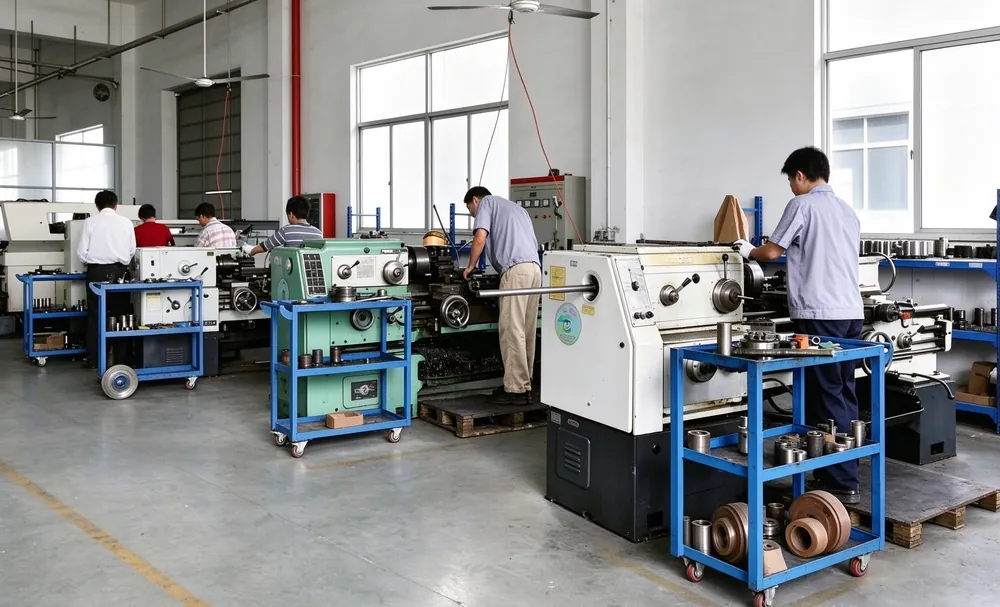
После вытяжки деталь остаётся на площадке компании: CNC-обрезка, резьба, сварка и контроль идут без смены поставщика. Один ответственный специалист отвечает за всю цепочку — от сертификата на материал до экспортной коробки.
Подробные руководства по конструированию, допускам и материалам — а также страницы применений для наших ключевых отраслей-потребителей.
Частые вопросы
Какую минимальную толщину стенки вы можете вытягивать?
Мы вытягиваем стенки от 0,15 mm в фольговом исполнении из алюминия и нержавеющей стали до листа толщиной 3,0 mm; типичный производственный допуск составляет ±0,05 mm. Насколько равномерной получается стенка по высоте, определяют коэффициент вытяжки, материал и число переходов – толщину стенки мы контролируем на протяжении серии определёнными средствами измерения.
Изготавливаете ли вы оснастку на площадке компании?
Да. Конструирование, механическая обработка и испытание вытяжных и прогрессивных штампов полностью выполняются в нашем инструментальном цехе. Это существенно сокращает петлю между чертежом и первым образцом, поскольку изменения в оснастке не проходят через стороннего подрядчика, – и ваши конструкторские данные остаются конфиденциальными на площадке компании.
Какие коэффициенты вытяжки возможны?
В первом переходе мы обычно держимся до примерно 2,0; с одним или двумя дотягивающими переходами – при необходимости с промежуточным отжигом – мы заметно выходим за 2:1. Реальный предел задают материал, толщина листа и геометрия дна; конкретные значения мы закладываем при проектировании оснастки по вашему чертежу.
С какими сроками поставки следует считаться?
Опытные штампы занимают обычно 2–4 недели, серийные — 4–8 недель — в зависимости от геометрии детали, числа переходов и обработки поверхности. В текущей серии мы управляем пополнением через рамочные заказы, чтобы вам не приходилось каждый раз заново ждать одобрения оснастки.
Выполняете ли вы также покрытие и вторичную обработку?
Да. Мы предлагаем оцинковку, никелирование, хромирование, анодирование алюминия и пассивацию нержавеющей стали, а также пробивку, нарезание резьбы и снятие заусенцев в процессе – выполняемые квалифицированными партнёрами под нашей системой менеджмента качества, с документацией результатов по каждой партии.
Какие объёмы вы поддерживаете?
От пилотных партий от 1 000 шт. до серий в несколько миллионов деталей в год на быстроходных прессах. Для клиентов из автомобильной промышленности и медицинской техники мы поставляем документацию сразу – от дела оснастки до документов по PPAP.
Связанные темы
Вам нужна вытянутая деталь по чертежу? Пришлите чертёж — предложение в течение 24 часов. Ответы на вопросы о материалах, допусках и сроках поставки вы найдёте в наших часто задаваемым вопросам.
Изделия в этом семействе
- Стальная коническая втулка, оцинкованная
- Купольная пробка с большим фланцем
- Алюминиевый колпачок индивидуальных размеров
- Вытажные чашки, колпачки и стаканчики двигателей
Что такое глубокая вытяжка?
Глубокая вытяжка – это процесс формования, при котором из плоского листового диска – заготовки — за один или несколько ходов пресса получается бесшовная полая деталь, глубина которой больше её диаметра. Формующий пуансон выдавливает лист радиально в матрицу; таким образом деталь формуется из одного куска заготовки, а не сваривается, не складывается и не точится из цельного материала.
Ключевое отличие от простого гиба или плоской штамповки — управление прижимом. Он прижимает фланец ровно настолько, чтобы лист тек в матрицу без складок, но стенка не становилась слишком тонкой. На выходе — равномерная толщина стенки, без шва, который мог бы дать течь, и геометрия, повторяющаяся от детали к детали. Именно поэтому глубокая вытяжка — предпочтительный процесс для корпусов, банок, колпачков, патронов и оболочек под давлением.
От листа до чашки: пять шагов
Каждая деталь проходит пять контролируемых ступеней. На каждой ступени контролируются толщина стенки, поверхность и размерная точность, чтобы первая и миллионная деталь соответствовали чертежу.
Материалы: помощь в выборе
Выбор материала определяет формуемость, коррозионную стойкость и стоимость. Мы держим марки, чаще всего требующиеся в электротехнике, ОВК, освещении и медицинской технике. Таблица сопоставляет их с применением, в котором они показывают свою силу.
| Материал | Распространённые марки | Подходит для | Типичные детали |
|---|---|---|---|
| Нержавеющая сталь | 304 / 316L / 430 / 1.4301 | Коррозионно-стойкие, гигиеничные, высокопрочные | Медицина, пищевая промышленность, на открытом воздухе, корпуса датчиков |
| Алюминий | 1050 / 3003 / 5052 / 6061 | Лёгкий, проводящий, хорошо формуется | Освещение, ОВК, электромобильность, радиаторы |
| Латунь | C260 / C272 / C360 | Проводящий, декоративный, обрабатывается резанием | Разъёмы, фитинги, клеммы |
| Медь | C110 / C122 | Наилучшая проводимость, антибактериальные свойства | Электротехника, тепло, шины |
| Нелегированная сталь | SPCC / SPCE / 65Mn | Выгодный, высокопрочный | Конструирование, автомобильная промышленность, крепления |
Наличие и формуемость конкретной марки мы подтверждаем на стадии предложения с учётом ваших условий эксплуатации и требований к толщине стенки.
Глубокая вытяжка или обычная штамповка?
Оба являются способами прессования, но решают разные геометрические задачи. Таблица помогает решить, какой процесс подходит к вашей детали, до обращения к поставщику.
| Признак | Глубокая вытяжка | Обычная штамповка |
|---|---|---|
| Глубина детали | Глубокие оболочки, глубина > диаметра | Плоские или неглубокие признаки |
| Швы | Бесшовная, цельная стенка | Часто свариваются или закатываются |
| Толщина стенки | Равномерная, вытянутая с утонением на допуск | Как заготовка изменяется на гибах |
| Выгодная геометрия | Банки, колпачки, корпуса, цилиндры | Держатели, листы, клипсы |
| Стоимость оснастки | Выше за комплект, ниже за деталь в серии | Низкий стартовый, выше при больших объёмах |
Для плоских или неглубоких штампованных деталей смотрите нашу Страница по штамповке – многие проекты объединяют оба процесса в одной цепи поставок.
Правила конструирования: практический контрольный список DFM
Большинство глубоковытянутых деталей выигрывают или проигрывают на чертёжной доске. Деталь, которая хорошо вытягивается, идёт быстрее, расходует меньше материала, держит более жёсткие допуски и стоит заметно меньше за штуку. Прежде чем резать первый заготовочный лист, наша команда проверяет каждый запрос по короткому списку технологичности. Следующие пункты встречаются чаще всего – и это одинаково верно и для маленького корпуса датчика, и для длинной тонкой втулки.
Углы и радиусы
Чаще всего трещины у радиуса пуансона вызывает угол, слишком острый для материала. По правилу большого пальца внутренний радиус у дна должен быть не менее В два-три раза больше толщины листа, чтобы перед следующим переходом восстановить формуемость. Смазка должна быть обильной, вытяжные радиусы для нержавеющей стали держат большими, чем для нелегированной стали. Наградой становится деталь, которая переносит агрессивные, гигиенические или уличные условия без покрытия.
Толщина стенки и равномерность
Глубокая вытяжка работает лучше всего, когда стенка снизу вверх равномерная. Внезапные скачки толщины стенки создают концентрацию напряжений и неравномерный поток материала. Цветные металлы, такие как алюминий, латунь и медь, можно вытягивать тоньше, поскольку они менее склонны к наклёпу. Если вашему приложению нужен толстый фланец и тонкая стенка, скажите об этом заранее – часто мы добиваемся этого, сначала вытянув равномерную чашку, а затем уменьшив стенку в выбранных зонах, вместо того чтобы формовать две толщины одновременно.
Уклон, конусность и признаки дна
Небольшой боковой уклон стенки порядка 0,5° до 2° облегчает выталкивание и уменьшает следы инструмента; в готовой детали он обычно незаметен. Дно может иметь ту же толщину стенки или быть утолщенным там, где действуют высокие нагрузки. Ограничение, которое конструкторы часто забывают: Отверстия и пазы во время вытяжки нельзя пробивать в направлении вытяжки. Каждый признак, пронзающий стенку, должен выполняться на последующей операции пробивки. Если запланировать это с самого начала, оснастка останется простой.
Минимальные значения по материалам
| Материал | Мин. внутренний радиус (×t) | Указание по формуемости |
|---|---|---|
| Нержавеющая сталь (304/316) | 2,5–3 | Наклёп; при необходимости промежуточный отжиг |
| Алюминий (3000/5000) | 1,5–2 | Высокоформуемый, минимальное пружинение |
| Латунь (C260/C270) | 1,5–2 | Очень хорошо вытягивается; следить за обезцинкованием |
| Медь (C110) | 1,5–2 | Высокая пластичность, мягкий, легко вытягивается |
Это ориентиры, а не предельные значения. С адаптированной оснасткой и ступенчатыми обжимами мы регулярно выходим заметно за отдельный предел.
Размерная точность: какие допуски реалистичны
Глубокая вытяжка контролируемо радиальные размеры – диаметр чашки и толщину стенки – особенно хорошо. Осевые Признаки, такие как общая длина, держат несколько свободнее, поскольку они зависят от толщины ленты и хода пресса. Таблица показывает типовые значения на серийных деталях; ваши конкретные значения мы подтверждаем в протоколе первого образца.
| Признак | Типовой допуск | Примечание |
|---|---|---|
| Наружный/внутренний диаметр | от ±0,05 до ±0,10 mm | Жёсткие при малых диаметрах |
| Толщина стенки | от ±0,02 до ±0,05 mm | Хорошо держит после вытяжки с утонением |
| Длина / высота | от ±0,10 до ±0,30 mm | Больше диаметра |
| Концентричность (внутренний/наружный диаметр) | от 0,02 до 0,05 mm | Ключевой материал для деталей сенсоров и клапанов |
| Округлость | от 0,02 до 0,05 mm | После калибровочного перехода |
Если ваша спецификация требует большего, мы можем выполнить дополнительный Калибровочный проход или проход с утонением , который ещё сильнее сужает диаметр и стенку – за дополнительную операцию. Мы честно скажем, когда допуск оправдан, а когда он лишь увеличивает стоимость.
Инструменты, матрицы и наш инструментальный цех
Оснастка — сердце каждого проекта глубокой вытяжки. Её проектирование определяет качество детали, такт и себестоимость. Поскольку мы разрабатываем и изготавливаем штампы в собственном цехе, мы управляем сроком поставки, стоимостью и итеративными правками, из которых первый образец превращается в стабильную серийную деталь.
Одностанционный или прогрессивный штамп
Один Одностанционный штамп выполняет один переход за ход пресса и подходит для малых и средних объёмов или деталей, требующих нескольких обжимов – каждый может находиться в отдельной оснастке. Прогрессивный штамп ведёт заготовку за один ход через несколько станций и последовательно добавляет вытяжку, обрезку, пробивку и формование; он подходит для высокой, воспроизводимой серии, где важен такт. Для автомобильных проектов мы часто сочетаем оба подхода: набор вытяжных штампов для чашки, затем прогрессивный штамп для обрезки и признаков.
Материалы оснастки и стойкость
Для серийного производства мы применяем закалённые инструментальные стали (например, класс D2/SKD11), рассчитанные на высокие объёмы. При очень больших объёмах мы оснащаем пуансоны и вытяжные кольца из твёрдого сплава, которые работают миллионы циклов с минимальным износом. Полированные, хромированные вытяжные поверхности снижают трение и следы на нержавеющей стали и алюминии – важно, если видимая поверхность входит в спецификацию.
Испытания, образцы и PPAP
Каждая новая оснастка проходит перед одобрением испытания и этап образцов. Мы измеряем первые образцы на координатно-измерительной машине, подтверждаем материал и твёрдость и готовим для автомобильных клиентов пакет PPAP – с исследованиями воспроизводимости, планом контроля и сертификатами на материал – чтобы ваша служба качества могла одобрить процесс. Поскольку оснастка создаётся на площадке компании, изменение, которое у стороннего поставщика заняло бы недели, у нас часто вопрос дней.
Поверхность и последующие процессы
Вытянутая чашка редко покидает цех в чистом вытянутом состоянии. Большинство деталей проходят один или несколько последующих этапов, превращающих сырую чашку в готовую деталь. Мы выполняем их на площадке компании, чтобы весь заказ оставался под одной системой качества.
Обрезка, пробивка, формование
После вытяжки фланец доводят по длине на обрезной матрице или на CNC-торцефрезерном станке; отверстия, пазы и вырезы следуют на последующей станции. Резьбу можно нарезать или накатывать; плоские выдавки создают локальные признаки. Поскольку пробивка выполняется после вытяжки, целостность стенки у отверстия сохраняется.
Снятие заусенцев, облагораживание, очистка
Кромки снимают с заусенцев галтовкой или щёткой; поверхности могут обрабатываться щёткой, дробеструйной обработкой или оставаться в вытянутом состоянии. Для нержавеющей стали мы предлагаем Пассивация , которая удаляет свободное железо и восстанавливает коррозионно-стойкий пассивный слой. Варианты покрытий — цинк, никель и хром; алюминиевые детали могут анодироваться. Там, где вытяжка вызвала наклёп, планируется Промежуточный отжиг , восстанавливающее пластичность, чтобы следующий переход не дал трещины. Перед покрытием или сборкой детали очищают ультразвуком для удаления вытяжных смазочных материалов.
Типичные дефекты и как мы их избегаем
Каждый дефект при глубокой вытяжке имеет известную механическую причину и поэтому может быть устранён правильной геометрией оснастки, давлением прижима и состоянием материала. Таблица называет отказы, за которыми мы следим, и встречные меры.
| Дефект | Типичная причина | Наши встречные меры |
|---|---|---|
| Образование складок (фланец/стенка) | Давление прижима слишком низкое | Профилированное давление, вытяжные рёбра жёсткости, правильный размер заготовки |
| Трещина у радиуса пуансона | Радиус слишком мал, давление слишком высоко | Увеличить радиус, ступенчатые переходы, при необходимости отжечь |
| Образование «ушек» | Анизотропия листа (направление проката) | Проверка сертификата на материал, припуск на обрезку |
| Апельсиновая корка | Крупное зерно, сильный обжим | Мелкозернистый материал, контролируемый обжим |
| Рифления / следы инструмента | Трение, загрязнения, изношенный инструмент | Смазка, полированный инструмент, фильтрация |
Наше управление процессом начинается до первого хода: мы проверяем поступивший рулон по сертификату на материал, моделируем вытяжку при критической геометрии и ведём давление прижима по профилю за ход, а не постоянно. Результат — стабильное окно, в котором хорошие детали являются правилом.
Оптимизация затрат без потери качества
Глубокая вытяжка — уже один из самых экономичных способов серийного производства полых деталей, поскольку она исходит из плоской ленты и расходует мало материала. Несколько конструкторских решений повышают экономичность ещё больше:
- Правильно назначать допуск. Кто требует ±0,01 mm там, где достаточно ±0,05 mm, платит за дополнительные операции на каждой детали. Мы указываем на излишне жёсткие размеры.
- Проектировать под вытяжку. Щедрые радиусы и равномерные стенки позволяют отказаться от дополнительных обжимов и калибровочных переходов.
- Оптимизировать раскрой. Более удачный план раскроя рулона повышает выход годного и напрямую снижает стоимость материала на деталь.
- Планировать объём. Оснастка — разовая инвестиция; цена за штуку сильно падает с ростом объёма. Объединённые заказы помогают.
Самая выгодная деталь – та, которая чисто идёт в первом переходе и не требует доработки — именно для этого служит приведённый выше контрольный список DFM.
Выбор правильного поставщика глубокой вытяжки
При квалификации партнёра короткий контрольный список отделяет предприятия, которые поставляют, от тех, которые разочаровывают:
- Собственный инструментальный цех. Кто сам изготавливает матрицы, меняет быстрее, и не возникает противоречия между поставщиком и инструментальщиком.
- Прослеживаемость материала. Заводские сертификаты, управление партиями и входной контроль защищают от подмены материала.
- Измерительная компетенция на площадке компании. Координатно-измерительная машина, контурный контроль и проверка герметичности на площадке, а не на стороне.
- Дисциплина процесса. Документированные испытания, первый образец и PPAP, где требуется.
- Коммуникация. Инжиниринг, который скажет, если допуск дорогой, вместо того чтобы молча его предложить.
- Защита чертежей. Ясная конфиденциальность и управление чертежами с первого дня.
Мы построили наше производство вокруг этих шести пунктов, поскольку для закупщика настоящая цена поставщика — это цена детали, которая не подходит, опаздывает или не прослеживается.
Каждый металл вытягивается по-своему
Один и тот же вытяжной пресс ведёт себя совершенно по-разному в зависимости от листа. Знание материала – разница между чистой и порванной чашкой, поэтому наши инженеры квалифицируют металл до того, как режется оснастка.
Нержавеющая сталь
Нержавеющая сталь прочна и коррозионно-стойка, быстро наклёпывается. Каждый обжим делает металл жёстче и менее пластичным, поэтому глубокие чашки часто требуют Промежуточный отжиг, чтобы перед следующим переходом восстановить пластичность. Смазка должна быть обильной, вытяжные радиусы держат большими по сравнению с нелегированной сталью. Наградой становится деталь, которая переносит агрессивные, гигиенические или уличные условия без покрытия.
Алюминий
Алюминий отлично поддаётся вытяжке – низкая прочность, высокая пластичность, почти отсутствие пружинения – поэтому сложные тонкостенные формы получаются за меньшее число операций. Следует учитывать царапины на поверхности и склонность к налипанию, поэтому инструмент полируют, а смазку держат в чистоте. Архитектурные, осветительные и лёгкие автомобильные детали — частые случаи вытяжки алюминия.
Латунь и медь
Оба металла очень пластичны и легко вытягиваются, что предопределяет их применение для декоративных, электрических и сантехнических деталей. Латунь в агрессивных средах может обезцинковаться, поэтому важен выбор марки; медь можно вытягивать на очень тонкие стенки, и она популярна для деталей теплопроводности и токопроводимости. Оба принимают блестящую поверхность, которая почти не требует вторичной обработки.
Качество и прослеживаемость
Деталь, которая уплотняет, проводит или выдерживает давление, настолько хороша, насколько хороша система, её проверившая. Наш контур качества простирается от поступившего рулона до отправленной коробки.
Входной и текущий контроль
Каждый рулон принимается по сертификату на материал и проверяется на толщину, механические свойства и поверхность. В производстве мы ведём статистический контроль критических размеров, а частота контроля зависит от допуска и объёма. Координатно-измерительная машина проверяет первый образец и выборочные детали; контурный контроль и контроль формы ловят тонкие отклонения стенки, которые ускользают от штангенциркуля.
Герметичность, чистота, сертификаты
Закрытые корпуса могут – в зависимости от требований – проходить 100-%-ный или выборочный контроль герметичности. Перед покрытием или сборкой детали очищают до уровня, требуемого условиями эксплуатации. Мы обеспечиваем прослеживаемость партий, чтобы каждую отгруженную партию можно было свести к материалу, станку и протоколу контроля – именно этого требуют автомобильные и медицинские программы.
Что должно входить в запрос?
Самые быстрые предложения получаются из лучших чертежей. Полная CAD-модель вам не нужна – ясный эскиз с правильными деталями достаточно для первой оценки. Чем больше из следующих пунктов вы приложите, тем точнее будут цена и срок поставки.
- Геометрия. 2D-чертёж со всеми диаметрами, длинами, толщинами стенок, радиусами и конусами, плюс 3D-файл, если он есть.
- Материал. марку и состояние (например, нержавеющая сталь 304 в полутвёрдом состоянии; алюминий 3003; латунь C260). Без задания сообщите нам среду — мы предложим марку.
- Количество. Планируемый годовой объём и размеры партий – это определяет выбор одностанционного или прогрессивного штампа и цену за штуку.
- Функциональные размеры. Отметьте характеристики, которые действительно важны, чтобы мы сосредоточили контроль и допуск именно на них.
- Поверхность и признаки. покрытие, пассивацию, анодирование, резьбу, отверстия или узлы, а также требования к очистке и упаковке.
- Норма. отраслевая или клиентская спецификация, особенно для автомобильной промышленности, медицины или контакта с продуктами питания.
С этими шестью пунктами мы обычно можем в течение нескольких рабочих дней предоставить твёрдое предложение и план оснастки. Если чего-то не хватает, мы задаём конкретный вопрос, а не закладываем в цену неопределённость.
Краткий ответ: Глубоковытянутые детали — бесшовные полые тела из одного куска листа, без сварного шва у дна.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог