
Wie aus einer flachen Platine aus Stahl oder Aluminium eine nahtlose Hülse wird — die Physik, die Grenzen und wie wir sie beherrschen.
Was Tiefziehen wirklich macht
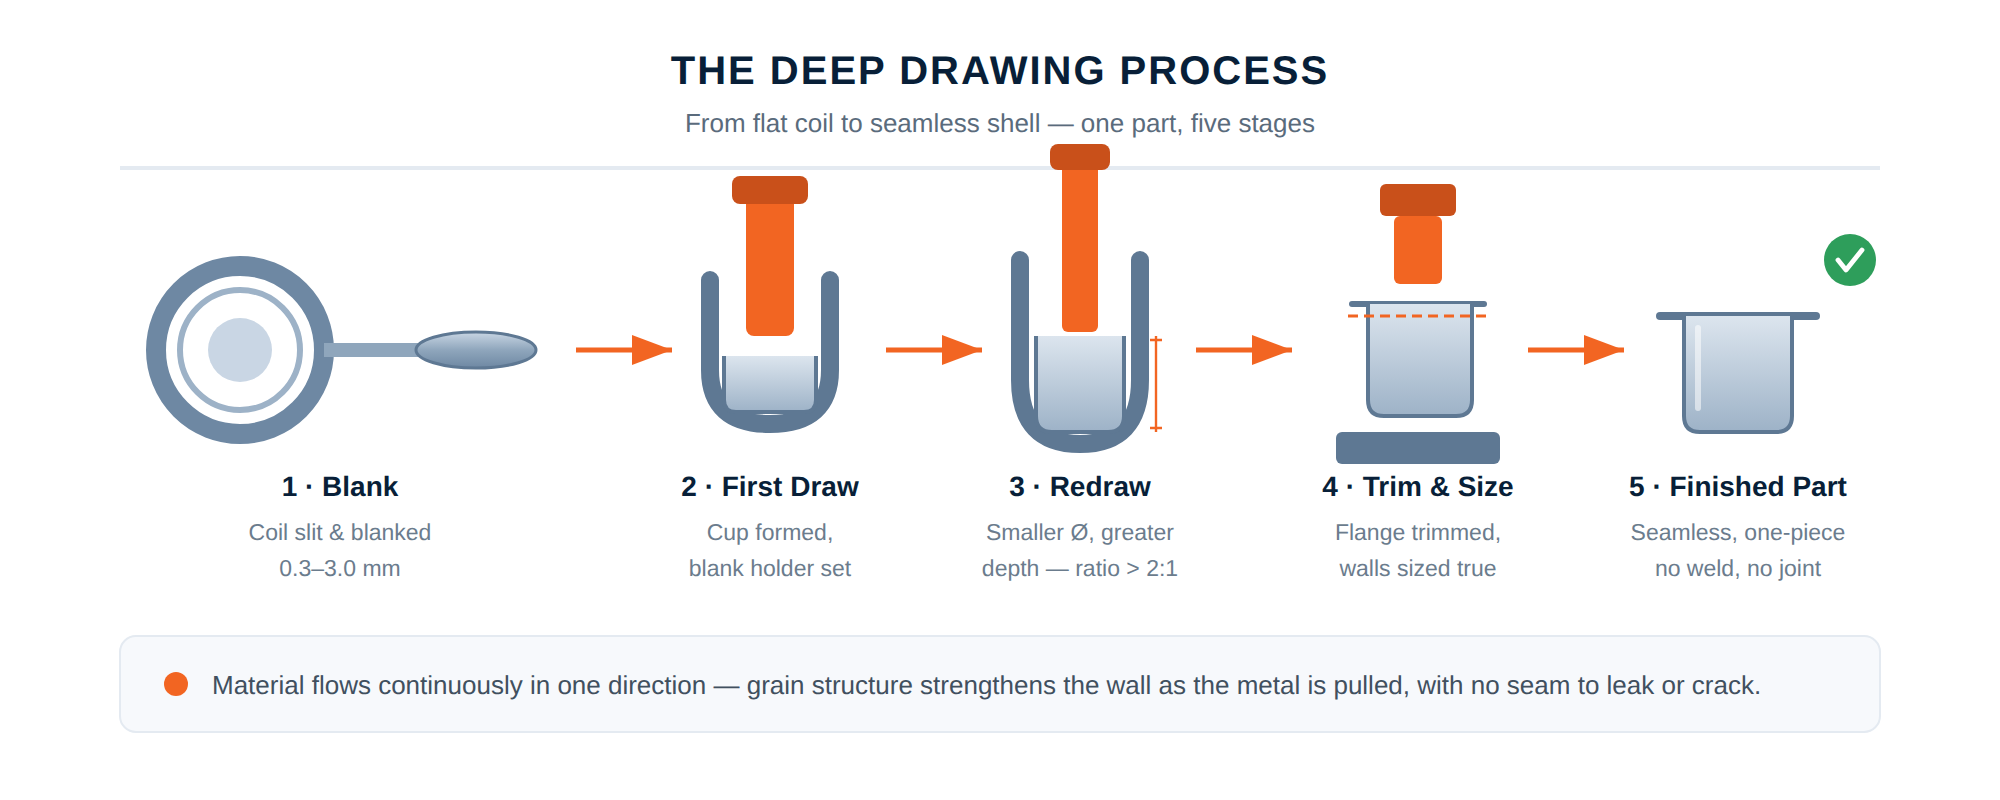
Tiefziehen ist ein Umformverfahren, bei dem ein Stempel eine flache Platine in eine Matrize zieht und daraus ein geschlossenes, nahtloses Hohlteil formt — Hülse, Becher, Rohr oder Gehäuse — ohne Schweißnaht in der Wand. Der Niederhalter klemmt die Platine, der Stempel zieht das Material durch einen kontrollierten Spalt, und das Metall fließt plastisch in Form. Weil die Wand aus einem einzigen Stück Metall entsteht, hat das Fertigteil keine Schweißnaht, die lecken, korrodieren oder brechen kann.
Die Grenze ist, wie stark Metall in einem Zug gedehnt werden darf. Das Ziehverhältnis — Platinendurchmesser zu Stempeldurchmesser — bestimmt, ob eine Hülse in einem, zwei oder drei Zügen entsteht. Wird es überschritten, reißt die Wand am Stempelradius. Unsere Konstrukteure berechnen Platine, Ziehverhältnis und Zwischenglühungen, bevor Werkzeugstahl geschnitten wird — der Prozess ist damit zuerst auf dem Papier belegt.
Was wir bei jedem Zug steuern
Werkstoffe & Größen
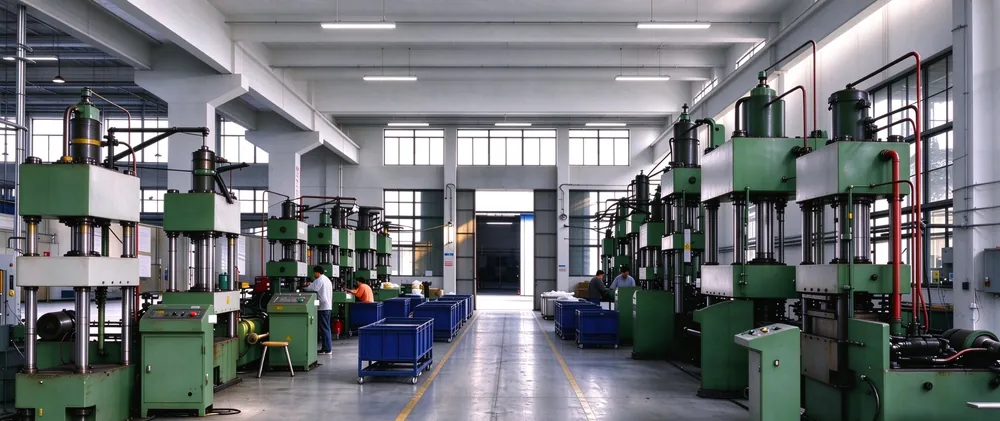
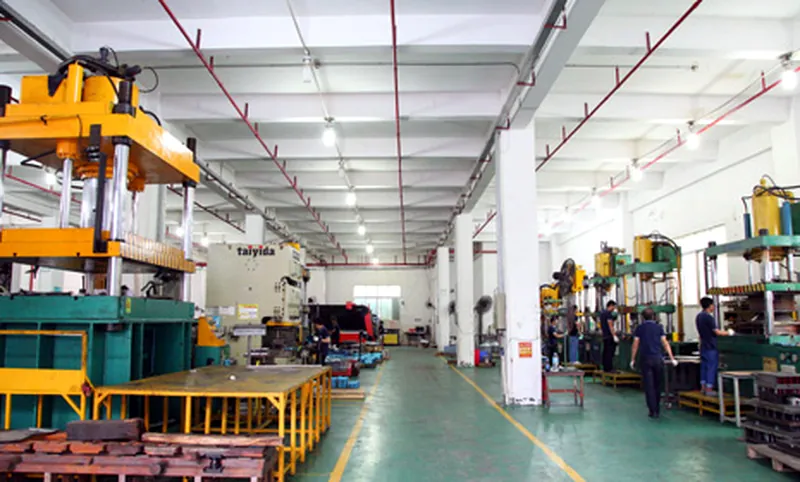
Wir ziehen Edelstähle (SUS301, SUS304, SUS316, SUS430), niedrig legierte Stähle (SPCC, SPCE, 65Mn), Aluminium (AL1060, AL3003, AL5052, AL6061) und Messing (H62, H65) in Dicken von 0,15 mm bis 3,0 mm. Die Hülsendurchmesser reichen von wenigen Millimetern — im Maßstab einer Sensor-Buchse — bis zu 300 mm, mit Verhältnissen von Tiefe zu Durchmesser über 2:1 über mehrere Züge. Mechanische Pressen von 5–250 t fahren Folgeschritt- und Einzelstation-Werkzeuge in Seriengeschwindigkeit, während hydraulische Pressen von 250–500 t die kontrollierte Ziehgeschwindigkeit liefern, die tiefe, dünnwandige Hülsen verlangen. So wird der Prozess nie der Maschine angepasst — das Teil gibt den Weg vor.
Weiter im Kapazitätsrundgang
Tiefziehen steht selten allein. Die meisten unserer Teile laufen anschließend durch CNC-Beschnitt und -Drehen, Laserschweißen, Oberflächenbehandlung und Endprüfung — alles im selben Werk.
Werkzeugbau im Haus · Qualität & Prüfung · Tiefziehteile nach Zeichnung
Sie brauchen ein gezogenes Bauteil nach Zeichnung? Senden Sie Ihre Zeichnung — Angebot innerhalb von 24 Stunden.