
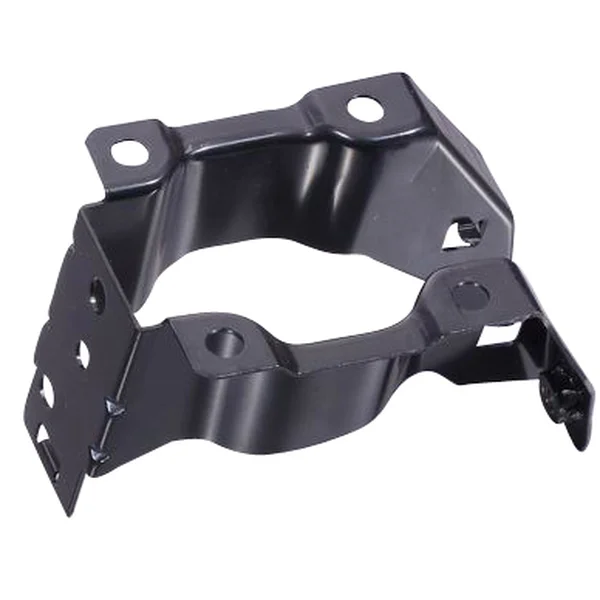
Un soporte en el automóvil mantiene una pieza durante toda la vida útil y se fabrica en cantidades en las que cuenta cada fracción de segundo. Por ello no se mecaniza por fresado, sino que se estampa y se conforma con un molde progresivo: un utillaje, varias estaciones, un ciclo.
Un utillaje, varias estaciones
En el molde progresivo, la banda pasa por varias estaciones: estampación, doblado, conformado, corte. Cada carrera produce una pieza terminada y las estaciones están diseñadas para que el flujo de material no se bloquee. Esta es la diferencia respecto a la fabricación unitaria: no es rápida la pieza, sino el ciclo.
La eficiencia del material decide el precio
En grandes cantidades, el material es el bloque de coste más importante. El diseño del tendido de banda – cómo se encajan las piezas – determina cuánto recorte se genera. Un buen tendido ahorra más que una prensa más rápida.
El soporte resiste la carga y mantiene la tolerancia
Un soporte debe sujetar la pieza y, al mismo tiempo, respetar la tolerancia de montaje. Ambos se ajustan en las estaciones de doblado y conformado; la exactitud dimensional se controla en la primera muestra y durante el proceso.
Control antes de la entrega
En la primera muestra controlamos la exactitud dimensional, el ángulo de doblado y la superficie. Para las series entregamos los datos dimensionales de cada lote y, previa solicitud, aprobaciones de primera muestra conforme a PPAP.
Datos técnicos
| Artículo | Soporte estampado progresivo para la industria automotriz |
|---|---|
| Marca | AUNOV |
| Materiales | Acero al carbono, acero inoxidable, aluminio según plano. |
| Fabricación | Molde progresivo en las instalaciones de la empresa: estampación, doblado, conformado, corte. |
| Tolerancia | ±0,1 mm, más estrecha en las superficies funcionales. |
| Superficie | Galvanizado, pintura o revestimiento según plano. |
| Control | Exactitud dimensional, ángulo de doblado, superficie; PPAP previa solicitud. |
| Condiciones de entrega | FOB estándar; DDP para la UE y EE. UU. previa solicitud. |
Ancho de banda y espesor de material en el molde progresivo
Un molde progresivo trabaja a partir de la bobina, y dos magnitudes determinan si es adecuado: el ancho de la banda y el espesor del material. En Aunov, las prensas de 5 a 500 toneladas cubren este intervalo, y una chapa más gruesa exige la prensa más grande, no la más rápida. El espesor del material oscila entre 0,15 mm y 3,0 mm. Un soporte delgado de chapa de 0,8 mm se produce en una prensa mecánica de la gama baja de tonelaje; un soporte pesado de acero de 3,0 mm requiere la prensa hidráulica de la gama alta. La secuencia del utillaje establece la anchura de la banda y cuánto material queda como recorte en los bordes.
¿Cuánto recorte ahorra un tendido?
En cantidades propias de la automoción, el material es el bloque de coste más importante, y el recorte influye en el precio más que el tiempo de ciclo de la prensa. El tendido entrelaza las piezas en la banda de modo que quede el mínimo material entre ellas, sin que la banda pierda rigidez. Unos pocos puntos porcentuales menos de recorte se acumulan, a lo largo de una serie de cientos de miles de piezas, en un ahorro notable. Por eso calculamos el tendido de banda antes de cortar el acero del utillaje – la prensa posterior no puede corregir un error en el tendido, solo repetirlo más rápido.
Tolerancia estándar y superficies funcionales
La tolerancia estándar de fábrica para piezas estampadas en Aunov es de ±0,05 mm. En las superficies funcionales del soporte – allí donde sujeta la pieza o donde se aplica el montaje – se aplica una tolerancia más estrecha, porque allí se sitúa la tolerancia de montaje. La exactitud dimensional se aprueba en la primera muestra y se registra en cada lote; para programas de automoción entregamos, previa solicitud, la aprobación de primera muestra según PPAP. Así, el soporte sigue siendo intercambiable durante años y a lo largo de los suministros, sin que tenga que volver a medir en cada pedido.
La guía de la banda mantiene el ciclo
Para que cada carrera alcance la pieza en el mismo punto, un piloto guía la banda de estación en estación y evita que se desplace. Sin esta guía, la pieza se desplaza a lo largo de la banda y se pierde la tolerancia. Vigilamos el desgaste de la guía durante el proceso y la sustituimos antes de que se resienta la exactitud dimensional del soporte – el taller de utillajes de al lado fabrica la pieza de repuesto en horas en lugar de semanas, de modo que el ciclo de la prensa no se detenga.
Desgaste del utillaje y reafilado
Un molde progresivo funciona durante decenas de miles de carreras antes de que sea necesario reafilar los filos de corte. Vigilamos el desgaste y sustituimos los paquetes de estampación antes de que los bordes se deterioren, para que la medida se mantenga constante durante toda la serie. Con una cantidad constante, programamos el reafilado dentro de las ventanas de mantenimiento, de modo que el suministro no se interrumpa.
Tiempo de ciclo y cantidad económica
El tiempo de ciclo de un molde progresivo está en el orden de los segundos; a partir de unos pocos miles de piezas al año, el utillaje se amortiza rápidamente frente a la fabricación unitaria. Le indicamos la cantidad a partir de la cual el molde progresivo resulta más económico que un procedimiento de carrera única, y dimensionamos el ancho de banda en consecuencia.
Preguntas frecuentes
¿Por qué se estampa el soporte y no se fresa?
Porque en grandes cantidades lo que decide es el ciclo. Un molde progresivo produce una pieza terminada por carrera; el fresado sería demasiado lento y caro por pieza.
¿Qué resulta más caro en grandes cantidades?
El material. Por eso, el tendido de banda influye en el precio más que la velocidad de la prensa.
¿Cómo se mantiene la exactitud dimensional durante la serie?
Mediante el diseño de las estaciones de doblado y conformado y los datos dimensionales de cada lote. La aprobación se comprueba en la primera muestra y se supervisa durante el proceso.
¿Qué significa PPAP en este contexto?
La aprobación de primera muestra según el procedimiento PPAP de la industria automotriz; se entrega previa solicitud.