
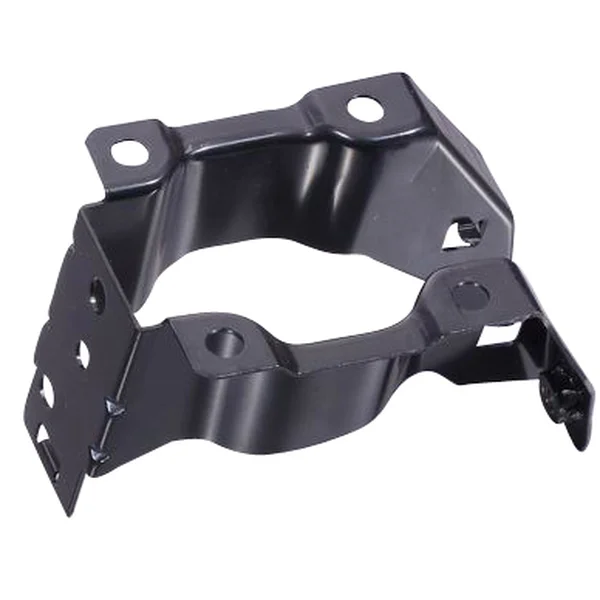
Ein Halter im Auto hält ein Bauteil über die gesamte Lebensdauer, und er wird in Stückzahlen gefertigt, bei denen der Sekundenbruchteil zählt. Deshalb wird er nicht gefräst, sondern mit einem Folgeverbundwerkzeug gestanzt und geformt – ein Werkzeug, mehrere Stationen, ein Takt.
Ein Werkzeug, mehrere Stationen
Im Folgeverbundwerkzeug durchläuft das Band mehrere Stationen: Stanzen, Biegen, Formen, Trennen. Jeder Hub erzeugt ein fertiges Teil, und die Stationen sind so ausgelegt, dass sich der Materialfluss nicht staut. Das ist der Unterschied zur Einzelfertigung: Nicht das Teil ist schnell, sondern der Takt.
Materialeffizienz entscheidet über den Preis
Bei großen Stückzahlen ist der Werkstoff der größte Kostenblock. Die Auslegung des Bandlayouts – wie die Teile verschachtelt werden – entscheidet, wie viel Verschnitt entsteht. Ein gutes Layout spart mehr als eine schnellere Presse.
Der Halter trägt Last und Toleranz
Ein Halter muss das Bauteil halten und dabei die Montagetoleranz einhalten. Beides wird über die Biege- und Formstationen eingestellt; die Maßhaltigkeit wird am Erstmuster und im laufenden Prozess geprüft.
Prüfung vor der Auslieferung
Am Erstmuster prüfen wir Maßhaltigkeit, Biegewinkel und Oberfläche. Für Serien liefern wir Maßdaten je Los und, auf Wunsch, Erstmusterfreigaben nach PPAP.
Technische Daten
| Artikel | Progressiv gestanzter Halter für die Automobilindustrie |
|---|---|
| Marke | AUNOV |
| Werkstoffe | Kohlenstoffstahl, Edelstahl, Aluminium nach Zeichnung. |
| Fertigung | Folgeverbundwerkzeug im Haus: Stanzen, Biegen, Formen, Trennen. |
| Toleranz | ±0,1 mm, an funktionalen Flächen enger. |
| Oberfläche | Verzinken, lackieren oder beschichten nach Zeichnung. |
| Prüfung | Maßhaltigkeit, Biegewinkel, Oberfläche; PPAP auf Wunsch. |
| Lieferbedingungen | FOB Standard; DDP für EU und USA auf Anfrage. |
Bandbreite und Materialdicke im Folgeverbund
Ein Folgeverbundwerkzeug arbeitet von der Rolle, und zwei Größen bestimmen, ob es passt: die Bandbreite des Streifens und die Materialdicke. Bei Aunov decken die Pressen von 5 bis 500 Tonnen diese Spanne, und dickeres Blech verlangt die größere Presse, nicht die schnellere. Die Materialdicke selbst reicht von 0,15 mm bis 3,0 mm. Ein dünner Halter aus 0,8 mm Blech läuft auf einer mechanischen Presse im unteren Tonnenbereich; ein schwerer Halter aus 3,0 mm Stahl braucht die hydraulische Presse im oberen Bereich. Die Werkzeugstaffel legt fest, wie breit der Streifen ist und wie viel Material am Rand als Verschnitt stehen bleibt.
Wie viel Verschnitt ein Layout spart
Bei Automobilstückzahlen ist der Werkstoff der größte Kostenblock, und der Verschnitt entscheidet über den Preis mehr als die Taktzeit der Presse. Das Layout verschränkt die Teile im Streifen so, dass möglichst wenig Material zwischen ihnen steht, ohne dass der Streifen seine Steifigkeit verliert. Schon wenige Prozentpunkte weniger Verschnitt summieren sich über eine Serie von Hunderttausenden Teilen zu einer deutlichen Ersparnis. Deshalb rechnen wir das Bandlayout, bevor der Werkzeugstahl geschnitten wird – die spätere Presse kann einen Fehler im Layout nicht korrigieren, sie wiederholt ihn nur schneller.
Standardtoleranz und funktionale Flächen
Die werkseitige Standardtoleranz für gestanzte Teile liegt bei Aunov bei ±0,05 mm. An den funktionalen Flächen des Halters – dort, wo er das Bauteil greift oder wo die Montage ansetzt – wird enger toleriert, weil die Montagetoleranz dort sitzt. Die Maßhaltigkeit wird am Erstmuster freigegeben und je Los protokolliert; für Automobilprogramme liefern wir auf Wunsch die Erstmusterfreigabe nach PPAP mit. So bleibt der Halter über Jahre und Lieferungen hinweg austauschbar, ohne dass Sie bei jeder Nachbestellung nachmessen müssen.
Streifenführung hält den Takt
Damit jeder Hub das Teil an derselben Stelle trifft, führt ein Pilot den Streifen von Station zu Station und verhindert, dass er sich verschiebt. Ohne diese Führung wandert das Teil über die Länge des Streifens, und die Toleranz geht verloren. Wir überwachen den Verschleiß der Führung im laufenden Prozess und tauschen sie, bevor die Maßhaltigkeit des Halters leidet – die Werkzeugmacherei nebenan fertigt das Ersatzteil in Stunden statt Wochen, sodass der Takt der Presse nicht stehen bleibt.
Werkzeugverschleiß und Nachschliff
Ein Folgeverbundwerkzeug läuft über viele Zehntausend Hübe, bis Schneiden nachgeschliffen werden müssen. Wir überwachen den Verschleiß und tauschen Stanzpakete, bevor die Kanten ausreißen, damit das Maß über die Serie gleich bleibt. Bei konstanter Stückzahl planen wir den Nachschliff in Wartungsfenster ein, sodass die Lieferung nicht stockt.
Taktzeit und wirtschaftliche Stückzahl
Die Taktzeit eines Folgeverbunds liegt im Sekundenbereich; ab einigen tausend Teilen pro Jahr rechnet sich das Werkzeug schnell gegen Einzelteilung. Wir nennen Ihnen die Stückzahl, ab der der Folgeverbund günstiger wird als ein Einzelhubverfahren, und legen die Bandbreite darauf aus.
Häufig gestellte Fragen
Warum wird der Halter gestanzt und nicht gefräst?
Weil bei großen Stückzahlen der Takt entscheidet. Ein Folgeverbundwerkzeug erzeugt pro Hub ein fertiges Teil; Fräsen wäre pro Teil zu langsam und zu teuer.
Was kostet bei großen Stückzahlen am meisten?
Der Werkstoff. Deshalb entscheidet das Bandlayout über den Preis mehr als die Pressengeschwindigkeit.
Wie wird die Maßhaltigkeit über die Serie gehalten?
Über die Auslegung der Biege- und Formstationen und über Maßdaten je Los. Am Erstmuster wird die Freigabe geprüft, im Prozess wird sie überwacht.
Was bedeutet PPAP in diesem Zusammenhang?
Die Erstmusterfreigabe nach dem PPAP-Verfahren der Automobilindustrie; sie wird auf Wunsch mitgeliefert.