
La embutición forma una pieza hueca sin costura a partir de un disco plano —sin soldadura en la pared, sin unión que pueda abrirse bajo presión. Esa falta de costura es justamente la razón por la que las piezas embutidas se emplean donde un recipiente debe permanecer estanco o un manguito debe soportar presión.
El límite del procedimiento lo marca la relación de embutición: qué tan profundo puede embutirse una pieza en una sola pasada, en relación con su diámetro, antes de que el material se rompa o la pared se adelgace demasiado. Fabricamos manguitos hasta una relación de 2:1, controlada mediante la placa de retención, que evita las arrugas sin adelgazar la pared. Si una pieza es más profunda o de pared más delgada, se realiza en dos o tres pasadas escalonadas — si es necesario, con recocido intermedio entre estaciones para recuperar la deformabilidad.
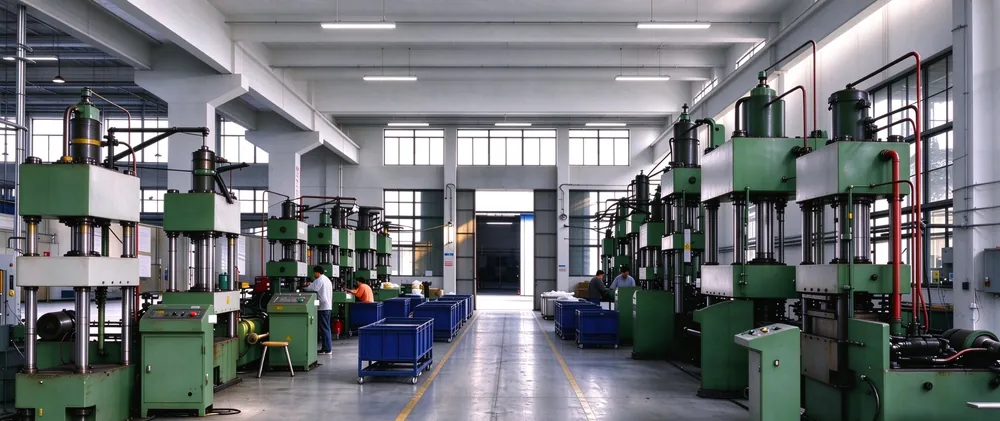
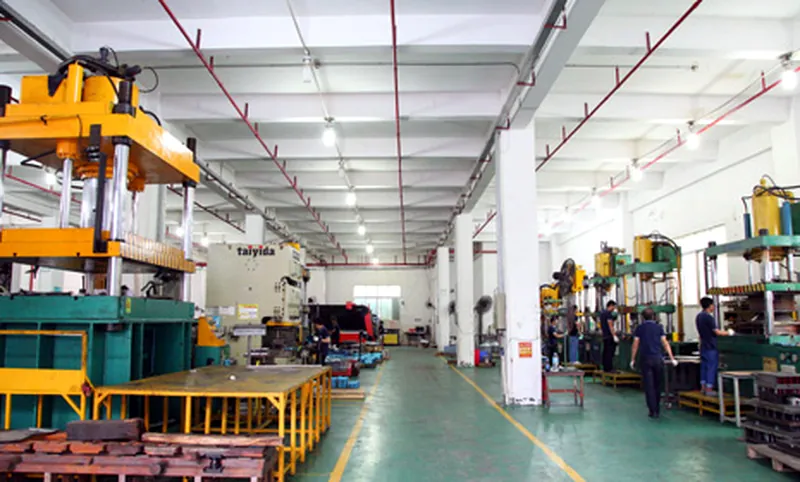
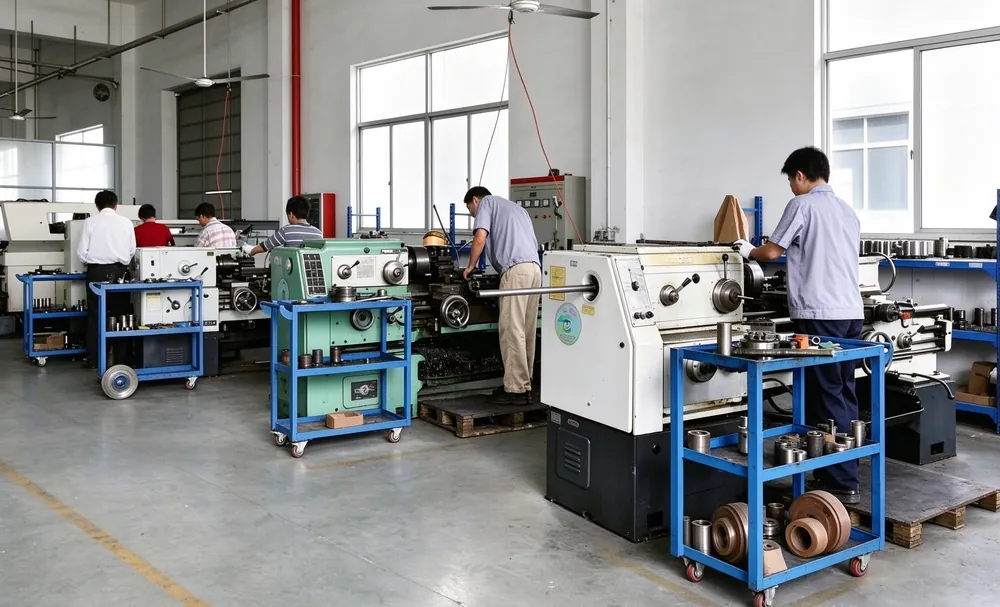
Así embutimos
Por aplicación
Tras la embutición, la pieza permanece en nuestras instalaciones: el recorte CNC, las roscas, la soldadura y el control se realizan sin cambiar de proveedor. Una sola persona de contacto responsabiliza toda la cadena — desde el certificado de material hasta la caja de exportación.
Guías en profundidad sobre diseño, tolerancias y materiales — además de las páginas de aplicación para nuestros sectores clientes más importantes.
Preguntas frecuentes
¿Qué espesor de pared mínimo pueden embutir?
Embutimos paredes desde 0,15 mm en calidad de lámina de aluminio y acero inoxidable hasta chapa de 3,0 mm de espesor; la tolerancia de fabricación típica es de ±0,05 mm. La uniformidad de la pared a lo largo de la altura la determinan la relación de embutición, el material y el número de pasadas – el espesor de pared se verifica durante la serie con medios de control definidos.
¿Fabrican los utillajes en sus propias instalaciones?
Sí. El diseño, el mecanizado y las pruebas de los moldes de embutición y progresivos se realizan íntegramente en nuestro taller de utillajes. Eso reduce mucho el circuito entre el plano y la primera muestra, porque las modificaciones del utillaje no tienen que pasar por un proveedor externo – y sus datos de diseño permanecen confidenciales en la empresa.
¿Qué relaciones de embutición son posibles?
En la primera pasada nos situamos normalmente hasta unos 2,0; con una o dos pasadas de repasado – y, si hace falta, recocido intermedio – superamos claramente 2:1. El límite real lo fijan el material, el espesor de chapa y la geometría del fondo; los valores concretos los definimos en el cálculo del utillaje a partir de su plano.
¿Con qué plazos de entrega debo contar?
Los utillajes de prototipo suelen requerir de 2 a 4 semanas y los de serie, de 4 a 8 semanas – según la geometría de la pieza, el número de pasadas y el tratamiento de superficie. En la serie en curso gestionamos el reaprovisionamiento mediante pedidos marco, para que no tenga que esperar de nuevo la aprobación del utillaje en cada pedido.
¿Realizan también revestimientos y operaciones posteriores?
Sí. Ofrecemos galvanizado, niquelado, cromado, anodizado en aluminio y pasivado en acero inoxidable, además de perforación, roscado y desbarbado en el proceso – realizados por socios cualificados bajo nuestro sistema de gestión de calidad, con documentación por lotes de los resultados.
¿Qué cantidades admiten?
Desde lotes piloto a partir de 1.000 piezas hasta series de varios millones de piezas al año en prensas rápidas. Para clientes de automoción y tecnología médica entregamos también la documentación – desde el expediente del utillaje hasta los documentos conformes a PPAP.
Temas relacionados
¿Necesita una pieza embutida según plano? Envíe su plano — presupuesto en un plazo de 24 horas. Las respuestas a las preguntas sobre materiales, tolerancias y plazos de entrega las encontrará en nuestras preguntas frecuentes.
Productos de esta familia
- Manga cónica de acero galvanizado
- Tapón abovedado con brida grande
- Tapa de aluminio a medida
- Carcasas, tapas y copas de motor embutidas
¿Qué es la embutición?
La embutición es un procedimiento de conformado en el que, a partir de un disco plano de chapa –la pieza en bruto circular–, se obtiene en uno o varios golpes de prensa una pieza hueca sin costura cuya profundidad es mayor que su diámetro. Un punzón conformado presiona la chapa radialmente hacia una matriz; la pieza se forma, por tanto, a partir de una sola pieza de trabajo, sin soldarla, doblarla ni tornearla a partir de un bloque macizo.
La diferencia decisiva respecto al doblado simple o al estampado plano está en el control de la placa de retención. Esta presiona la brida con la fuerza exacta para que la chapa fluya hacia la matriz sin arrugas y sin que la pared se adelgace demasiado. El resultado es un espesor de pared uniforme, ninguna costura por la que pueda producirse una fuga y una geometría que se repite de una pieza a otra. Precisamente por eso la embutición es el procedimiento elegido para carcasas, latas, tapas, cartuchos y envolventes sometidas a presión.
De la chapa a la copa: los cinco pasos
Cada pieza atraviesa cinco etapas controlables. En cada etapa se vigilan el espesor de pared, la superficie y la estabilidad dimensional, para que la primera pieza y la millonésima se ajusten al plano.
Materiales: guía de selección
La elección del material determina la deformabilidad, la resistencia a la corrosión y el coste. Mantenemos en stock las calidades más utilizadas en electrónica, climatización, iluminación y tecnología médica. La tabla las ordena según el uso en el que muestran su fuerza.
| Material | Calidades habituales | Adecuado para | Piezas típicas |
|---|---|---|---|
| Acero inoxidable | 304 / 316L / 430 / 1.4301 | Resistente a la corrosión, higiénico, de alta resistencia | Medicina, alimentación, exteriores, carcasas de sensor |
| Aluminio | 1050 / 3003 / 5052 / 6061 | Ligero, conductor, fácil de conformar | Iluminación, climatización, electromovilidad, disipadores térmicos |
| Latón | C260 / C272 / C360 | Conductor, decorativo, mecanizable | Conectores, racores, bornes |
| Cobre | C110 / C122 | Máxima conductividad, antimicrobiano | Electrotécnica, calor, barras colectoras |
| Acero sin alear | SPCC / SPCE / 65Mn | Económico, de alta resistencia | Estructuras, automoción, soportes |
La disponibilidad y la deformabilidad de cada calidad las confirmamos en la fase de presupuesto frente a su entorno de uso y sus requisitos de espesor de pared.
¿Embutición o estampado convencional?
Ambos son procedimientos con prensa, pero resuelven tareas geométricas distintas. La tabla le ayuda a decidir qué procedimiento encaja con su pieza antes de contactar con un proveedor.
| Característica | Embutición | Estampado convencional |
|---|---|---|
| Profundidad de la pieza | Envolventes profundas, profundidad > diámetro | Características planas o poco profundas |
| Costuras | Sin costura, pared de una sola pieza | Frecuentemente soldadas o engarzadas |
| Espesor de pared | Uniforme, estirada a tolerancia | Como la pieza en bruto, modificada en los pliegues |
| Geometría favorable | Latas, tapas, carcasas, cilindros | Soportes, chapas, clips |
| Coste del utillaje | Más alto por juego, más bajo por pieza en serie | Menor inversión inicial, mayor con cantidades altas |
Para piezas estampadas planas o poco profundas, consulte nuestra página de estampación – muchos proyectos combinan ambos procedimientos en una misma cadena de suministro.
Reglas de diseño: una lista práctica de DFM
La mayoría de las piezas embutidas se ganan o se pierden en el tablero de dibujo. Una pieza que se embuta bien corre más rápido, consume menos material, mantiene tolerancias más estrechas y cuesta bastante menos por unidad. Antes de cortar la primera pieza en bruto, nuestro equipo revisa cada consulta con una breve lista de diseño para la fabricación. Los puntos siguientes son los que actúan con más frecuencia – y vale igual para una pequeña cubierta de sensor que para un manguito largo y delgado.
Esquinas y radios
La causa más frecuente de roturas en el radio del punzón es una esquina demasiado viva para el material. Como regla general, el radio interior en el fondo debe ser al menos el doble o triple del espesor de chapa , y el radio exterior al menos el simple. Si el radio baja de ese valor, el metal debe estirarse mucho en la punta del punzón y aparece una estrangulación local. Con solo abrir ligeramente el radio, una pieza «imposible» se convierte en una pieza repetible. Donde la geometría exige un borde vivo, preferimos añadir una segunda operación de recorte o estampado en lugar de forzarlo en la pasada de embutición.
Espesor de pared y uniformidad
La embutición funciona mejor cuando la pared es uniforme de abajo arriba. Los cambios bruscos de espesor generan picos de tensión y un flujo de material irregular. Los metales no férreos como el aluminio, el latón y el cobre pueden embutirse más delgados porque se endurecen en frío en menor medida. Si su aplicación requiere una brida gruesa y una pared delgada, dígalo cuanto antes – a menudo lo logramos embutiendo primero una copa uniforme y reduciendo después la pared en zonas seleccionadas, en lugar de formar dos espesores a la vez.
Conicidad, ángulo de salida y elementos del fondo
Un pequeño ángulo de salida de la pared lateral de unos 0,5° a 2° facilita la expulsión y reduce las marcas del utillaje; en la pieza terminada suele ser invisible. El fondo puede compartir el espesor de pared o reforzarse donde actúan cargas de presión elevadas. Hay una limitación que los diseñadores suelen olvidar: Los taladros y las ranuras no pueden estamparse en la dirección de embutición durante la pasada de embutición. Cualquier elemento que atraviese la pared debe realizarse en una operación de perforación posterior. Si lo planifica desde el principio, el utillaje se mantiene sencillo.
Valores mínimos según el material
| Material | Radio interior mín. (×t) | Nota sobre la deformabilidad |
|---|---|---|
| Acero inoxidable (304/316) | 2,5–3 | Endurecido en frío; puede requerir recocido intermedio |
| Aluminio (3000/5000) | 1,5–2 | Muy deformable, poco retroceso elástico |
| Latón (C260/C270) | 1,5–2 | Muy fácil de embutir; vigilar la dezincificación |
| Cobre (C110) | 1,5–2 | Alta ductilidad, blando, fácil de embutir |
Estos son valores orientativos, no límites. Con utillaje adaptado y reducciones escalonadas embutimos con regularidad muy por encima de un límite individual.
Estabilidad dimensional: qué tolerancias son realistas
La embutición controla especialmente bien las cotas radiales – el diámetro de la copa y el espesor de pared –. Las cotas axiales como la longitud total se mantienen algo más abiertas, porque dependen del espesor de la banda y de la carrera de la prensa. La tabla muestra posibilidades habituales en piezas de serie; sus valores concretos los confirmamos en el informe de primera muestra.
| Característica | Tolerancia habitual | Observación |
|---|---|---|
| Diámetro exterior / interior | ±0,05 a ±0,10 mm | Estrecha en diámetros pequeños |
| Espesor de pared | ±0,02 a ±0,05 mm | Se mantiene bien tras el estirado |
| Longitud / altura | ±0,10 a ±0,30 mm | Más abierta que el diámetro |
| Concentricidad (DI a DE) | 0,02 a 0,05 mm | Clave en piezas de sensor y válvula |
| Redondez | 0,02 a 0,05 mm | Tras una operación de calibrado |
Si su especificación exige más, podemos añadir una pasada adicional de calibrado o estirado que estreche aún más el diámetro y la pared – a cambio de una operación extra. Le decimos con franqueza cuándo compensa una tolerancia y cuándo solo genera costes.
Utillajes, matrices y nuestra construcción de moldes
El utillaje es el corazón de todo proyecto de embutición. Su diseño decide la calidad de la pieza, el tiempo de ciclo y el coste por unidad. Como desarrollamos y construimos los utillajes en el propio taller, controlamos el plazo de entrega, los costes y los ajustes iterativos que convierten la primera muestra en una pieza de serie estable.
Estación única o utillaje progresivo
Un utillaje de estación única realiza una pasada por golpe de prensa y conviene para cantidades pequeñas o medianas, o para piezas que requieren varias reducciones – cada una puede estar en un utillaje distinto. Un utillaje progresivo conduce la pieza en bruto por varias estaciones en un solo golpe y añade embutición, recorte, perforación y conformado en sucesión; encaja con la serie alta y repetitiva en la que cuenta el tiempo de ciclo. En proyectos de automoción combinamos a menudo ambos: una serie de moldes de embutición para la copa y, después, un utillaje progresivo para el recorte y las características.
Materiales del utillaje y vida útil
Para la producción en serie utilizamos aceros para utillaje templados (por ejemplo, clase D2/SKD11), que cubren cantidades elevadas. Con cantidades muy altas equipamos los punzones y los anillos de embutición con metal duro, que alcanza millones de piezas con un desgaste mínimo. Las superficies de embutición pulidas y cromadas reducen la fricción y las marcas en acero inoxidable y aluminio – importante cuando la superficie visible forma parte de la especificación.
Pruebas, muestras y PPAP
Cada utillaje nuevo pasa por una fase de pruebas y de muestras antes de su aprobación. Medimos las primeras muestras en la máquina de medición por coordenadas, confirmamos el material y la dureza y preparamos para clientes de automoción un paquete PPAP – con estudios de capacidad, plan de control y certificados de material – para que su equipo de calidad pueda aprobar el proceso. Como el utillaje se fabrica en casa, una modificación que en un proveedor externo lleva semanas aquí suele ser cuestión de días.
Superficie y procesos posteriores
Una copa embutida rara vez sale de la empresa en estado puramente de embutición. La mayoría de las piezas pasan por uno o varios pasos posteriores que convierten la copa bruta en una pieza terminada. Los realizamos en nuestras instalaciones para que todo el pedido quede bajo un mismo sistema de calidad.
Recorte, perforación y conformado
Tras la embutición, la brida se recorta a longitud en una matriz de recorte o con una fresadora frontal CNC; los taladros, las ranuras y las muescas siguen en una estación posterior. Las roscas pueden cortarse o laminarse, y las estampaciones planas conforman detalles locales. Como la perforación se realiza después de la embutición, se conserva la integridad de la pared en el taladro.
Desbarbado, acabado y limpieza
Los bordes se desbarban por tamboreado o cepillado; las superficies pueden cepillarse, granallarse con perla o dejarse en estado de embutición. Para el acero inoxidable ofrecemos una pasivación que elimina el hierro libre y restaura la capa pasiva resistente a la corrosión. Las opciones de revestimiento son zinc, níquel y cromo; las piezas de aluminio pueden anodizarse. Donde la embutición ha endurecido en frío el material, un recocido intermedio restaura la ductilidad para que la siguiente pasada no se rompa. Antes del revestimiento o el montaje, las piezas se limpian por ultrasonidos para eliminar los lubricantes de embutición.
Defectos típicos y cómo los evitamos
Todo defecto en la embutición tiene una causa mecánica conocida y puede evitarse con la geometría correcta del utillaje, la presión de sujeción y el estado del material. La tabla indica las fallas que vigilamos y las contramedidas.
| Defecto | Causa típica | Nuestra contramedida |
|---|---|---|
| Formación de arrugas (brida/pared) | Presión de sujeción demasiado baja | Presión perfilada, nervaduras de embutición, tamaño correcto de la pieza en bruto |
| Rotura en el radio del punzón | Radio demasiado pequeño, presión demasiado alta | Abrir el radio, pasadas escalonadas, recocido si procede |
| Formación de orejas | Anisotropía de la chapa (dirección de laminación) | Verificación del certificado de material, sobremedida de recorte |
| Piel de naranja | Grano grueso, reducción fuerte | Material de grano fino, reducción controlada |
| Rayas / marcas de utillaje | Fricción, suciedad, utillaje desgastado | Lubricación, utillaje pulido, filtrado |
Nuestro control de proceso empieza antes del primer golpe: verificamos la bobina entrante frente al certificado de material, simulamos la pasada cuando la geometría es crítica y aplicamos la presión de sujeción de forma perfilada a lo largo del golpe, en lugar de constante. El resultado es una ventana estable en la que las piezas buenas son la norma.
Optimizar costes sin perder calidad
La embutición ya es uno de los métodos más económicos para fabricar una pieza hueca en serie, porque parte de banda plana y consume poco material. Algunas decisiones de diseño mejoran aún más la rentabilidad:
- Dimensionar correctamente la tolerancia. Quien exige ±0,01 mm donde bastan ±0,05 mm paga operaciones adicionales en cada pieza. Señalamos las cotas sobreespecificadas.
- Diseñar para la pasada. Radios amplios y paredes uniformes permiten ahorrar reducciones y operaciones de calibrado adicionales.
- Anidar la pieza en bruto. Un mejor plan de corte de la bobina aumenta el rendimiento y reduce directamente el coste de material por pieza.
- Planificar la cantidad. El utillaje es una inversión única; el precio por unidad cae mucho al aumentar la cantidad. Agrupar pedidos ayuda.
La pieza más económica es la que corre limpia en la primera pasada y no necesita retrabajo – justamente para eso sirve la lista DFM de arriba.
Elegir al proveedor de embutición adecuado
A la hora de cualificar a un socio, una breve lista de comprobación separa a las empresas que cumplen de las que decepcionan:
- Utillaje propio. Quien construye sus propias matrices modifica más rápido y no hay enfrentamiento entre proveedor y utillajero.
- Trazabilidad del material. Certificados de material, gestión de lotes y control de entrada protegen frente a sustituciones de material.
- Competencia de medición en casa. Máquina de medición por coordenadas, control de contorno y ensayo de estanqueidad in situ, en lugar de externalizados.
- Disciplina de proceso. Pruebas documentadas, primeras muestras y PPAP donde se requiera.
- Comunicación. Un equipo de ingeniería que dice cuándo una tolerancia es costosa, en lugar de ofrecerla sin más.
- Protección de los planos. Confidencialidad clara y gestión de planos desde el primer día.
Hemos construido nuestra empresa en torno a estos seis puntos, porque para un comprador el precio real de un proveedor es el precio de una pieza que no encaja, llega tarde o no puede justificarse.
Cada metal se embute de otra manera
La misma prensa de embutición se comporta de forma completamente distinta según la chapa. Conocer el material marca la diferencia entre una copa limpia y una agrietada – por eso nuestros ingenieros califican el metal antes de cortar el utillaje.
Acero inoxidable
El acero inoxidable es fuerte y resiste la corrosión, pero se endurece en frío rápidamente. Cada reducción vuelve el metal más rígido y menos dúctil, por lo que las copas profundas suelen necesitar un recocido intermedio para recuperar la deformabilidad antes de la siguiente pasada. La lubricación debe ser abundante y los radios de embutición se mantienen mayores que en el acero sin alear. La recompensa es una pieza que resiste ambientes rugosos, higiénicos o exteriores sin revestimiento.
Aluminio
El aluminio se embuta excelentemente – baja resistencia, alta ductilidad, apenas retroceso elástico –, lo que permite realizar formas complejas de pared delgada en menos operaciones. Hay que vigilar los arañazos superficiales y la tendencia a la adherencia, por lo que los utillajes se pulen y la lubricación se mantiene limpia. Las piezas de arquitectura, iluminación y automoción ligera son embuticiones habituales de aluminio.
Latón y cobre
Ambos son muy deformables y fáciles de embutir, lo que los predestina para piezas decorativas, eléctricas y de fontanería. El latón puede dezincificarse en ambientes agresivos, por lo que cuenta la elección de la calidad; el cobre puede embutirse hasta paredes muy delgadas y es popular en componentes térmicos y de conducción eléctrica. Ambos aceptan un acabado brillante que apenas necesita retrabajo.
Calidad y trazabilidad
En una pieza que sella, conduce o soporta presión, su calidad es solo tan buena como el sistema que la ha controlado. Nuestro circuito de calidad va desde la bobina entrante hasta la caja enviada.
Control de entrada y de proceso
Cada bobina se recibe con su certificado de material y se verifica en espesor, propiedades mecánicas y superficie. En producción aplicamos control estadístico de proceso en las cotas críticas; la frecuencia de control depende de la tolerancia y de la cantidad. Una máquina de medición por coordenadas verifica las primeras muestras y las tomas de muestra; los controles de contorno y forma detectan desviaciones finas de la pared que escapan al calibre.
Estanqueidad, limpieza y certificados
Las carcasas cerradas pueden someterse –según el requisito– a un ensayo de estanqueidad del 100 % o por muestreo. Las piezas se limpian antes del revestimiento o el montaje al nivel que exige su uso. Mantenemos la trazabilidad por lotes para que cada lote entregado pueda vincularse al material, la máquina y el acta de control – justo lo que exigen los programas de automoción y medicina.
¿Qué debe incluir una consulta?
Los presupuestos más rápidos parten de los mejores planos. No necesita un modelo CAD completo – un croquis claro con los detalles adecuados basta para una primera estimación. Cuantos más de los puntos siguientes nos facilita, más ajustados serán el precio y el plazo de entrega.
- Geometría. Un plano 2D con todos los diámetros, longitudes, espesores de pared, radios y conicidades, más el archivo 3D si existe.
- Material. Calidad y estado (por ejemplo, acero inoxidable 304, semiduro; aluminio 3003; latón C260). Sin indicación, díganos el entorno y le proponemos la calidad.
- Cantidad. Cantidad anual prevista y tamaños de lote – eso decide entre utillaje de estación única o progresivo y el precio por unidad.
- Cotas funcionales. Marque las características que realmente importan para que concentramos el control y la tolerancia en ellas.
- Superficie y características. Revestimiento, pasivado, anodizado, roscas, taladros o conjuntos, además de instrucciones de limpieza y embalaje.
- Norma. Especificación sectorial o del cliente, especialmente para automoción, medicina o contacto alimentario.
Con estos seis puntos normalmente podemos devolver un presupuesto firme y un plan de utillaje en pocos días laborables. Si falta algo, formulamos la pregunta concreta en lugar de añadir un recargo por incertidumbre al precio.
Respuesta breve: Las piezas embutidas son cuerpos huecos sin costura a partir de una sola chapa cortada, sin soldadura en el fondo.
Contexto: Todos los valores de esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayamos medido. Precios, cantidades mínimas y plazos de entrega se confirman para cada plano.
Nota sobre normas: Los términos de proceso siguen la DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos