
Recorte y torneado CNC, soldadura láser, galvanizado y anodizado, montaje y embalaje de exportación — piezas terminadas, no piezas semielaboradas.
De la pieza en bruto embutida a la pieza terminada
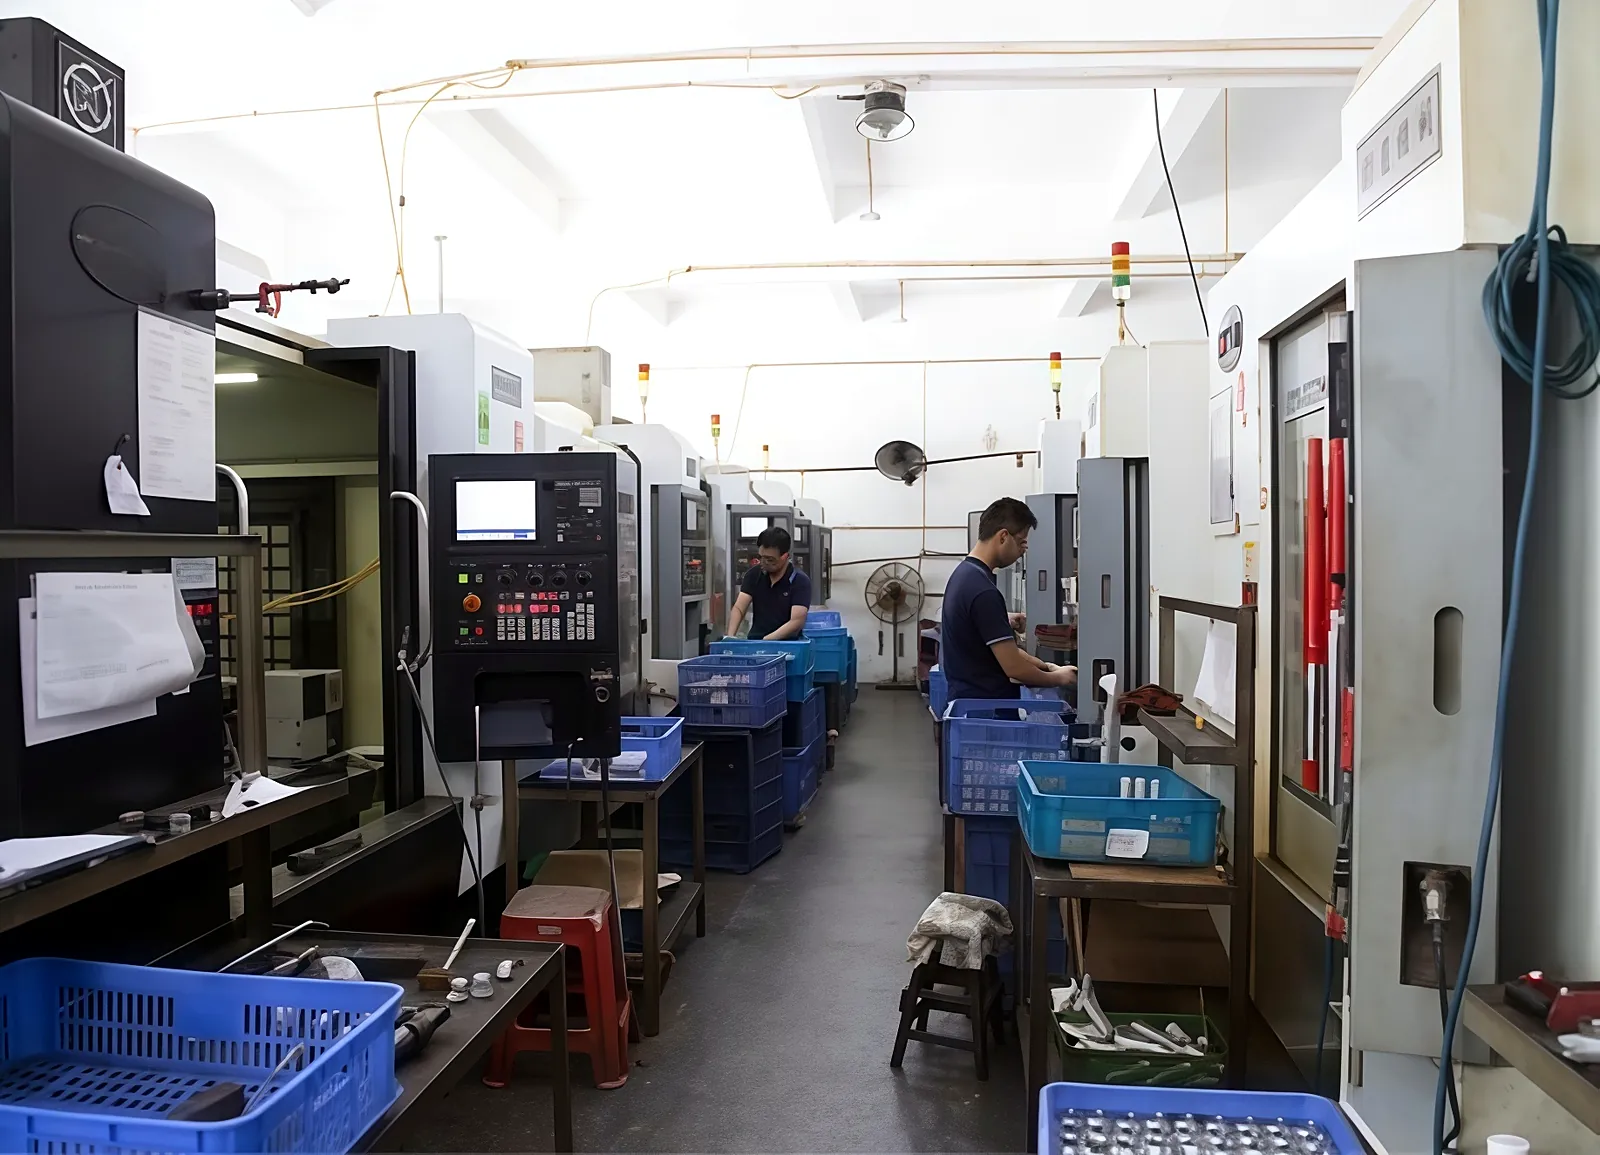
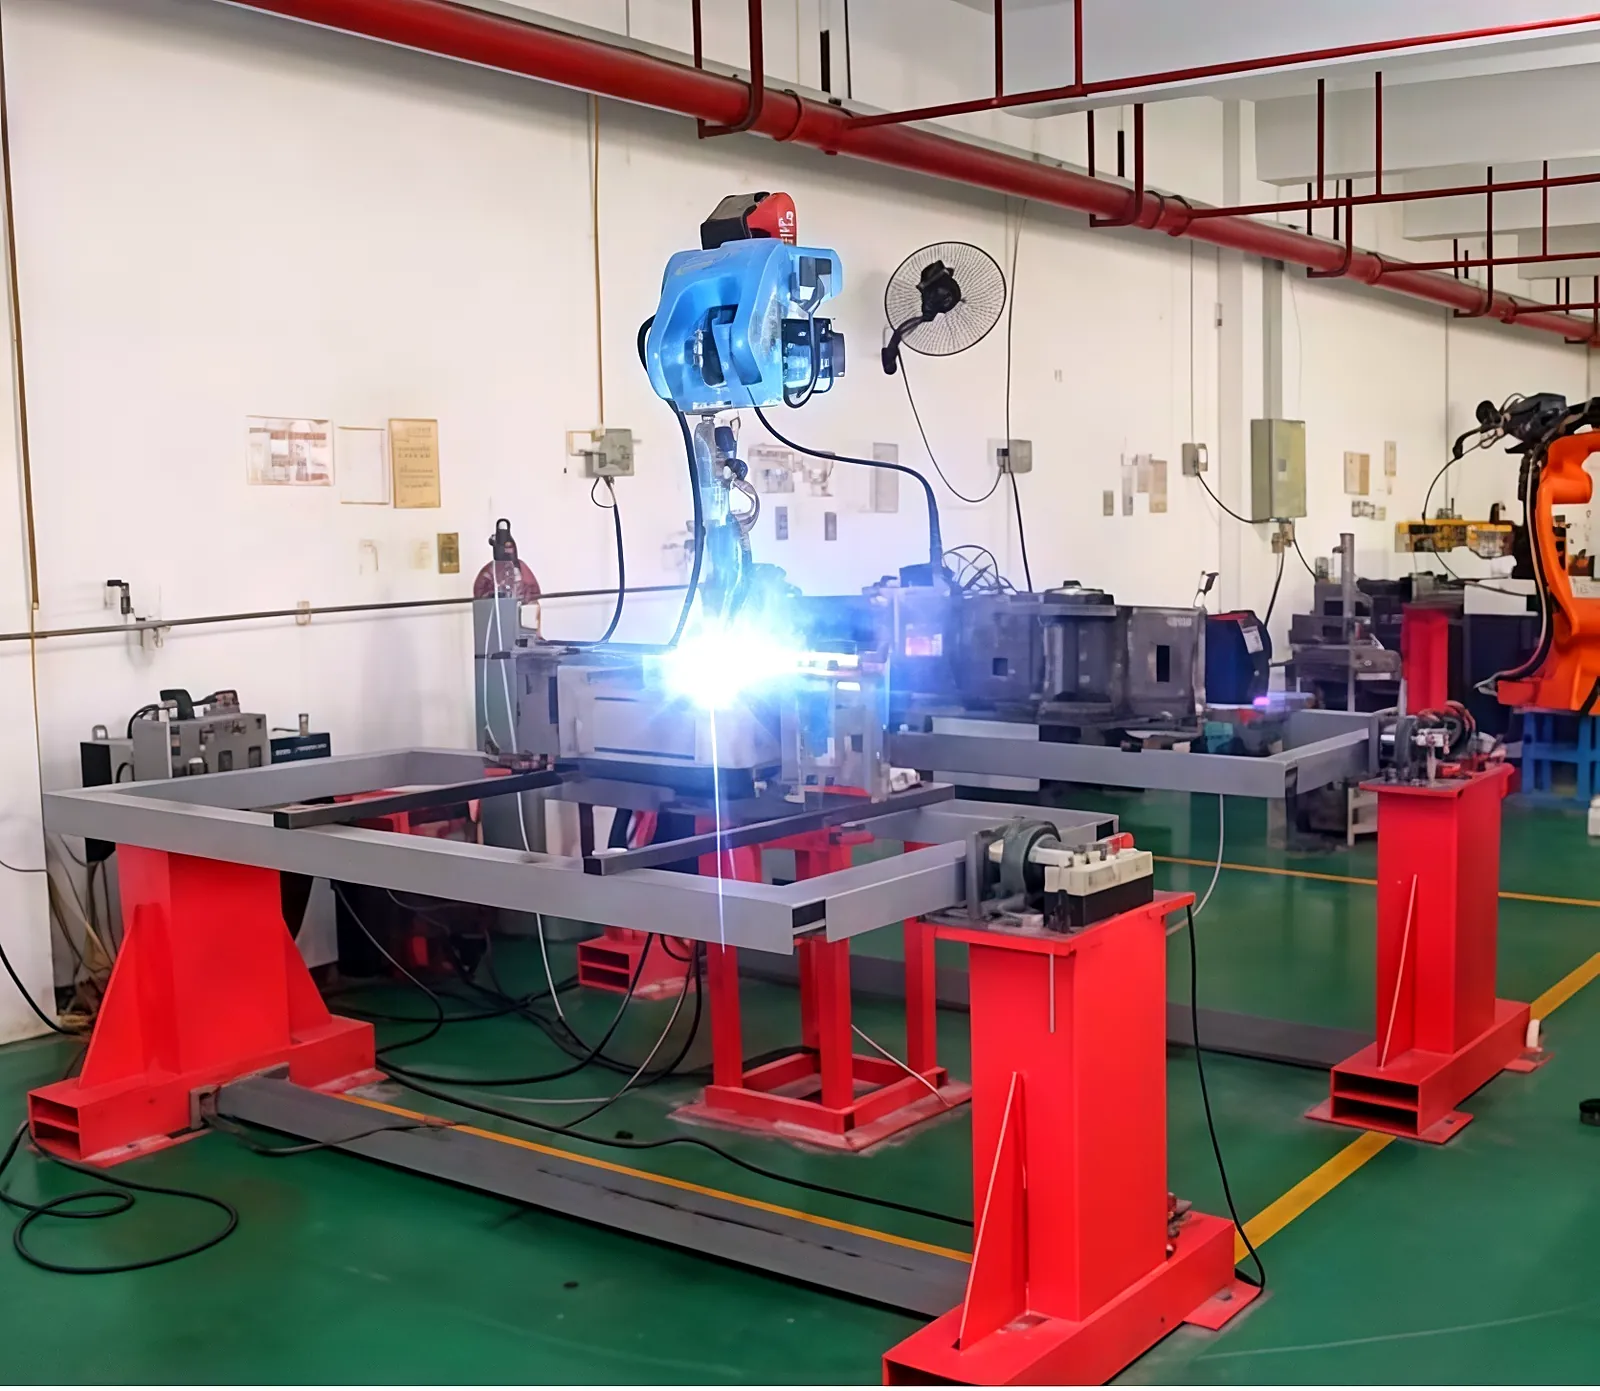
Una pieza en bruto embutida rara vez es la pieza terminada. Nuestras celdas CNC tornean, fresan, taladran y recortan manguitos embutidos hasta la medida final — las superficies de estanqueidad, las roscas, los taladros transversales y los chaflanes se mecanizan en el mismo taller en el que se embutió el manguito. Las piezas que deben unirse pasan por nuestras estaciones de láser y remachado; los conjuntos con piezas normalizadas recorren nuestras líneas automáticas de roscado y montaje.
Tratamiento de superficies & embalaje
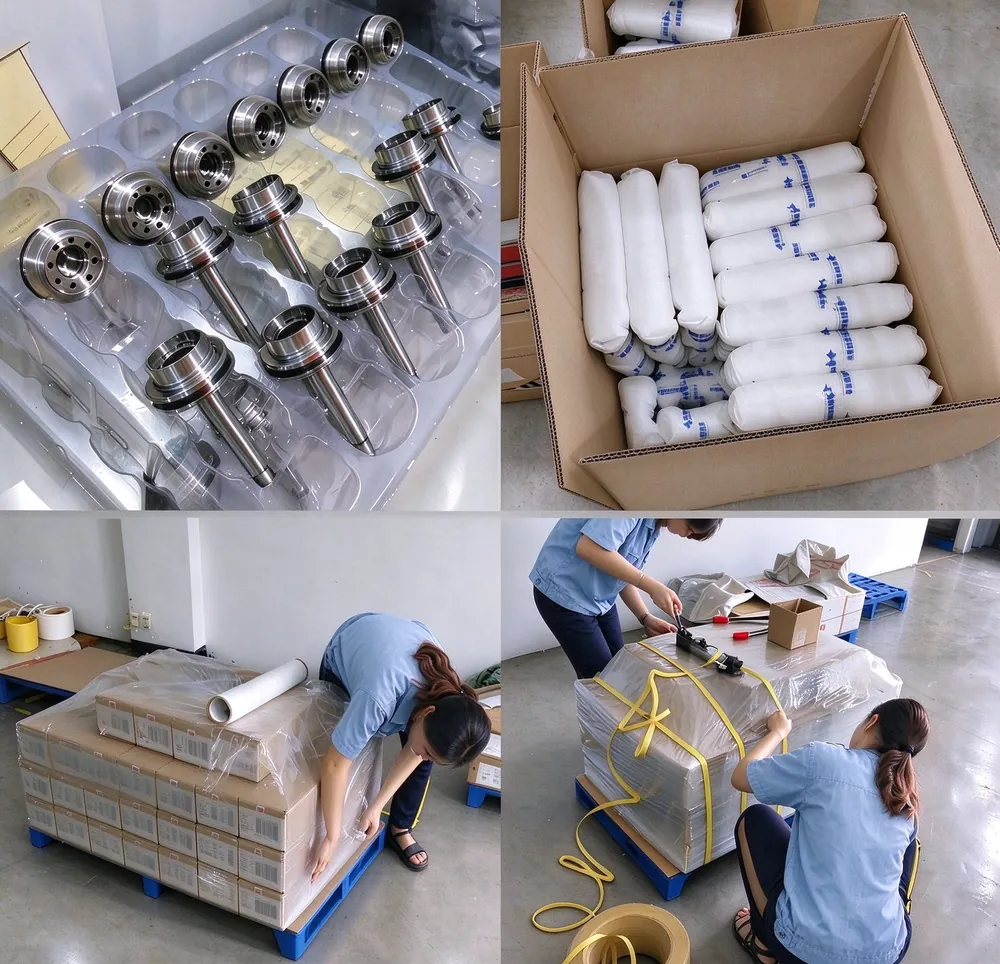
El tratamiento de superficies es el punto en el que las piezas embutidas se enfrentan a su entorno. Controlamos el galvanizado (zinc, níquel, estaño), el anodizado, el pulido, el fosfatado y el pavonado — con ensayo de niebla salina en nuestras propias instalaciones, en lugar de confiar ciegamente en un certificado. El embalaje de exportación forma parte de la misma disciplina: papel VCI, separadores de espuma y cajas diseñadas para el transporte marítimo, de modo que un manguito pulido en Ohio se vea igual que en Hangzhou.
Continúa en el recorrido por la capacidad productiva
La posproducción se apoya en los materiales y en la calidad del moldeo. Vea cómo seleccionamos el material y cómo controlamos la calidad.
Calidad & control · Materiales & suministro · Piezas embutidas según plano
¿Necesita una pieza embutida según plano? Envíe su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Qué incluye la posproducción?
Desde la pieza en bruto embutida hasta la pieza terminada se incluyen el torneado y fresado CNC, la soldadura láser y el remachado, el roscado y el montaje, el lavado y el desbarbado, así como el galvanizado, el anodizado y el embalaje de exportación – todo en nuestras propias instalaciones.
¿Se realizan los tratamientos de superficie en las instalaciones de la empresa?
Sí. Controlamos el galvanizado (zinc, níquel, estaño), el fosfatado, el pavonado y el anodizado – con ensayo de niebla salina en nuestras instalaciones, en lugar de confiar ciegamente en un certificado. Las piezas vistas se pulen en nuestras instalaciones.
¿Cómo se garantiza la exactitud dimensional en las características críticas?
Las celdas CNC llevan las piezas en bruto embutidas a la medida final; en las características críticas se alcanzan tolerancias de hasta ±0,02 mm. Las piezas normalizadas montadas se controlan automáticamente con par de apriete.
¿Cómo se embala para la exportación?
Cada lote se lava y se desbarba y, a continuación, se embala para la exportación: papel VCI, separadores de espuma y cajas diseñadas para el transporte marítimo, de modo que un manguito pulido en Ohio se vea igual que en Hangzhou.
Desbarbado y limpieza como operaciones independientes
Una pieza embutida y estampada sale de la prensa con rebabas en los bordes de corte y con agente de embutición en la superficie. Ambas cosas deben eliminarse antes de montar o revestir la pieza. Desbarbamos mecánica, térmica o electroquímicamente – según la geometría y según dónde moleste la rebaba. En manguitos de pared delgada procuramos que el desbarbado no deforme la pared. Las piezas vistas y las superficies de estanqueidad reciben el tratamiento más fino; los bordes ocultos, el más rápido. Para piezas de fluidotécnica definimos además una clase de limpieza, de modo que ninguna viruta llegue a una válvula.
Antes del embalaje se lava cada lote. Esto elimina el aceite de embutición y las virutas que, de otro modo, se corroerían bajo la superficie. Solo después se introduce la pieza en el embalaje VCI, que evita la corrosión durante el transporte marítimo a Europa o a EE. UU. Un manguito pulido debe verse en Ohio igual que en Hangzhou.
Coordinar la superficie y la mecánica
El orden de las operaciones decide el resultado. Primero torneamos y fresamos la pieza a la medida final y después la revestimos, para que la capa no se descascarille en un borde torneado. Allí donde una característica es crítica tanto mecánica como ópticamente, la llevamos a ±0,02 mm y la controlamos antes del revestimiento.
Las piezas que deben unirse pasan por nuestras estaciones láser. Prestamos a la soldadura la misma atención que a la pieza embutida, porque soporta la función – la controlamos en busca de grietas y de la penetración correcta antes de continuar el procesamiento. Nuestro galvanizado, el anodizado, la soldadura láser y el mecanizado se encuentran en el mismo taller. Por eso medimos el espesor de la capa y la exactitud dimensional en la misma pieza, en lugar de confiar en un certificado. Realizamos el ensayo de niebla salina en nuestras instalaciones cuando una pieza está a la intemperie o se expone a la humedad. En el anodizado del aluminio, la capa crece a partir del material base; por eso torneamos la medida con el sobremedido necesario antes de introducir la pieza en la instalación – de lo contrario, el taladro terminado queda demasiado ajustado tras el tratamiento.
Combinar los procedimientos de forma racional
La posproducción rara vez actúa sola: una pieza se desbarba, se limpia y solo entonces se reviste. Establecemos el orden de modo que cada etapa no dificulte la siguiente – por ejemplo, limpiar antes del galvanizado, para que no quede ninguna viruta bajo el recubrimiento. Así se evita el coste de rehacer operaciones mal encadenadas.
Respuesta breve: la posproducción añade a la pieza embutida taladros, roscas, abocardados y operaciones de unión.
Clasificación: todos los valores indicados en esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayan sido medidos. Los precios, las cantidades mínimas y los plazos de entrega se confirman para cada plano.
Nota sobre normas: los términos de los procedimientos siguen la norma DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos