
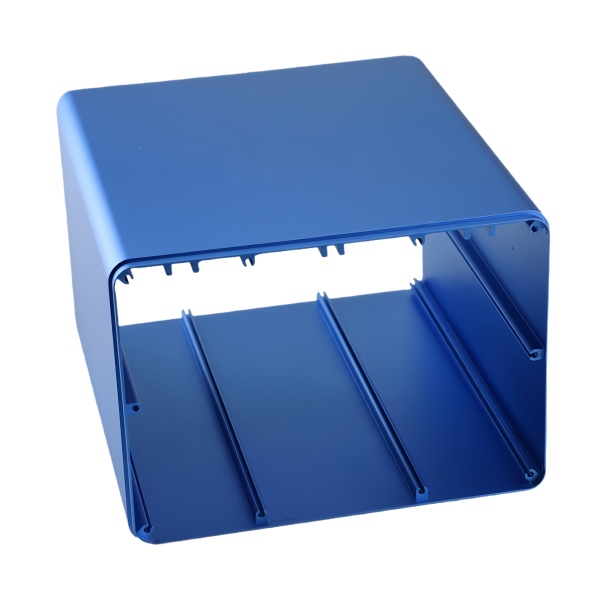
Una carcasa en U envuelve la electrónica por tres lados y deja uno abierto — para las conexiones, para una placa de circuito o para una segunda carcasa. Esta forma abierta es el motivo por el que se frese y no se embuta: la pared debe sostenerse en tres lados y faltar en el cuarto.
Por qué se frese y no se embute
La embutición produce formas cerradas; un perfil en U con un lado abierto no puede obtenerse así. Por eso la carcasa se frese a partir de un bloque macizo, de modo que la pared quede en tres lados y el cuarto permanezca abierto. Esto consume más material, pero es la única forma de obtener esta geometría en una sola pieza.
El anodizado protege y da color
El aluminio forma en contacto con el aire una fina capa de óxido que lo protege. El anodizado refuerza esta capa electrolíticamente, la hace más gruesa y más dura y, al mismo tiempo, permite teñirla. Para carcasas visibles y que se manipulan con frecuencia, es el estándar, porque la superficie resiste mejor los arañazos que una pintura.
Espesor de pared y roscas
La pared debe ser lo suficientemente gruesa para soportar roscas sin que la carcasa se desgarre en la zona del tornillo. En paredes delgadas se colocan insertos roscados; con pared suficiente basta la rosca practicada en el propio material. Ambas soluciones se dimensionan según el plano, no a ojo.
Control antes de la entrega
En la primera muestra controlamos el espesor de pared, las roscas, la planaridad de las superficies de apoyo y el espesor de la capa anodizada. Para las series entregamos datos dimensionales e informes de superficie.
Datos técnicos
| Artículo | Carcasa en U de aluminio anodizado, mecanizada por CNC |
|---|---|
| Marca | AUNOV |
| Materiales | Aluminio (p. ej. 6061), anodizado. |
| Fabricación | Fresado CNC en las instalaciones de la empresa, perfil en U con un lado abierto en una sola pieza. |
| Tolerancia | ±0,05 mm en las superficies de ajuste. |
| Superficie | Anodizada, en color o transparente, según plano. |
| Control | Espesor de pared, roscas, planaridad, espesor de capa. |
| Condiciones de entrega | FOB estándar; DDP para la UE y EE. UU. bajo consulta. |
Qué aleación de aluminio conviene para la carcasa
La elección de la aleación determina cómo se frese la carcasa en U y cómo se anodiza después de forma uniforme. 6061 es el estándar de Aunov para carcasas visibles: buen mecanizado, resistencia suficiente para paredes portantes y una capa anodizada uniforme y estable en color. 5052 se conforma mejor, pero es menos adecuado para este perfil en U fresado y tiende a producir capas irregulares durante el anodizado. Quien especifica la aleación debería considerar no solo la resistencia, sino también el aspecto final de la superficie antes de cerrar el plano.
El anodizado aumenta las cotas — lo tenemos en cuenta al fresar
Una capa anodizada se forma oxidando el aluminio, y ese óxido ocupa espacio. Cuanto más gruesa es la capa, más crece la pieza — aproximadamente la mitad del espesor de la capa se suma a cada superficie. Por eso fresamos las superficies de ajuste y los diámetros de los agujeros deliberadamente por debajo de la medida, de modo que la carcasa terminada y anodizada quede en la cota correcta. Quien no tiene en cuenta este incremento durante el mecanizado previo recibe una carcasa que se atasca después del recubrimiento. El espesor de la capa se mide en la primera muestra y se registra en el informe de superficie para que la serie siga la misma referencia.
Evacuación del calor a través de la carcasa
Una carcasa en U de aluminio hace más que proteger mecánicamente la electrónica: el aluminio conduce bien el calor, y el lado abierto del perfil en U deja sitio a la placa montada, mientras las tres paredes cerradas evacúan el calor. Allí donde un componente genera calor en funcionamiento, la carcasa puede sustituir en algunos casos a un disipador independiente. Para ello dimensionamos el espesor de pared y las superficies de contacto según el plano, y toleramos las superficies de ajuste con ±0,05 mm para que la carcasa asiente plana y el calor no quede retenido en huecos de aire, sino que se evacúe por la pared.
Agujeros y ranuras en una misma sujeción
Como la carcasa se frese, los agujeros, las ranuras para cables y los alojamientos para la placa pueden mecanizarse en una sola sujeción — sin segundo utillaje y sin perder ajuste. Toleramos las superficies de ajuste y los agujeros con ±0,05 mm, de modo que la electrónica montada quede plana. Quien indica pronto, en la fase de diseño, qué aberturas necesita la carcasa las obtiene sin coste adicional de utillaje; añadirlas después solo es posible con un nuevo amarre.
Estanqueidad y montaje de la carcasa en U
La carcasa en U suele alojar una junta o una pieza insertada. Diseñamos la brida para que la junta asiente plana y no se desplace al apretar los tornillos. Los agujeros de fijación los situamos en la medida que marca su tapa — mejor una vez con precisión que dos veces retocando.
Primera muestra y control de serie
Tras el anodizado controlamos el espesor de capa y el tono de color frente a la especificación, ya que la capa incrementa ligeramente la cota. Solo cuando se aprueba la primera muestra arranca la serie — con muestras extraídas de cada lote.
Preguntas frecuentes
¿Por qué una carcasa en U se frese y no se embute?
Porque la embutición produce formas cerradas. Un perfil en U con un lado abierto solo puede obtenerse por arranque de material, dejando sin conformar la cuarta pared.
¿Por qué anodizar en lugar de pintar?
Porque la capa anodizada es más dura y resistente a los arañazos que la pintura y puede teñirse. En carcasas visibles que se manipulan a menudo, dura más.
¿Cuándo necesita la carcasa insertos roscados?
Cuando la pared es demasiado delgada para soportar una rosca en el material. Con pared suficiente, basta la rosca directa en el aluminio.
¿Qué se controla en la primera muestra?
El espesor de pared, las roscas, la planaridad de las superficies de apoyo y el espesor de la capa anodizada.