
Von 5-Tonnen-Schnelllauf-Folgeschrittlinien bis zu 500-Tonnen-Hydraulik-Tiefzügen — passend zum Teil, nicht umgekehrt.
Zwei Maschinenfamilien, eine Werkstatt
Mechanische Pressen gewinnen beim Tempo, hydraulische Pressen bei kontrollierter Ziehgeschwindigkeit und Tiefe. Wir fahren beide — deshalb folgt der Prozessweg dem Teil und nicht die Maschine dem Auftrag. Folgeschrittwerkzeuge laufen auf mechanischen Linien von 5–250 t für hochvolumige Stanz- und leicht gezogene Teile; hydraulische Pressen von 250–500 t ziehen tiefe, dünnwandige Hülsen, die eine mechanische Bewegung zerreißen würde.
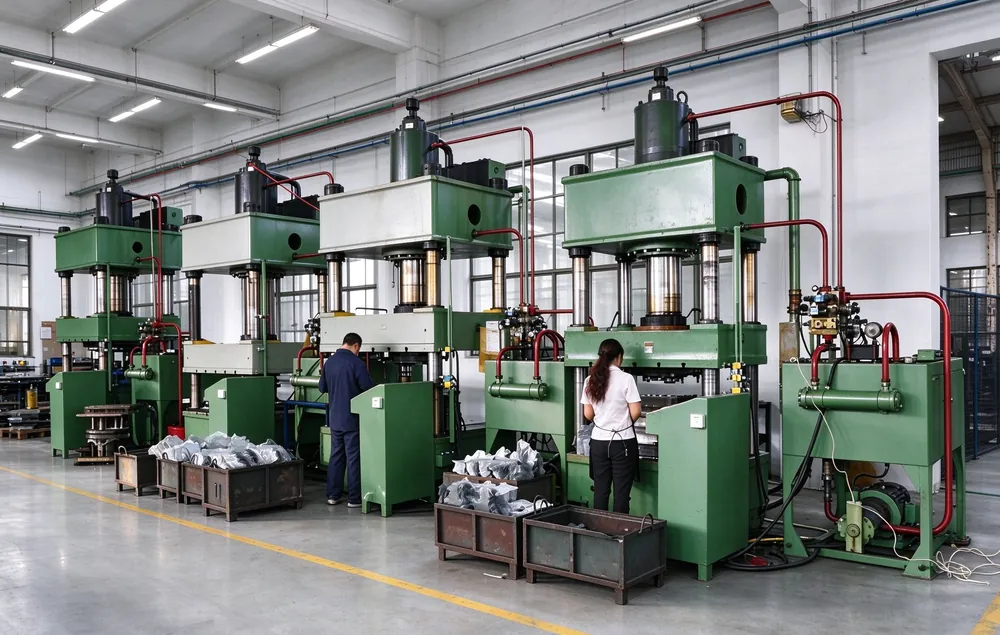
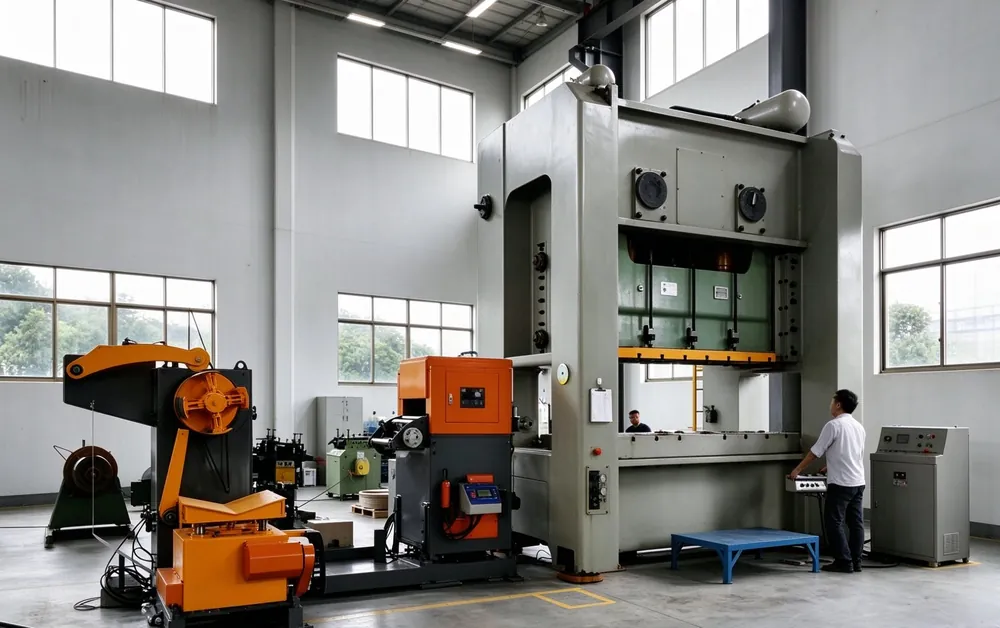
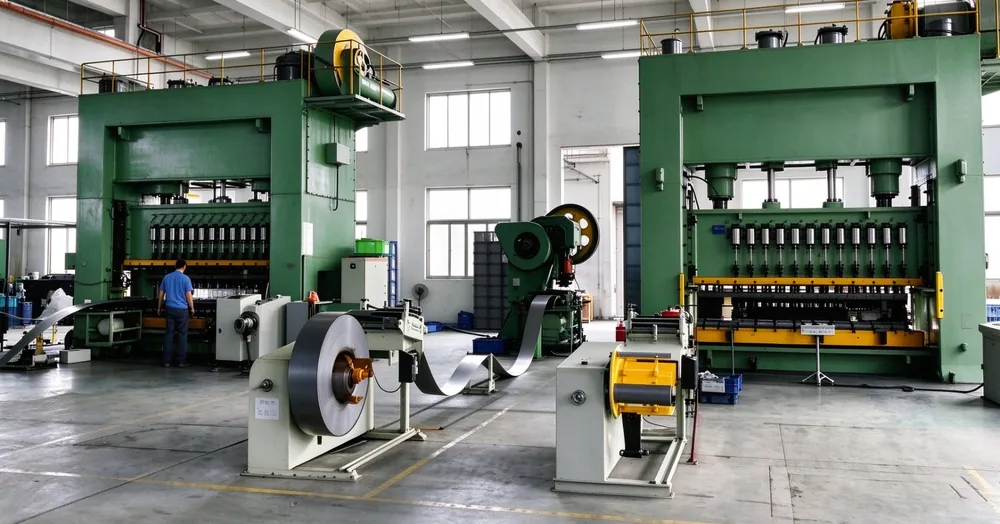
Mehrstufige Umformung unter einem Dach
Komplexe Teile durchlaufen Nachziehen, Wanddickenprägen, Lochen, Fließpressen und Prägen — jede Stufe von unserer eigenen Werkzeuggruppe ausgelegt, damit sich Toleranzen korrekt aufbauen, statt zwischen Lieferanten zu driften. Weil Werkzeugbau, Pressen und Messlabor sich eine Etage teilen, wird ein driftendes Maß an der Presse erkannt — nicht erst bei der Wareneingangsprüfung des Kunden.
Typischer Ablauf: Coil hinein → Folgeschritt-Stanzen oder Tiefziehen → CNC-Beschnitt → Waschen → Wärmebehandlung oder Oberflächenbehandlung nach Vorgabe → Endprüfung → Exportverpackung.
Werkstoffe & Teilegrößen
Wir stanzen und formen Edelstähle (SUS301, SUS304, SUS316, SUS430), niedrig legierte Stähle (SPCC, SPCE, 65Mn), Aluminium (AL1060, AL3003, AL5052, AL6061) und Messing (H62, H65) in Dicken von 0,15 mm bis 3,0 mm. Stanzteile umfassen Halter, Abschirmungen, Deckel, Rahmen und Strukturbleche; gezogene Teile reichen bis 300 mm Durchmesser. So wird der Prozess nie der Maschine angepasst — das Teil gibt den Weg vor.
Weiter im Kapazitätsrundgang
Stanzen und Ziehen stehen selten allein. Sehen Sie, wie Werkzeuge entstehen, wie der Zug abläuft und wie jede Charge geprüft wird.
Werkzeugbau im Haus · Der Tiefziehprozess · Qualität & Prüfung
Sie brauchen ein gezogenes Bauteil nach Zeichnung? Senden Sie Ihre Zeichnung — Angebot innerhalb von 24 Stunden.