
كيف يتم تحويل لوح مسطح من الفولاذ أو الألومنيوم إلى غلاف سلس – الفيزياء والحدود وكيف نتقنها.
ما يفعله الرسم العميق فعليًا
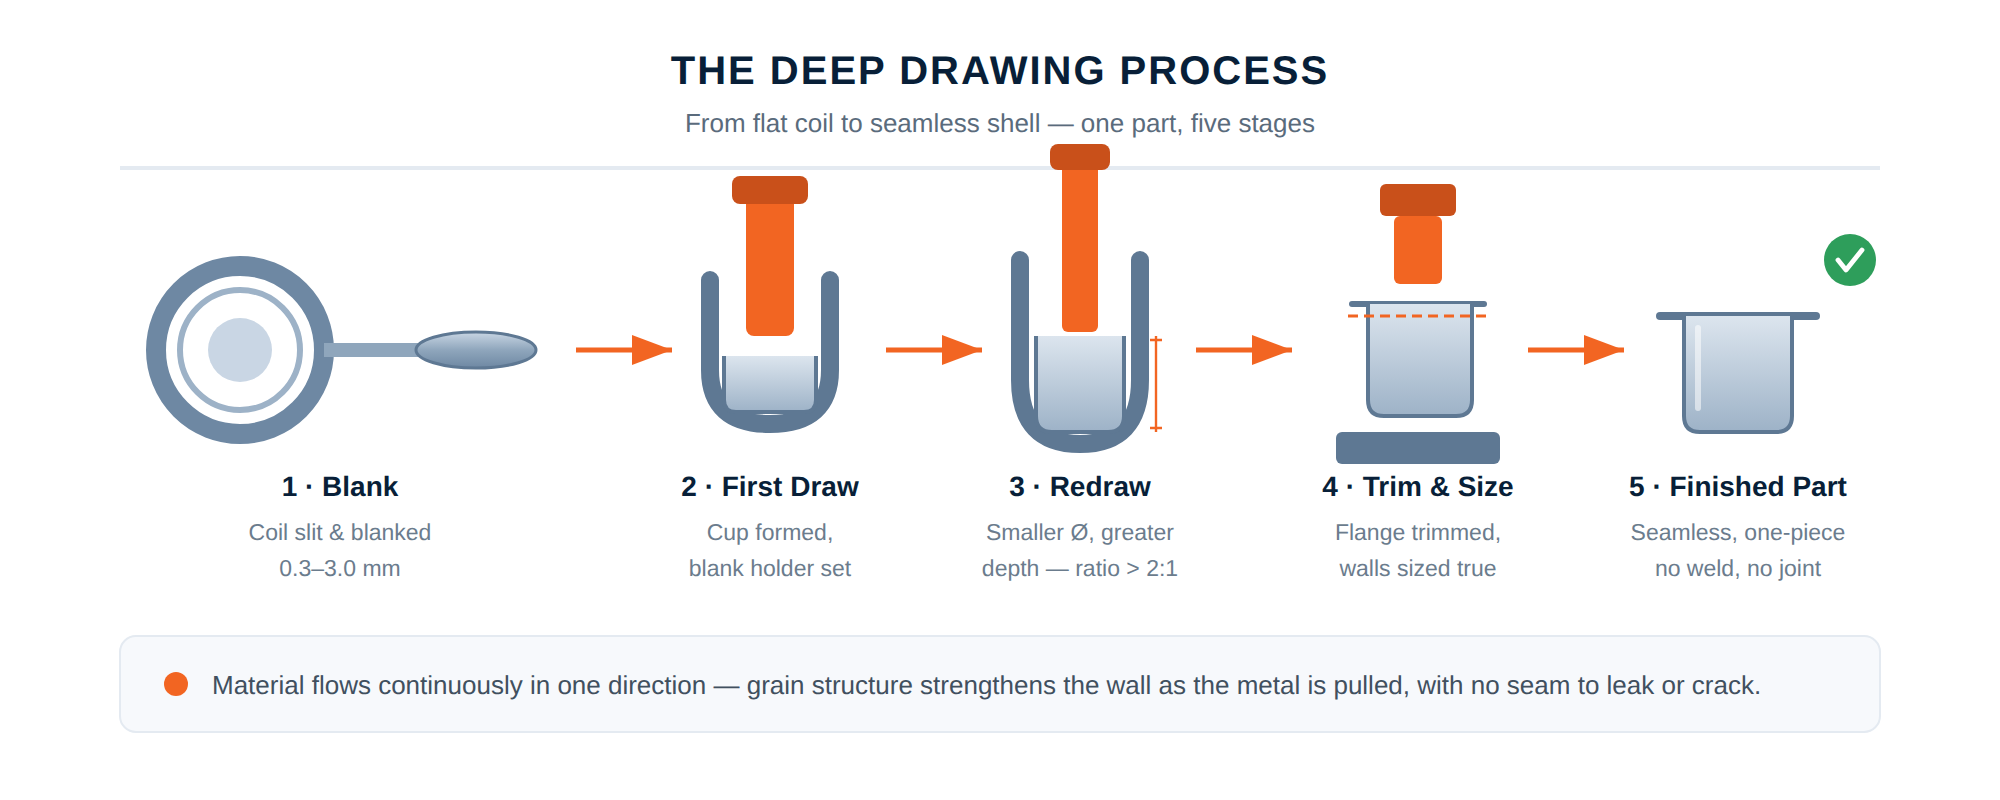
الرسم العميق هو عملية تشكيل يتم فيها إدخال صفائح معدنية مسطحة في قالب وتشكيلها في جزء مجوف مغلق وغير ملحوم – كم أو كوب أو أنبوب أو غلاف – بدون حبة لحام على الحائط. تحمل لوحة التثبيت الصفائح المعدنية، ويقوم المثقب بسحب المادة من خلال مسافة يمكن التحكم فيها ويتدفق المعدن بشكل بلاستيكي إلى الشكل. نظرًا لأن الجدار يتكون من قطعة واحدة من المعدن، فإن القطعة النهائية لا تحتوي على أي لحامات يمكن أن تتسرب أو تتآكل أو تنكسر.
الحد هو مقدار مدى تمدد المعدن في تمريرة واحدة. تحدد نسبة الرسم – قطر الورقة بالنسبة لقطر المثقاب – ما إذا كان سيتم الحصول على الغلاف في تمريرة واحدة أو اثنتين أو ثلاث تمريرات. إذا تم تجاوزه، فإن الجدار يتمزق في نصف قطر الثقب. يقوم مصممونا بحساب الصفائح المعدنية ونسبة السحب والتليين الوسيط قبل قطع فولاذ الأداة – ومن ثم يتم توثيق العملية أولاً على الورق.
ما نتحكم فيه في كل تمريرة
المواد والأحجام
نرسم الفولاذ المقاوم للصدأ (SUS301، SUS304، SUS316، SUS430)، والفولاذ منخفض السبائك (SPCC، SPCE، 65Mn)، والألمنيوم (AL1060، AL3003، AL5052، AL6061) والنحاس (H62، H65) بسماكة تتراوح من 0.15 مم إلى 3.0 مم. تتراوح أقطار الأكمام من بضعة مليمترات — على مقياس غطاء المستشعر — إلى 300 مم، مع نسبة عمق إلى قطر أكبر من 2:1 في عدة تمريرات. تعمل المكابس الميكانيكية من 5 إلى 250 طنًا على تشغيل أدوات السائر ذات المحطة الواحدة بسرعة متسلسلة، بينما توفر المكابس الهيدروليكية من 250 إلى 500 طن سرعة الرسم التي يتم التحكم فيها والتي تتطلبها الأكمام العميقة ذات الجدران الرقيقة. وبالتالي، فإن العملية لا تتكيف أبدًا مع الآلة، فهي الجزء الذي يقود الطريق.
التالي في رحلة القدرة
نادراً ما يعمل الرسم العميق بمفرده. تمر معظم أجزائنا بعد ذلك عبر CNC التشذيب والخراطة واللحام بالليزر والمعالجة السطحية والتحكم النهائي – كل ذلك في نفس المصنع.
بناء الأدوات في الشركة · الجودة والمراقبة · الأجزاء المرسومة حسب الرسم
هل تحتاج إلى جزء مرسوم حسب الرسم؟ أرسل لنا خطتك – عرض أسعار خلال 24 ساعة.
الأسئلة المتداولة
ما الفرق بين الرسم العميق والختم؟
في الرسم العميق، يشكل الثقب ورقة مسطحة في قالب حتى يتم الحصول على قطعة مجوفة مغلقة وغير ملحومة – الأكمام أو الكوب أو القشرة – بدون حبة لحام على الحائط. من ناحية أخرى، يؤدي الختم إلى قطع وتشكيل الصفائح المعدنية عن طريق القطع والثني.
ماذا تعني نسبة الرسم (LDR)؟
نسبة الرسم هي النسبة بين قطر الورقة وقطر المثقاب. في Aunov يتم تحقيق نسب أكبر من 2:1؛ عندما تكون هناك حاجة إلى استطالة أكثر مما هو ممكن في تمريرة واحدة، تتم إضافة تمريرات مع التلدين المتوسط.
ما هي المواد التي يمكن تضمينها؟
يتم رسم الفولاذ المقاوم للصدأ (SUS301/304/316/430)، والفولاذ منخفض السبائك (SPCC/SPCE/65Mn)، والألمنيوم (AL1060–6061) والنحاس (H62/H65) بسماكات تتراوح من 0.15 مم إلى 3.0 مم. يحدد اختيار المادة القابلية للتشكيل والارتداد المرن.
كيف تمنع تكون الشقوق في نصف قطر الثقب؟
يقوم المصممون بحساب الصفائح المعدنية ونسبة السحب والتليين الوسيط قبل قطع فولاذ الأداة. يتم ضبط التحكم في لوحة التجنيب للتحكم في تدفق المواد وتقليل التجاعيد؛ يعتمد توزيع السُمك الفعلي على المادة وهندسة الجزء.
AUNOV-ES-ADD-9604رسم الشياق والتنعيم: سمك الجدار والتسامح
بعد المرور الرئيسي، عادة ما يأتي رسم الكي أو الشياق: يقوم المثقاب بسحب الجزء عبر فجوة ضيقة ويصبح الجدار أرق وأكثر تجانسًا. تؤدي هذه الخطوة إلى رفع التسامح إلى ±0.02 مم – أقرب من ±0.05 مم للسحب العميق النقي. أي شخص يحتاج إلى جدار موحد لاختبار الشد أو الملاءمة، سيحصل عليه هنا. نحن نقرر وفقًا لكل شكل هندسي ما إذا كان التمرير أو إعادة الرسم أو التجانس يوفر نتيجة ثابتة الأبعاد.
عندما يعوض الرسم
يعوض الرسم من السلسلة وليس بالقطعة الفردية. التكلفة في الأدوات ويقل سعر الوحدة مع الكمية. تبدأ سلسلتنا بكمية لا تقل عن 1000 قطعة، وبما أننا نبني الأدوات بأنفسنا، فإنك ترى تكاليف الأدوات والوحدة بشكل منفصل ويمكنك حساب الاسترداد بناءً على الكمية السنوية الخاصة بك. أقل من هذا المبلغ، عادةً ما يكون الخراطة أو الطحن أرخص – في عرض الأسعار نخبرك بالطريقة المناسبة لعدد الأجزاء لديك.
عمق الرسم والمكابس في النبات
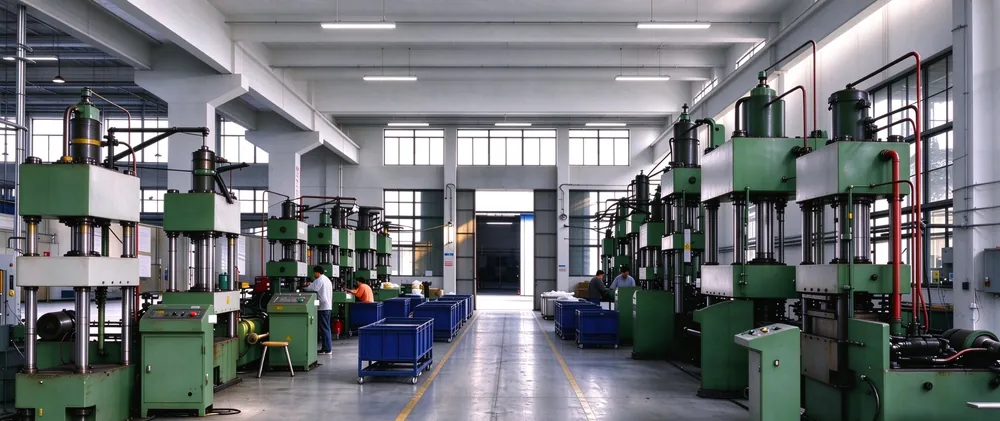
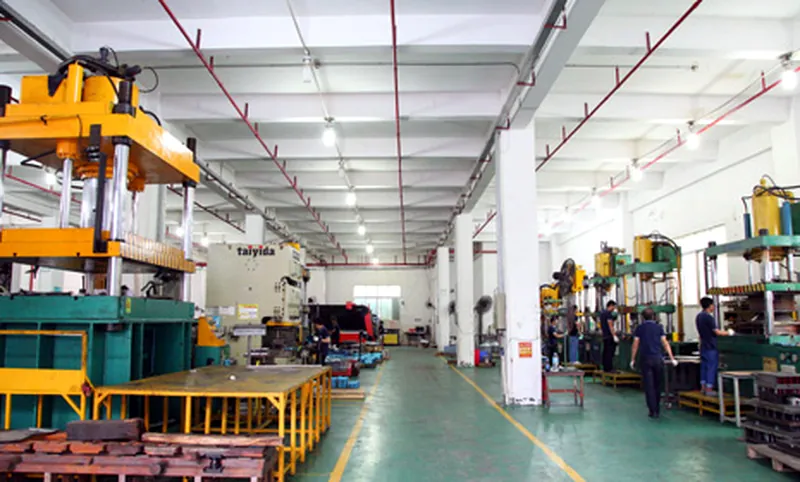
العمق الممكن تحقيقه للكوب يعتمد على نسبة الرسم والضغط. في منشآتنا، يتم إنتاج الأجزاء المسحوبة في مكابس تتراوح من 5 إلى 500 طن ويصل عمق السحب إلى 150 ملم. تحدد نسبة الرسم ما إذا كانت تمريرة واحدة كافية: مع DC04 نصل إلى 2.1–2.2، مع الفولاذ المقاوم للصدأ 304 1.85–2.05 ومع الألومنيوم 5052 1.80–1.95. إذا كانت النسبة أعلى، نقوم بتوزيع الكأس بتمريرات متتالية مع التلدين المتوسط، بدلاً من ترك الجدار يتمزق.
لوحة التشحيم والاحتفاظ كمتغيرات ضبط
هناك كميتان تتحكمان في ما إذا كانت عملية التمرير تسير بشكل جيد: ضغط لوحة التثبيت، التي تعمل على شد الورقة ضد التجاعيد، ومادة التشحيم، التي توجه التدفق نحو القالب. إذا كان الضغط منخفضًا جدًا، ستتشكل القطعة تجعدًا؛ إذا كان مرتفعًا جدًا، يصبح الجدار رقيقًا جدًا. نقوم بضبط كليهما في الضغط ونحافظ على ثباتهما أثناء السلسلة بحيث يتم الحفاظ على المستوى طوال الدفعة. وهذا هو بالضبط سبب قيامنا بإجراء الاختبارات على نفس المطبعة التي تنتج السلسلة لاحقًا.
AUNOV-ES-FAQ-9604 AUNOV-ES-GEO-9604إجابة قصيرة: في الرسم، تتدفق الصفائح المعدنية على طول حافة السحب إلى القالب؛ لوحة الاحتفاظ وسحب تدفق المواد السيطرة على التخليص.
السياق: جميع القيم الموجودة في هذه الصفحة تشير إلى الأجزاء المرسومة حسب الرسم. نحن لا ننشر معدلات التسرب، أو دورات الأوتوكلاف، أو زوايا الربيع التي لم نقم بقياسها. يتم تأكيد الأسعار والحد الأدنى للكميات ومواعيد التسليم لكل خطة.
ملاحظة حول المعايير: تتبع شروط العملية DIN 8584 (الرسم)؛ تخضع إدارة الجودة لـ ISO 9001 (دون الإشارة إلى سنة الإصدار).
المراجعة الأخيرة: 05-11-2026 · سام تشانغ، مهندس العمليات