
يشكل الرسم العميق قطعة مجوفة غير ملحومة من قرص مسطح – بدون لحام على الجسم. إن غياب اللحامات هو السبب وراء اختيار القطع المرسومة بعمق للحاويات والأكمام حيث يتم البحث عن جدار متواصل؛ يعتمد الضيق والمقاومة للضغط على المادة والسمك وتقنية الربط اللاحقة.
يتم تحديد حد الإجراء من خلال نسبة الرسم : مدى العمق الذي يمكن رسمه في تمريرة واحدة، بالنسبة لقطره، قبل أن تنكسر المادة أو يصبح الجدار رقيقًا جدًا. نقوم بتصنيع الأكمام حتى نسبة رسم تبلغ حوالي 2:1؛ تتحكم لوحة الاحتفاظ في تدفق المواد وتقلل من التجاعيد، ويختلف سمك الجدار اعتمادًا على المادة والهندسة. إذا كان الجزء أعمق أو ذو جدران أرق، يتم ذلك في مرتين أو ثلاث تمريرات متداخلة – إذا لزم الأمر، مع التلدين المتوسط بين المحطات لاستعادة التشوه.
هذه هي الطريقة التي نرسم بها
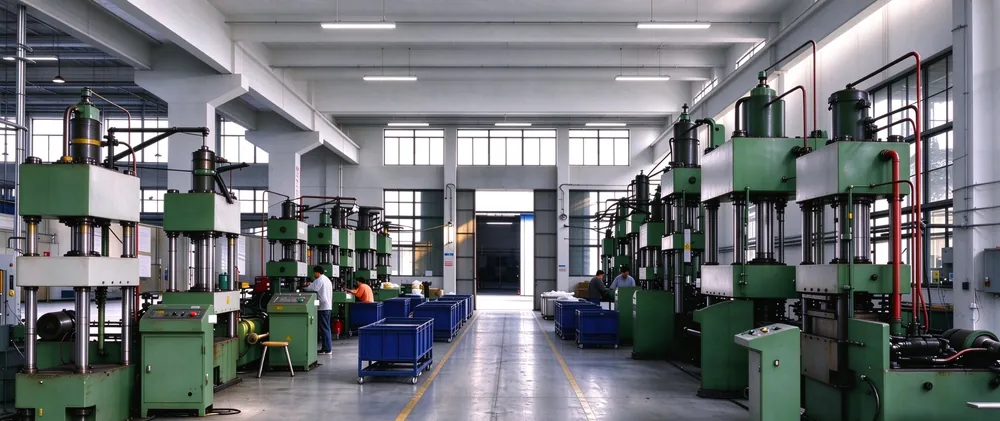
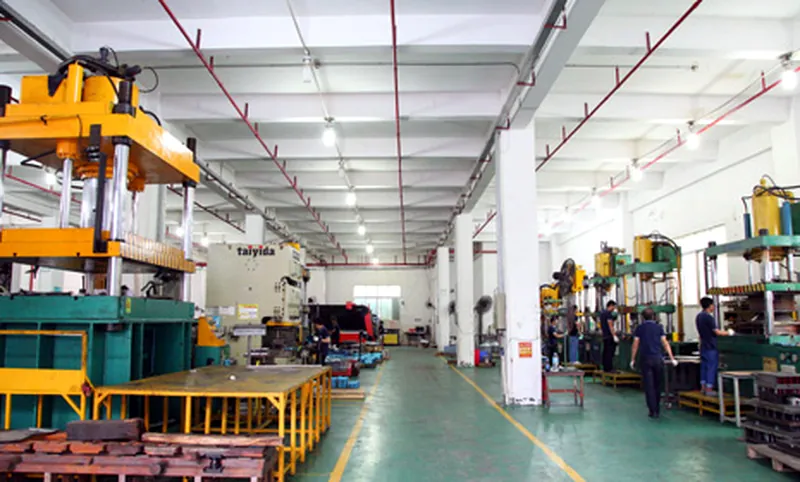
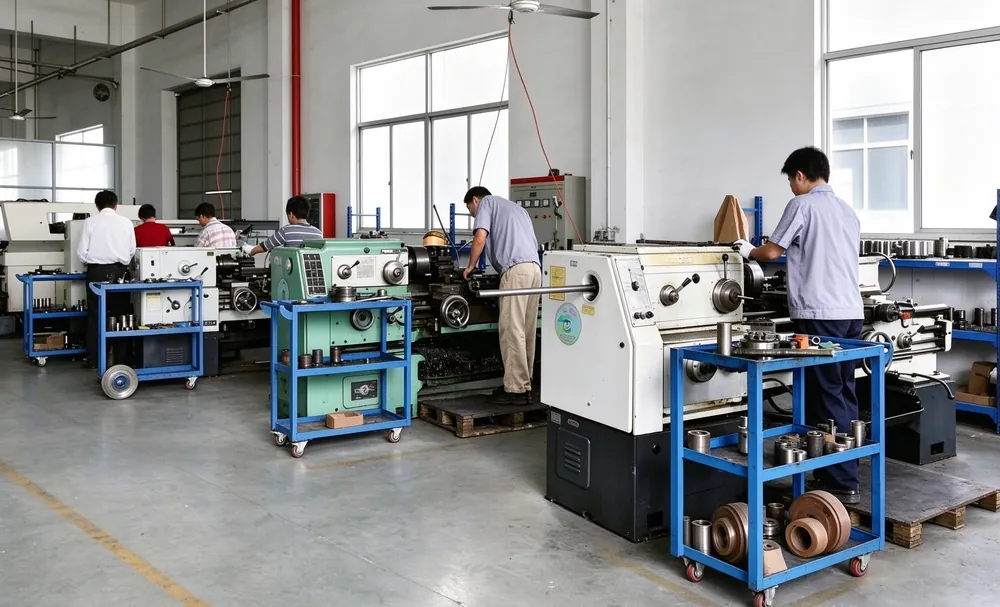
عن طريق التطبيق
بعد الرسم، يبقى الجزء في منشآتنا: CNC تشذيب، خيوط، لحام ويتم التحكم دون تغيير الموردين. ويكون شخص اتصال واحد مسؤولاً عن السلسلة بأكملها – بدءًا من شهادة المادة وحتى صندوق التصدير.
أدلة متعمقة حول التصميم والتفاوتات والمواد – بالإضافة إلى صفحات التطبيق لقطاعات العملاء الأكثر أهمية لدينا.
الأسئلة المتداولة
ما هو الحد الأدنى لسمك الجدار الذي يمكنك تضمينه؟
نقوم بتضمين الجدران من 0.15 مم من صفائح الألمنيوم والفولاذ المقاوم للصدأ إلى صفائح معدنية بسمك 3.0 مم؛ التسامح التصنيعي النموذجي هو ± 0.05 مم. يتم تحديد تجانس الجدار على طول الارتفاع من خلال نسبة الرسم والمادة وعدد التمريرات – يتم فحص سمك الجدار خلال السلسلة باستخدام وسائل تحكم محددة.
هل تقومون بتصنيع الأدوات في منشآتكم الخاصة؟
نعم. يتم تنفيذ التصميم والتصنيع واختبار قوالب الرسم والقوالب التقدمية بالكامل في ورشة الأدوات الخاصة بنا. وهذا يقلل بشكل كبير من الحلقة بين الرسم والعينة الأولى، لأن تعديلات الأدوات لا تحتاج إلى المرور عبر مورد خارجي – وتظل بيانات التصميم الخاصة بها سرية في الشركة.
ما هي نسب الرسم الممكنة؟
في التمريرة الأولى نصل عادةً إلى حوالي 2.0؛ ومن خلال تمريرة واحدة أو اثنتين من عمليات التضميد – والتليين المتوسط إذا لزم الأمر – فإننا نتجاوز بوضوح نسبة 2:1. يتم تحديد الحد الحقيقي من خلال المادة وسمك الورقة وهندسة القاع؛ نحدد القيم المحددة في حساب الأدوات من خطتها.
ما هي مواعيد التسليم التي يجب أن أتوقعها؟
تتطلب أدوات النموذج الأولي عادةً من 2 إلى 4 أسابيع وأدوات متسلسلة من 4 إلى 8 أسابيع – اعتمادًا على هندسة الجزء وعدد التمريرات ومعالجة السطح. في السلسلة الحالية، نقوم بإدارة التجديد من خلال أوامر الإطار، بحيث لا تضطر إلى انتظار الموافقة على الأدوات مرة أخرى لكل طلب.
هل تقومون أيضًا بتنفيذ عمليات الطلاء والعمليات اللاحقة؟
نعم. نحن نقدم خدمات الجلفنة، والطلاء بالنيكل، والطلاء بالكروم، وأكسيد الألومنيوم، وتخميل الفولاذ المقاوم للصدأ، بالإضافة إلى الحفر أثناء العملية، واللولبة وإزالة الأزيز – والتي يتم إجراؤها بواسطة شركاء مؤهلين بموجب نظام إدارة الجودة الخاص بنا، مع توثيق جماعي للنتائج.
ما هي الكميات المسموح بها؟
من دفعات تجريبية مكونة من 1000 قطعة أو أكثر إلى سلسلة مكونة من عدة ملايين قطعة سنويًا على مكابس عالية السرعة. بالنسبة لعملاء السيارات والتكنولوجيا الطبية، نقدم أيضًا الوثائق – بدءًا من ملف الأدوات وحتى المستندات المتوافقة مع PPAP.
مواضيع ذات صلة
هل تحتاج إلى جزء مرسوم حسب الخطة؟ أرسل خطتك – اقتبس خلال 24 ساعة. يمكن العثور على إجابات للأسئلة المتعلقة بالمواد والتفاوتات ومواعيد التسليم في الأسئلة الشائعة .
المنتجات في هذه العائلة
AUNOV-ES-DEEP-9590ما هو الرسم العميق؟
الرسم العميق هو إجراء تشكيل يتم فيه، من قرص معدني مسطح – الفراغ الدائري – الحصول على قطعة مجوفة غير ملحومة عمقها أكبر من قطرها بضربة ضغط واحدة أو عدة ضربات. تضغط اللكمة المشكلة على الصفائح المعدنية بشكل قطري في القالب. وبالتالي يتم تشكيل الجزء من قطعة عمل واحدة، دون لحام أو ثني أو تحويلها من كتلة صلبة.
يكمن الاختلاف الحاسم مقارنة بالثني البسيط أو الختم المسطح في التحكم في لوحة التثبيت. يؤدي هذا إلى ضغط الحافة بالقوة المناسبة فقط بحيث تتدفق الصفائح المعدنية إلى القالب دون تجعد ودون أن يصبح الجدار رقيقًا جدًا. والنتيجة هي سمك جدار موحد، وعدم وجود طبقات يمكن أن يحدث فيها تسرب، وهندسة تتكرر من جزء إلى آخر. ولهذا السبب على وجه التحديد، فإن الرسم العميق هو الإجراء المختار للأغلفة والعلب والأغطية والخراطيش والأغلفة تحت الضغط.
من الورقة إلى الزجاج: الخطوات الخمس
تمر كل قطعة بخمس مراحل يمكن التحكم فيها. في كل مرحلة، يتم مراقبة سمك الجدار ومساحة السطح وثبات الأبعاد، بحيث تكون القطعة الأولى والمليون مناسبة للمخطط.
المواد: دليل الاختيار
اختيار المادة يحدد قابلية التشوه ومقاومة التآكل والتكلفة. نحتفظ في مخزوننا بالصفات الأكثر استخدامًا في مجال الإلكترونيات وتكييف الهواء والإضاءة والتكنولوجيا الطبية. يرتبهم الجدول حسب الاستخدام الذي يظهرون فيه قوتهم.
| المواد | اLDRجات المشتركة | مناسبة لـ | الأجزاء النموذجية |
|---|---|---|---|
| الفولاذ المقاوم للصدأ | 304 / 316L / 430 / 1.4301 | مقاومة للتآكل، صحية، عالية القوة | الطب، الطاقة، الجزء الخارجي، أغلفة أجهزة الاستشعار |
| الألومنيوم | 1050 / 3003 / 5052 / 6061 | خفيف، موصل، سهل التشكيل | الإضاءة، تكييف الهواء، القدرة على الحركة الكهربائية، المشتتات الحرارية |
| النحاس | C260 / C272 / C360 | موصل، ديكوري، قابل للتشكيل | موصلات، تجهيزات، أطراف طرفية |
| نحاس | C110 / C122 | أقصى قدر من التوصيل، مضاد للميكروبات | قضبان كهربائية، حرارية، ناقلة |
| فولاذ غير مخلوط | SPCC / SPCE / 65Mn | اقتصادية، مقاومة عالية | الهياكل، السيارات، الدعامات |
نؤكد توافر وتشوه كل جودة في مرحلة الميزانية مقابل بيئة استخدامها ومتطلبات سمك جدارها.
الرسم العميق أو الختم التقليدي؟
كلاهما إجراءان صحفيان، لكنهما يحلان مهامًا هندسية مختلفة. يساعدك الجدول على تحديد الإجراء الذي يناسب الجزء الخاص بك قبل الاتصال بالمورد.
| الميزة | الرسم العميق | الختم التقليدي |
|---|---|---|
| عمق الجزء | المغلفات العميقة، العمق> القطر | ميزات مسطحة أو ضحلة |
| طبقات | جدار غير ملحوم من قطعة واحدة | ملحوم أو مجعد بشكل متكرر |
| سمك الجدار | موحد، ممتد إلى التسامح | مثل الفراغ، معدل في الطيات |
| هندسة مناسبة | العلب والأغطية والأغلفة والأسطوانات | الدعامات والألواح والمشابك |
| تكلفة الأدوات | أعلى لكل مجموعة، أقل لكل جزء تسلسلي | انخفاض الاستثمار الأولي، أعلى مع الكميات الكبيرة |
بالنسبة للأجزاء المختومة المسطحة أو الضحلة، راجع صفحة الختم – تجمع العديد من المشاريع بين كلا الإجراءين في نفس سلسلة التوريد.
قواعد التصميم: قائمة مرجعية عملية لسوق دبي المالي
يتم ربح أو خسارة معظم الأجزاء المقطوعة على لوحة الرسم. يعمل الجزء المرسوم جيدًا بشكل أسرع، ويستهلك مواد أقل، ويحافظ على تفاوتات أكثر صرامة، وتكلفة أقل بكثير لكل وحدة. قبل قطع الفراغ الأول، يقوم فريقنا بمراجعة كل استفسار من خلال قائمة مرجعية قصيرة للتصميم والتصنيع. النقاط التالية هي الأكثر استخدامًا – وينطبق الشيء نفسه على غطاء المستشعر الصغير كما ينطبق على الغلاف الطويل الرفيع.
الزوايا وأنصاف الأقطار
السبب الأكثر شيوعًا للكسر في نصف قطر الثقب هو الزاوية الحادة جدًا بالنسبة للمادة. كقاعدة عامة، يجب أن يكون نصف القطر الداخلي في الأسفل على الأقل ضعف أو ثلاثة أضعاف سماكة الورقة ونصف القطر الخارجي على الأقل البسيط. إذا انخفض نصف القطر عن هذه القيمة، فيجب أن يتمدد المعدن كثيرًا عند طرف المثقاب ويظهر اختناق محلي. بمجرد فتح نصف القطر قليلاً، يصبح الجزء “المستحيل” جزءًا قابلاً للتكرار. عندما تتطلب الهندسة حافة حادة، فإننا نفضل إضافة عملية تشذيب أو ختم ثانية بدلاً من إجبارها على تمرير الرسم.
سمك الجدار وتوحيده
الرسم العميق يعمل بشكل أفضل عندما يكون الجدار موحداً من الأسفل إلى الأعلى. تؤدي التغيرات المفاجئة في السُمك إلى توليد قمم الإجهاد وتدفق المواد غير المنتظم. يمكن سحب المعادن غير الحديدية مثل الألومنيوم والنحاس والنحاس بشكل أرق لأنها تتصلب على البارد بدرجة أقل. إذا كان تطبيقك يتطلب شفة سميكة وجدارًا رفيعًا، فقل ذلك مبكرًا – فغالبًا ما نحقق ذلك عن طريق ختم كوب موحد أولاً ثم تقليل الجدار في مناطق محددة، بدلاً من تشكيل سماكتين في وقت واحد.
زاوية الخروج المستدقة والعناصر السفلية
زاوية خروج صغيرة للجدار الجانبي تبلغ حوالي 0.5 درجة إلى 2 درجة تسهل عملية الإخراج وتقلل من علامات الأداة؛ عادة ما يكون غير مرئي في القطعة النهائية. يمكن أن يشارك الجزء السفلي في سمك الجدار أو يتم تقويته حيث تعمل أحمال الضغط العالي. هناك قيد واحد غالبًا ما ينساه المصممون: لا يمكن ختم الثقوب والفتحات في اتجاه الرسم أثناء تمرير الرسم. أي شيء يمر عبر الجدار يجب أن يتم في عملية حفر لاحقة. إذا خططت لذلك من البداية، فستظل الأدوات بسيطة.
القيم الدنيا حسب المادة
| المادة | الحد الأدنى. نصف القطر الداخلي (×t) | ملاحظة حول قابلية التشوه |
|---|---|---|
| الفولاذ المقاوم للصدأ (304/316) | 2.5–3 | مقسى على البارد؛ قد يتطلب التلدين المتوسط |
| الألومنيوم (3000/5000) | 1.5–2 | قابل للتشوه للغاية، قليل المرونة الارتداد |
| النحاس (C260/C270) | 1.5–2 | من السهل جدًا الرسم؛ مراقبة إزالة الزنك |
| النحاس (C110) | 1.5–2 | ليونة عالية، ناعمة، سهلة السحب |
هذه قيم إرشادية وليست حدودًا. باستخدام الأدوات المُكيَّفة وتخفيضات الخطوات، نقوم بانتظام بأشياء أعلى بكثير من الحد الفردي.
ثبات الأبعاد: ما هي التفاوتات الواقعية
يتحكم الرسم جيدًا بشكل خاص في الأبعاد الشعاعية – قطر الكأس وسمك الجدار –. تظل الأبعاد المحورية مثل الطول الإجمالي أكثر انفتاحًا إلى حد ما، لأنها تعتمد على سمك الشريط وضربة المكبس. يوضح الجدول الاحتمالات المشتركة للأجزاء القياسية؛ نؤكد قيمها المحددة في نموذج التقرير الأول.
| الخصائص | التسامح المعتاد | ملاحظة |
|---|---|---|
| القطر الخارجي / الداخلي | ±0.05 إلى ±0.10 مم | ضيق بأقطار صغيرة |
| سمك الجدار | ±0.02 إلى ±0.05 مم | يثبت جيدًا بعد التمدد |
| الطول / الارتفاع | ±0.10 إلى ±0.30 مم | أكثر انفتاحًا من القطر |
| التركيز (ID إلى OD) | 0.02 إلى 0.05 مم | مفتاح على أجزاء المستشعر والصمام |
| الاستدارة | 0.02 إلى 0.05 مم | بعد عملية التحجيم |
إذا كانت مواصفاتك تتطلب المزيد، فيمكننا إضافة تمريرة تحجيم أو تمديد إضافية تعمل على تضييق القطر والجدار بشكل أكبر – مقابل عملية إضافية. نقول لك بصراحة متى يعوض عن التسامح ومتى يولد التكاليف فقط.
الأدوات والمصفوفات وبناء القوالب لدينا
الأدوات هي قلب أي مشروع رسم. يحدد تصميمه جودة الجزء ومدة الدورة والتكلفة لكل وحدة. نظرًا لأننا نقوم بتطوير الأدوات وتصنيعها داخل الشركة، فإننا نتحكم في وقت التسليم والتكاليف والتعديلات التكرارية التي تحول العينة الأولى إلى جزء إنتاج مستقر.
محطة واحدة أو الأدوات التقدمية
أ أدوات محطة واحدة إنها تؤدي تمريرة واحدة لكل ضربة ضغط وهي مناسبة للكميات الصغيرة أو المتوسطة، أو للقطع التي تتطلب عدة عمليات تخفيض – يمكن أن تكون كل واحدة في أداة مختلفة. أ الأدوات التقدمية يدفع الفراغ عبر عدة محطات بضربة واحدة ويضيف الرسم والتشذيب والحفر والتشكيل على التوالي؛ يتناسب مع السلسلة العالية والمتكررة التي يتم فيها حساب وقت الدورة. في مشاريع السيارات، غالبًا ما نجمع بين الاثنين معًا: سلسلة من قوالب الرسم للكوب، ثم الأدوات التقدمية للتشذيب والميزات.
المواد الأدوات والحياة المفيدة
بالنسبة للإنتاج المتسلسل، نستخدم فولاذ الأدوات المتصلب (مثل الفئة D2/SKD11)، والذي يغطي كميات كبيرة. بكميات كبيرة جدًا، نقوم بتجهيز المثاقب وحلقات الرسم بالكربيد، الذي يصل إلى ملايين القطع بأقل قدر من التآكل. تعمل الأسطح المصقولة والمطلية بالكروم على تقليل الاحتكاك ووضع العلامات على الفولاذ المقاوم للصدأ والألومنيوم – وهو أمر مهم عندما يكون السطح المرئي جزءًا من المواصفات.
الاختبارات والعينات وPPAP
تمر كل أداة جديدة بمرحلة الاختبار وأخذ العينات قبل الموافقة عليها. نقوم بقياس العينات الأولى على آلة قياس الإحداثيات، والتأكد من المواد والصلابة وإعداد حزمة PPAP لعملاء السيارات – مع دراسات القدرة وخطة التحكم وشهادات المواد – حتى يتمكن فريق الجودة الخاص بهم من الموافقة على العملية. وبما أن الأدوات يتم تصنيعها داخل الشركة، فإن التعديل الذي يستغرق أسابيع عند مورد خارجي عادة ما يكون مسألة أيام هنا.
العمليات السطحية واللاحقة
نادرًا ما يترك الزجاج المرصع الشركة في حالة مرصعة بحتة. تمر معظم القطع بواحدة أو أكثر من الخطوات اللاحقة التي تحول الكوب الخام إلى قطعة نهائية. نقوم بتصنيعها في منشآتنا بحيث يكون الطلب بأكمله تحت نفس نظام الجودة.
التشذيب والحفر والتشكيل
بعد الرسم، يتم قطع الحافة إلى الطول في قالب التشذيب أو باستخدام آلة طحن الوجه CNC؛ تتبع التدريبات والفتحات والشقوق في محطة لاحقة. يمكن قطع الخيوط أو دحرجتها، وتشكل الأختام المسطحة تفاصيل محلية. نظرًا لأن الحفر يتم بعد الرسم، يتم الحفاظ على سلامة الجدار في فتحة الحفر.
إزالة الأزيز والتشطيب والتنظيف
يتم إزالة الحواف عن طريق الطبول أو التنظيف بالفرشاة. يمكن تنظيف الأسطح أو تفجيرها بالخرز أو تركها مرسومة. بالنسبة للفولاذ المقاوم للصدأ فإننا نقدم أ التخميل الذي يزيل الحديد الحر ويعيد الطبقة السلبية المقاومة للتآكل. خيارات الطلاء هي الزنك والنيكل والكروم. يمكن أن تكون بأكسيد أجزاء الألومنيوم. عندما يؤدي الرسم إلى تصلب المادة على البارد، أ التلدين الوسيط يستعيد الليونة حتى لا ينكسر التمرير التالي. قبل الطلاء أو التجميع، يتم تنظيف الأجزاء بالموجات فوق الصوتية لإزالة مواد تشحيم السحب.
العيوب النموذجية وكيف نتجنبها
كل عيب في الرسم له سبب ميكانيكي معروف ويمكن تجنبه بالهندسة الصحيحة للأدوات وضغط التثبيت وحالة المادة. يوضح الجدول الأخطاء التي نرصدها والتدابير المضادة لها.
| عيب | سبب نموذجي | إجراءنا المضاد |
|---|---|---|
| التجاعيد (الشفة/الجدار) | ضغط التثبيت منخفض جدًا | الضغط الجانبي، أضلاع السحب، الحجم الفارغ الصحيح |
| كسر في نصف قطر الثقب | نصف القطر صغير جدًا، الضغط مرتفع جدًا | مفتوح نصف القطر، تمريرات متداخلة، التلدين إن أمكن |
| تشكيل الأذن | تباين الصفائح (اتجاه التدحرج) | التحقق من شهادة المواد، التشذيب كبير الحجم |
| قشر البرتقال | الحبوب الخشنة، التخفيض القوي | مادة الحبوب الدقيقة، التخفيض المتحكم فيه |
| خدوش / علامات الأدوات | الاحتكاك، الأوساخ والأدوات البالية | التشحيم، الأدوات المصقولة، الترشيح |
يبدأ التحكم في العملية لدينا قبل الشوط الأول: نتحقق من الملف الوارد مقابل شهادة المواد، ونحاكي التمرير عندما تكون الهندسة ضرورية، ونطبق ضغط التثبيت بطريقة محددة طوال الشوط، وليس باستمرار. والنتيجة هي نافذة مستقرة تكون فيها الأجزاء الجيدة هي القاعدة.
تحسين التكاليف دون فقدان الجودة
يعد الرسم العميق بالفعل أحد أكثر الطرق اقتصادًا لتصنيع جزء مجوف على التوالي، لأنه يبدأ من شريط مسطح ويستهلك القليل من المواد. تعمل بعض قرارات التصميم على تحسين الربحية:
- تحمل الحجم بشكل صحيح. من يطلب ±0.01 مم حيث يكون ±0.05 مم كافيًا يدفع عمليات إضافية على كل قطعة. نشير إلى الحدود المفرطة في التحديد.
- التصميم للأخير. أنصاف أقطار واسعة وجدران موحدة توفر التخفيضات وعمليات المعايرة الإضافية.
- عشش الفراغ. تعمل خطة قطع الملف الأفضل على زيادة الإنتاجية وتقليل تكلفة المواد لكل جزء بشكل مباشر.
- خطط الكمية. الأدوات هي استثمار لمرة واحدة؛ ينخفض سعر الوحدة بشكل كبير مع زيادة الكمية. أوامر التجميع تساعد.
الجزء الأكثر اقتصادا هو الجزء الذي يعمل بشكل نظيف عند التمريرة الأولى ولا يحتاج إلى إعادة صياغة – وهذا هو بالضبط ما تهدف إليه قائمة سوق دبي المالي أعلاه.
اختيار مورد الرسم المناسب
عند تأهيل الشريك، هناك قائمة مرجعية قصيرة تفصل بين الشركات الممتثلة وتلك التي تخيب الآمال:
- الأدوات الخاصة. أولئك الذين يبنون المصفوفات الخاصة بهم يعدلون بشكل أسرع ولا توجد مواجهة بين المورد وصانع الأدوات.
- إمكانية تتبع المواد. شهادات المواد وإدارة الدفعات ومراقبة الدخول تحمي من استبدال المواد.
- مسابقة القياس المنزلي. تنسيق آلة القياس والتحكم الكنتوري واختبار التسرب في الموقع بدلاً من الاستعانة بمصادر خارجية.
- الانضباط في العملية. الاختبارات الموثقة والعينات الأولى وPPAP عند الاقتضاء.
- تواصل. فريق هندسي يقول عندما يكون التسامح مكلفًا، بدلاً من مجرد تقديمه.
- حماية الخطط. السرية الواضحة وإدارة الخطة من اليوم الأول.
لقد بنينا شركتنا حول هذه النقاط الست، لأنه بالنسبة للمشتري فإن السعر الحقيقي من المورد هو سعر القطعة التي لا تناسبها، أو تصل متأخرة أو لا يمكن تبريرها.
يتم رسم كل معدن بطريقة مختلفة
نفس مكبس الرسم يتصرف بشكل مختلف تمامًا اعتمادًا على الورقة. إن معرفة المادة تصنع الفرق بين الكوب النظيف والكوب المشقق – ولهذا السبب يقوم مهندسونا بتأهيل المعدن قبل قطع الأدوات.
الفولاذ المقاوم للصدأ
الفولاذ المقاوم للصدأ قوي ويقاوم التآكل، لكنه بارد يتصلب بسرعة . كل تخفيض يجعل المعدن أكثر صلابة وأقل ليونة، لذلك غالبًا ما تتطلب الأكواب العميقة تلدينًا متوسطًا لاستعادة قابلية التشوه قبل المرور التالي. يجب أن يكون التشحيم وفيرًا وأن يظل نصف قطر السحب أكبر من الفولاذ غير المخلوط. المكافأة هي قطعة تتحمل البيئات الخارجية القاسية أو الصحية أو غير المطلية.
الألومنيوم
يتم سحب الألومنيوم بشكل ممتاز – مقاومة منخفضة، ليونة عالية، بالكاد يوجد أي ارتداد مرن – مما يسمح بتصنيع أشكال معقدة ذات جدران رقيقة في عمليات أقل. يجب مراقبة الخدوش السطحية وميول الالتصاق، بحيث يتم صقل الأدوات والحفاظ على نظافة التشحيم. تعد الأجزاء المعمارية والإضاءة وأجزاء السيارات الخفيفة من تطعيمات الألمنيوم الشائعة.
النحاس والنحاس
كلاهما قابلان للتشوه للغاية وسهل التضمين، مما يجعلهما مناسبين لقطع الديكور والكهرباء والسباكة. يمكن إزالة الزنك من النحاس الأصفر في البيئات العدوانية، لذا فإن اختيار الجودة أمر مهم؛ يمكن سحب النحاس إلى جدران رقيقة جدًا وهو شائع الاستخدام في المكونات الحرارية والموصلة للكهرباء. كلاهما يقبل اللمسة النهائية اللامعة التي لا تحتاج إلى إعادة صياغة.
الجودة وإمكانية التتبع
في الجزء الذي يغلق الضغط أو يوصله أو يدعمه، تكون جودته جيدة فقط مثل النظام الذي يتحكم فيه. تنتقل دائرة الجودة الخاصة بنا من الملف الوارد إلى الصندوق المشحون.
التحكم في المدخلات والعمليات
يتم استلام كل ملف مع شهادة المواد الخاصة به ويتم التحقق من سمكه وخواصه الميكانيكية وسطحه. في الإنتاج، نطبق التحكم الإحصائي في العمليات على المستويات الحرجة؛ يعتمد تكرار الفحص على التسامح والكمية. تقوم آلة قياس الإحداثيات بالتحقق من العينات الأولى وأخذ العينات؛ تكتشف عمليات فحص الكفاف والشكل انحرافات الجدار الدقيقة التي تفلت من المقياس.
الضيق والنظافة والشهادات
يمكن إخضاع العلب المغلقة – حسب الحاجة – لاختبار إحكام 100% أو عينة. يتم تنظيف الأجزاء قبل الطلاء أو التجميع إلى المستوى المطلوب للاستخدام. نحن نحافظ على إمكانية تتبع الدفعة بحيث يمكن ربط كل دفعة يتم تسليمها بسجل المادة والآلة والتحكم – وهو ما تتطلبه برامج السيارات والبرامج الطبية.
ماذا يجب أن تتضمن الاستشارة؟
أسرع الميزانيات تبدأ من أفضل الخطط. لا تحتاج إلى نموذج CAD كاملاً – يكفي رسم تخطيطي واضح بتفاصيل كافية للتقدير الأول. كلما زادت النقاط التالية التي تقدمها لنا، كلما كان السعر ووقت التسليم أكثر تحديدًا.
- الهندسة. مخطط ثنائي الأبعاد بجميع الأقطار والأطوال وسمك الجدار وأنصاف الأقطار والتناقص التدريجي بالإضافة إلى الملف ثلاثي الأبعاد إن وجد.
- مادة. الجودة والحالة (مثل الفولاذ المقاوم للصدأ 304، شبه الصلب، الألومنيوم 3003، النحاس C260). بدون إشارة، أخبرنا بالبيئة وسنقترح عليك الجودة.
- كمية. الكمية السنوية المخططة وأحجام الدفعة – التي تقرر بين محطة واحدة أو الأدوات التقدمية والسعر لكل وحدة.
- الأبعاد الوظيفية. حدد الخصائص المهمة حقًا حتى نركز عليها التحكم والتسامح.
- السطح والخصائص. الطلاء، والتخميل، والأكسدة، والخيوط، والمثاقب أو التجميعات، بالإضافة إلى تعليمات التنظيف والتعبئة.
- معيار. مواصفات القطاع أو العميل، خاصة فيما يتعلق بالسيارات أو الأدوية أو المواد الغذائية.
من خلال هذه النقاط الست يمكننا عادةً إرجاع عرض أسعار ثابت وخطة الأدوات في غضون أيام عمل قليلة. إذا كان هناك شيء مفقود، فإننا نطرح سؤالاً محددًا بدلاً من إضافة رسوم إضافية لعدم اليقين إلى السعر.
إجابة مختصرة: الأجزاء المسحوبة هي أجسام مجوفة غير ملحومة مصنوعة من صفائح معدنية مقطوعة واحدة، بدون لحام في الأسفل.
السياق: جميع القيم الموجودة في هذه الصفحة تشير إلى الأجزاء المرسومة حسب الرسم. نحن لا ننشر معدلات التسرب، أو دورات الأوتوكلاف، أو زوايا الربيع التي لم نقم بقياسها. يتم تأكيد الأسعار والحد الأدنى للكميات ومواعيد التسليم لكل خطة.
ملاحظة حول المعايير: تتبع شروط العملية DIN 8584 (الرسم)؛ تخضع إدارة الجودة لـ ISO 9001 (دون الإشارة إلى سنة الإصدار).
المراجعة الأخيرة: 05-11-2026 · سام تشانغ، مهندس العمليات