
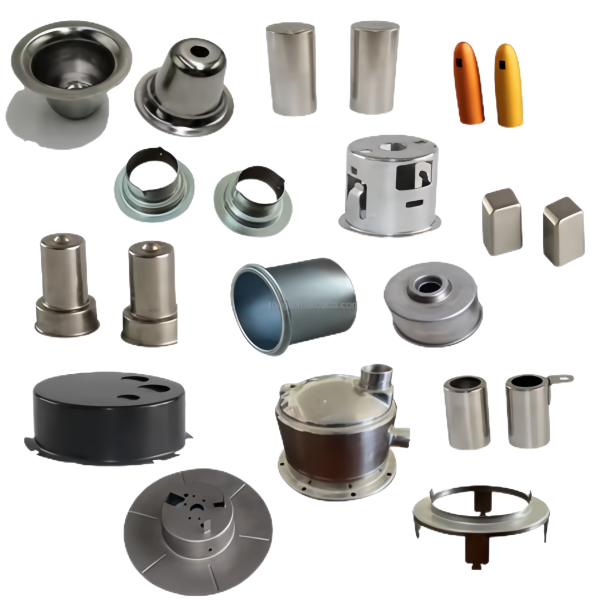
Cuando un cliente necesita varias piezas similares —carcasas, tapas y copas de motor—, la pregunta no es si se pueden embutir, sino si encajan entre sí. Esta página trata de una gama que procede de un único proceso y, por ello, sigue siendo comparable.
Una gama, no una mezcla
Las piezas difieren en diámetro, altura y pared, pero comparten material, superficie y sistema de tolerancias. Esa es la diferencia entre una gama y una colección: una gama se puede controlar, sustituir y volver a pedir; una colección, no.
Las copas de motor soportan carga
Una copa de motor envuelve el motor y absorbe sus vibraciones. Necesita más pared que una simple tapa de cubrición y una forma que centre el motor. Durante la embutición, la pared se ajusta a lo largo del recorrido para que la copa se mantenga estable en la pared y no se abombe en el fondo.
Las tapas protegen, las carcasas dan forma
Las tapas cubren y protegen del polvo y la humedad; las carcasas forman la parte visible de un dispositivo. Ambas se embuten, pero con prioridades distintas: en la tapa importa el ajuste en el borde; en la carcasa, la superficie y la fidelidad de forma.
Control antes de la entrega
En la primera muestra controlamos, pieza por pieza, el diámetro, la altura, la pared y la superficie. Para las series entregamos datos dimensionales y certificados de material, de modo que la gama siga siendo compatible entre distintos suministros.
Datos técnicos
| Artículo | Carcasas, tapas y copas de motor embutidas (gama) |
|---|---|
| Marca | AUNOV |
| Materiales | Acero al carbono, acero inoxidable y aluminio según plano. |
| Fabricación | Embutición en las instalaciones de la empresa; piezas de un sistema de tolerancias común. |
| Tolerancia | ±0,1 mm tras la embutición; ±0,03 mm tras el mecanizado. |
| Superficie | Galvanizado, pintura, anodizado o pasivado según plano. |
| Control | Diámetro, altura, pared y superficie en cada pieza. |
| Condiciones de entrega | FOB estándar; DDP para la UE y EE. UU. previa solicitud. |
Cuándo una pieza se embute en una sola pasada — y cuándo no
Si una carcasa, una tapa o una copa de motor se obtiene en una sola carrera lo decide la relación de embutición: el diámetro de la pieza en bruto dividido por el diámetro del punzón. Si este valor supera la conformabilidad del material, la pared se desgarra en el radio del punzón y se necesita una segunda pasada con recocido intermedio. En Aunov los límites están claros: para acero DC04 embutimos hasta 2,1–2,2; para acero inoxidable 304, hasta 1,85–2,05; y para aluminio 5052, hasta 1,80–1,95. Así, una copa plana de gran diámetro suele requerir una sola pasada; una copa de motor profunda y estrecha necesita dos. Este cálculo se realiza antes de cortar el acero del utillaje: determina el coste del utillaje, no el número de unidades.
Espesor de pared y profundidad de embutición en la gama
Las piezas de una gama comparten no solo el material y la superficie, sino también el margen de la geometría. En Aunov, el espesor de pared va de 0,15 mm a 3,0 mm y la profundidad de embutición está limitada a 150 mm. Una tapa plana queda muy por debajo de este valor; una copa de motor profunda, en cambio, lo aprovecha al máximo. Lo importante es que la pared no tenga el mismo espesor en toda la forma: en el fondo y en las transiciones fluye más material. Por ello, quien especifica una gama no debe indicar solo el diámetro exterior, sino el espesor de pared en los puntos donde se encuentra la función. En la primera muestra lo medimos exactamente ahí.
Cantidad mínima y presupuesto para una gama
La cantidad mínima de fábrica es de 1.000 unidades por versión. Quien reúne varias piezas —carcasa, tapa, copa— en un mismo juego de planos comparte el cambio de herramienta y el ajuste del utillaje, y mantiene la gama comparable entre suministros. Recibirá el presupuesto en días laborables, en un plazo de 24 horas, con el coste del utillaje y el precio por unidad indicados por separado. Así podrá calcular por su cuenta la amortización del utillaje en función de su volumen anual, en lugar de verla oculta en el precio por unidad. El embalaje se realiza en FOB o, para la UE y EE. UU. previa solicitud, en DDP.
Control de la primera muestra y aprobación de la serie
Antes de que arranque la serie, medimos la primera muestra íntegramente conforme al plano y registramos los valores en un acta. Solo tras su aprobación comienza la producción, para que ninguna pieza se embuta en dirección incorrecta. En las gamas controlamos muestras de cada variante, de modo que la tapa y la copa mantengan la misma medida.
Embalaje y marcado para la serie
Transportamos las piezas embutidas por separado y protegidas, para que ningún borde se toque o se deforme. Si se solicita, preparamos bandeja o cinta y carrete (tape & reel) para el montaje automático, especialmente en tapas y copas pequeñas. Cada lote lleva el número de lote y el material, de modo que una pieza pueda rastrearse posteriormente hasta la primera muestra.
Preguntas frecuentes
¿Qué diferencia una gama de una colección?
La gama comparte material, superficie y sistema de tolerancias, de modo que las piezas siguen siendo comparables, intercambiables y vuelven a pedirse. Una colección no tiene esa característica común.
¿Por qué una copa de motor necesita más pared que una tapa?
Porque envuelve el motor y absorbe sus vibraciones. Una simple tapa de cubrición no soporta carga y puede ser más delgada.
¿Qué es lo más importante en una tapa?
El ajuste en el borde. Es lo que decide si la tapa queda firme o si suena; la superficie es secundaria.
¿Qué es lo más importante en una carcasa?
La fidelidad de forma y la superficie, porque la carcasa constituye la parte visible del dispositivo. Las rayaduras y la deformación se notan de inmediato.