
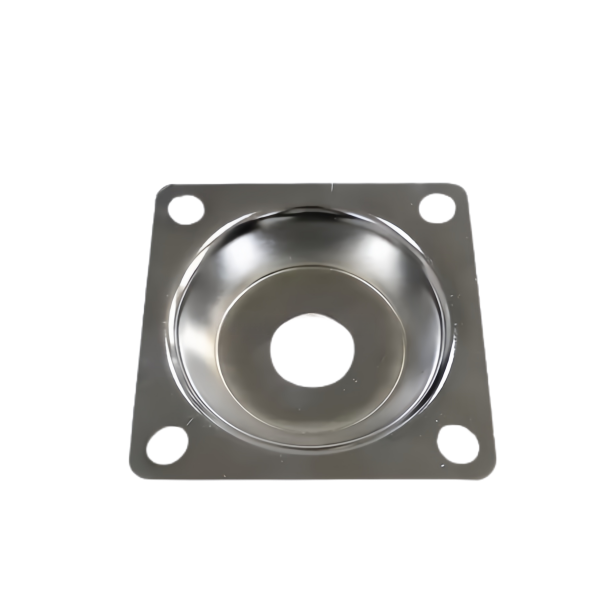
Embutir una bandeja cuadrada es más difícil que una redonda, porque el material debe fluir con más fuerza en las esquinas. Si se añade un agujero en el fondo, la cosa se complica: justo donde el material ya es delgado, se extrae aún más material.
Las esquinas son el punto crítico
Al embutir una bandeja cuadrada, el material debe comprimirse más en las esquinas que en los lados. Sin contramedidas, se engrosa allí y forma arrugas, o se rompe. Por eso se controla el desarrollo de la embutición en las esquinas y se verifica la pared en esos puntos en la primera muestra.
El agujero en el fondo
Un agujero en el fondo debilita la zona donde la pared ya es más delgada. Por eso se practica antes de la embutición o se taladra después de esta, según lo que exija la precisión dimensional. Taladrar después de la embutición es más exacto, pero más laborioso.
Espesor de pared en toda la bandeja
La pared no es uniforme: en las esquinas y en el fondo es más delgada que en los lados. Quien necesite una pared uniforme debe ajustarla mediante el desarrollo de la embutición y, si procede, mediante un mecanizado posterior.
Control antes de la entrega
En la primera muestra controlamos la pared en esquinas y fondo, el diámetro del agujero y la planitud. Para las series entregamos datos dimensionales y certificados de material.
Datos técnicos
| Artículo | Bandeja cuadrada de acero inoxidable, embutida, con agujero |
|---|---|
| Marca | AUNOV |
| Materiales | Acero inoxidable 304 / 316; otros según plano. |
| Fabricación | Embutición en las instalaciones de la empresa, agujero tras la embutición o antes de esta. |
| Tolerancia | ±0,1 mm tras la embutición, ±0,03 mm en el agujero. |
| Superficie | Pasivado o decapado según plano. |
| Control | Pared en esquinas y fondo, diámetro del agujero, planitud. |
| Condiciones de entrega | FOB estándar; DDP para UE y EE. UU. bajo consulta. |
Embutir una forma cuadrada requiere más pasadas que una redonda
Al embutir una bandeja cuadrada, el radio de la esquina es el parámetro que determina el número de pasadas. Cuanto más cerradas sean las esquinas, más material debe comprimirse allí y menor es la relación de embutición alcanzable. Para el acero inoxidable 304 embutimos hasta 1,85–2,05; si la bandeja supera la profundidad que permite ese valor, sigue una segunda pasada con recocido intermedio. La profundidad de embutición está limitada de todos modos a 150 mm. Una bandeja redonda de la misma superficie basal bastaría con una sola pasada, la cuadrada no — y esa es la razón por la que el diseño del utillaje empieza antes y se vigila más estrechamente en la forma cuadrada.
Por qué el acero inoxidable se endurece durante la embutición
Los aceros inoxidables 304 y 316 se endurecen durante la embutición: el material se vuelve más duro y quebradizo con cada deformación, y una pared demasiado estirada se rompe. Por eso programamos recocidos intermedios en cuanto el grado de deformación alcanza el límite. El espesor de pared de 0,15 mm a 3,0 mm marca el margen disponible: las paredes delgadas se rompen antes, las gruesas permiten seguir embutiendo. En la primera muestra verificamos la pared justo en las esquinas y en el fondo, porque allí se manifiesta con más intensidad el endurecimiento y porque son justo esas zonas las que sostienen la forma de la bandeja.
Agujero antes o después de la embutición — lo decide la precisión dimensional
Un agujero en el fondo debilita la zona ya de por sí más delgada de la bandeja. Si se practica antes de la embutición, el material fluye con mayor limpieza y el agujero queda sin rebabas, pero la precisión es menor. Si se taladra después de la embutición, la tolerancia es de ±0,03 mm, si bien el mecanizado resulta más laborioso. Elegimos el procedimiento según la precisión dimensional exigida en su plano, no según el camino más cómodo. Un agujero que después debe sellar o alojar un pasador lo taladramos sistemáticamente después de la embutición.
Dimensionar el radio de la esquina con holgura
Quien dibuja la bandeja decide con el radio de la esquina sobre el esfuerzo y la uniformidad de la pared. Un radio más generoso permite que el material fluya con mayor limpieza, reduce el número de pasadas y mantiene la pared más uniforme en las esquinas; un radio estrecho incrementa el esfuerzo y el riesgo de rotura. Revisamos el radio en la reunión de plano y, cuando es necesario, proponemos una modificación antes de cortar el acero del utillaje. Así la forma ya ahorra costes y retrabajos en la serie desde el papel.
Espesor de pared y profundidad de embutición en la gama
La bandeja cuadrada la cubrimos desde plana hasta profunda; elegimos el espesor de pared de modo que la forma se mantenga estable sin someter el material a esfuerzos innecesarios. En embuticiones profundas dividimos el proceso en varias etapas para que la pared no se rompa. Las perforaciones las practicamos después de la embutición cuando su posición exige una tolerancia más estrecha.
Superficie y pasivado
Pasivamos el acero inoxidable para que la superficie conserve su protección contra la corrosión, especialmente en el borde taladrado. La rugosidad de la superficie de sellado la definimos según su función, no según un valor de catálogo.
Preguntas frecuentes
¿Por qué una bandeja cuadrada es más difícil que una redonda?
Porque el material debe comprimirse más en las esquinas. Allí aparecen arrugas o roturas si no se controla el desarrollo de la embutición.
¿Cuándo se practica el agujero?
Antes o después de la embutición. Después es más exacto, pero más laborioso; la elección depende de la precisión dimensional exigida.
¿Por qué la pared es más delgada en el fondo?
Porque durante la embutición el material fluye hacia el fondo y se adelgaza allí. Por eso se verifica la pared del fondo en la primera muestra.
¿Es posible lograr una pared uniforme?
Solo mediante el desarrollo de la embutición y, si procede, un mecanizado posterior. En esta forma no existe una pared uniforme por naturaleza.