
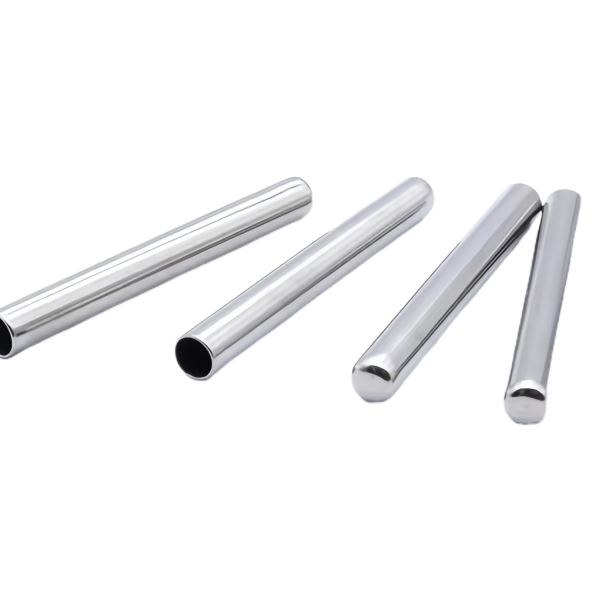
Un tubo con extremo cerrado parece sencillo: un trozo de acero inoxidable cerrado en un extremo. En realidad es la forma constructiva en la que aparecen más defectos, porque el extremo cerrado se adelgaza más que el cuerpo durante la embutición. Esta página trata de la pared en el extremo y de por qué determina la vida útil.
El extremo cerrado es el punto débil
Durante la embutición, el material fluye de la pared hacia el fondo y este se adelgaza. Un tubo que tiene 0,5 mm de pared en el cuerpo puede tener solo 0,3 mm en el extremo cerrado si el proceso no está dominado. Pero justo allí se sitúa el sensor y justo allí actúa la presión. Por eso la pared del extremo se mide en la primera muestra, no solo la del cuerpo.
Sin costura no significa automáticamente uniforme
Un tubo sin costura no tiene soldadura, pero aun así presenta una distribución del espesor de pared. Quien pida solo «sin costura» recibirá un tubo sin soldadura y con una pared desconocida en el extremo. Nosotros definimos y verificamos el espesor de pared en el extremo cerrado, porque determina el tiempo de respuesta y la resistencia a la presión.
Varias longitudes, un mismo proceso
Estos tubos se suministran en varios diámetros y longitudes, a menudo como juego para distintas profundidades de montaje. La ventaja no está en la variedad, sino en que todas las longitudes proceden del mismo proceso: misma pared, misma superficie, misma tolerancia. Un juego en el que cada longitud se fabricó de forma distinta no es comparable.
Sin costura, sin hendidura
El extremo cerrado es a la vez una propiedad higiénica: no hay soldadura en la que pueda retenerse el medio, ni unión que pase desapercibida durante la limpieza. En aplicaciones alimentarias y médicas suele ser ese el motivo para elegir esta forma constructiva.
Control antes de la entrega
Medimos la pared en el extremo cerrado y en el cuerpo, verificamos la rectitud y adjuntamos los certificados de material. Para las series entregamos datos dimensionales por lote, de modo que el segundo suministro tenga la misma pared que el primero.
Datos técnicos
| Artículo | Tubos de carcasa de sensor de acero inoxidable con extremo cerrado |
|---|---|
| Marca | AUNOV |
| Materiales | Acero inoxidable 304 / 316; otros según plano. |
| Ejecución | Embutido sin costura, extremo cerrado, varios diámetros y longitudes. |
| Espesor de pared | Definido y verificado en el extremo, no solo en el cuerpo. |
| Tolerancia | ±0,1 mm tras la embutición, ±0,03 mm tras el mecanizado. |
| Control | Pared en el extremo y en el cuerpo, rectitud, certificados de material. |
| Condiciones de entrega | FOB estándar; DDP para UE y EE. UU. bajo consulta. |
La relación de embutición limita la geometría
La profundidad y la estrechez con que puede embutirse un tubo con extremo cerrado dependen de la relación de embutición —el cociente entre el diámetro de la pieza en bruto y el del punzón—. En Aunov alcanzamos valores de 2,1 a 2,2 con DC04, de 1,85 a 2,05 con acero inoxidable 304 y de 1,80 a 1,95 con aluminio 5052. Si la relación supera esos valores, la pared se rompe en el radio del punzón y el fondo queda demasiado delgado para ser utilizable. Por eso calculamos la pieza en bruto y el desarrollo de la embutición antes de cortar el acero del utillaje y, si hace falta, establecemos recocidos intermedios. La profundidad máxima de embutición es de 150 mm y el espesor de pared va de 0,15 a 3,0 mm — ambos son los límites dentro de los cuales fabricamos el extremo cerrado sin costura y con pared definida.
Superficie y limpieza de los tubos
Tras la embutición, la superficie se trata según el tipo de montaje. Para aplicaciones alimentarias y de fluidos pasivamos los tubos, de modo que la capa de óxido protectora esté completa también en el extremo cerrado; si se solicita, se realiza un decapado para eliminar los residuos de la embutición. Una pared limpia y sin grasa es condición necesaria para que no queden residuos en el espacio muerto del fondo. Verificamos la pared en el extremo cerrado y en el cuerpo, medimos la rectitud y adjuntamos los certificados de material — porque una pared uniforme en el extremo determina el tiempo de respuesta y la resistencia a la presión, no solo la apariencia.
Cantidad mínima y utillaje en las instalaciones de la empresa
Estos tubos se fabrican a partir de una cantidad mínima de 1.000 piezas; recibe el presupuesto en un plazo de 24 horas. Como construimos los utillajes nosotros mismos, podemos fabricar varias longitudes y diámetros a partir de una construcción emparentada, sin que cada variante requiera su propio utillaje. Eso mantiene la pared, la superficie y la tolerancia comparables en todo el juego — un punto esencial cuando se suministra una gama de productos con distintas profundidades de montaje.
Extremo abierto y fijación
El extremo cerrado apunta, por regla general, hacia el medio; el extremo abierto se introduce en el alojamiento y se retiene allí. Cortamos el extremo abierto con limpieza y lo desbarbamos, de modo que encaje en el agujero sin rebaba y no dañe la junta. La longitud se fija según la profundidad de montaje; como todas las longitudes proceden del mismo proceso, la tolerancia de ±0,1 mm tras la embutición se mantiene igual en todo el juego. Quien monte varias profundidades de montaje obtiene así tubos comparables y no una mezcla de longitudes fabricadas de forma distinta.
Preguntas frecuentes
¿Por qué el extremo cerrado se adelgaza durante la embutición?
Porque el material fluye de la pared hacia el fondo. Sin contramedidas, el fondo queda más delgado que el cuerpo; por eso la pared del extremo se mide en la primera muestra y el proceso se dirige en consecuencia.
¿Basta «sin costura» como criterio de calidad?
No. «Sin costura» solo describe que no hay soldadura. No dice nada sobre el espesor de pared en el extremo cerrado, y justo ahí se decide la vida útil.
¿Por qué esta forma constructiva es adecuada para aplicaciones higiénicas?
Porque no tiene soldadura ni unión. No hay hendidura en la que se estanque el medio, ni punto que pase desapercibido durante la limpieza.
¿Por qué varias longitudes proceden de un mismo proceso?
Porque solo así la pared, la superficie y la tolerancia siguen siendo comparables. Un juego con longitudes fabricadas de forma distinta no puede verificarse ni intercambiarse.