
Desde líneas progresivas de alta velocidad de 5 toneladas hasta embuticiones hidráulicas de 500 toneladas — el proceso se adapta a la pieza, no al revés.
Dos familias de máquinas, un solo taller
Las prensas mecánicas destacan por la velocidad; las hidráulicas, por una velocidad de embutición controlada y la profundidad. Utilizamos ambas — por eso, el recorrido del proceso sigue a la pieza y no la máquina al pedido. Los moldes de pasos progresivos funcionan en líneas mecánicas de 5–250 t para piezas estampadas de alto volumen y piezas ligeramente embutidas; las prensas hidráulicas de 250–500 t embuten manguitos profundos de pared delgada que un movimiento mecánico desgarraría.
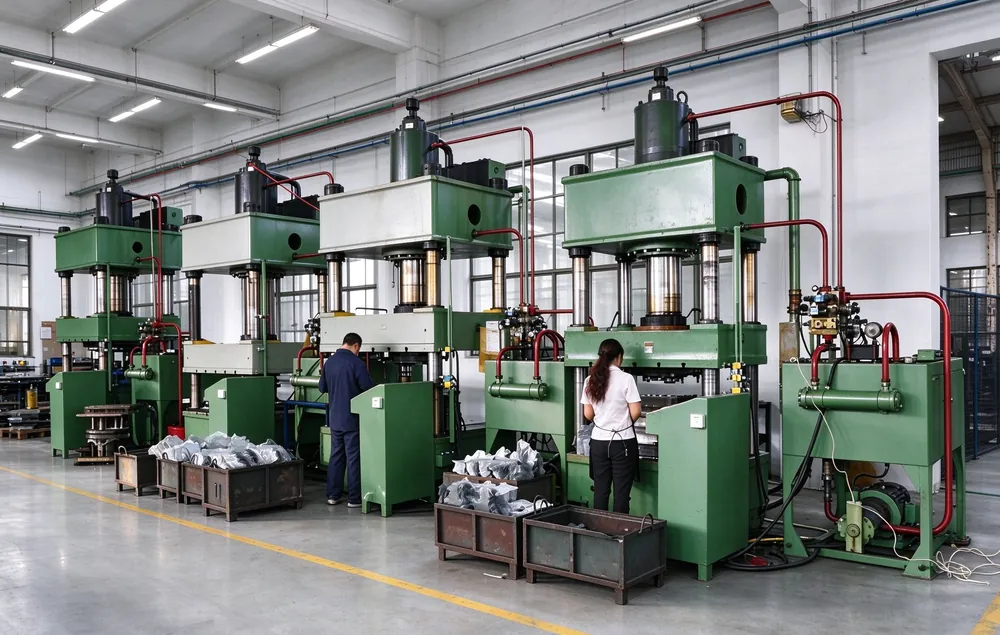
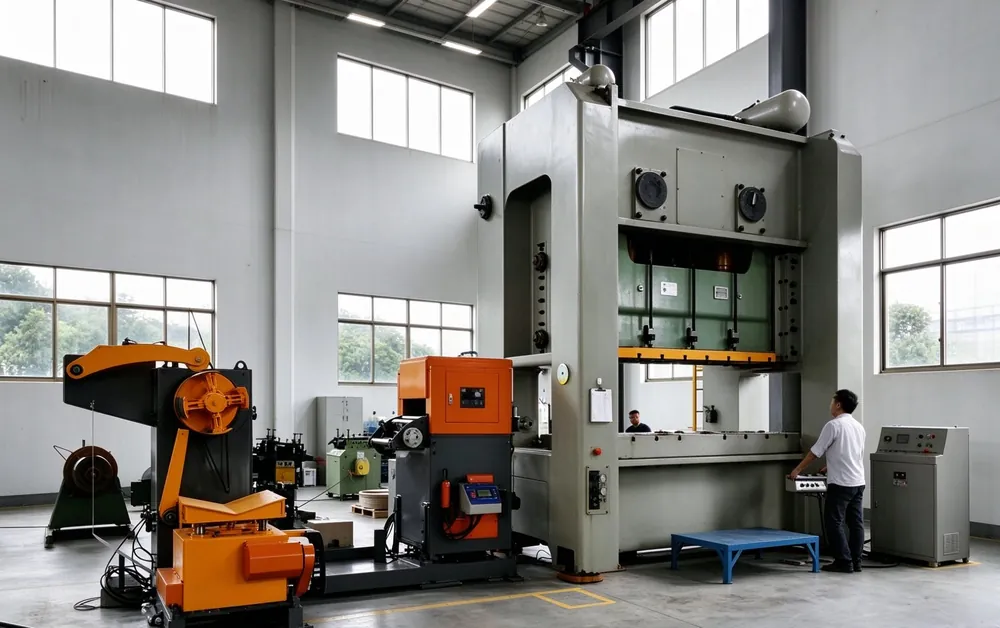
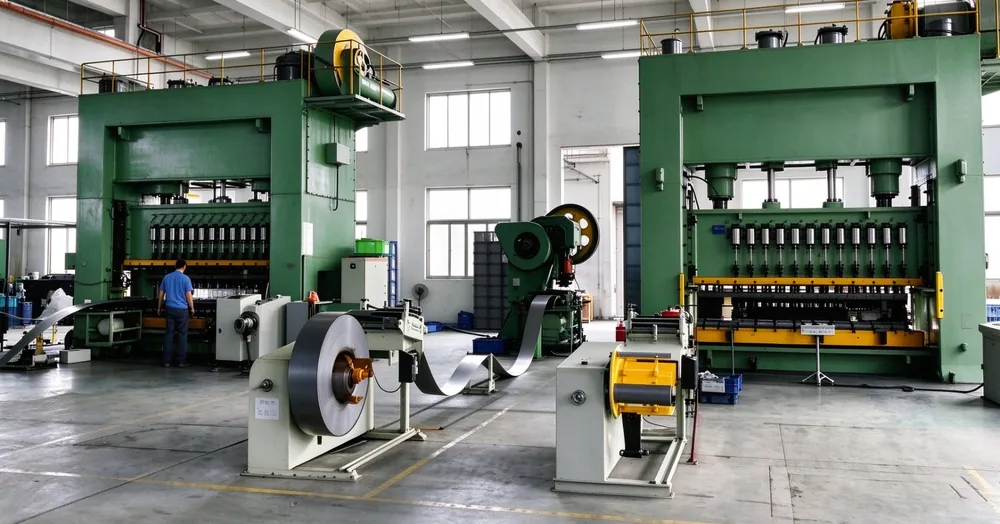
Conformado de varias etapas bajo un mismo techo
Las piezas complejas pasan por reembutición, acuñación del espesor de pared, punzonado, extrusión y troquelado — cada etapa es diseñada por nuestro propio equipo de utillaje, de modo que las tolerancias se construyan correctamente, en lugar de desviarse entre proveedores. Como la construcción de moldes, las prensas y el laboratorio de metrología comparten una misma planta, una medida que se desvía se detecta en la prensa — no solo en el control de recepción del cliente.
Secuencia típica: entrada de bobina → estampación progresiva o embutición → recorte CNC → lavado → tratamiento térmico o de superficie según especificación → control final → embalaje de exportación.
Materiales & tamaños de pieza
Estampamos y conformamos aceros inoxidables (SUS301, SUS304, SUS316, SUS430), aceros de baja aleación (SPCC, SPCE, 65Mn), aluminio (AL1060, AL3003, AL5052, AL6061) y latón (H62, H65) en espesores de 0,15 mm a 3,0 mm. Las piezas estampadas incluyen soportes, blindajes, tapas, marcos y chapas estructurales; las piezas embutidas llegan hasta 300 mm de diámetro. Así, el proceso nunca se adapta a la máquina — es la pieza la que marca el camino.
Continúa en el recorrido por la capacidad productiva
La estampación y la embutición rara vez actúan solas. Vea cómo se construyen los utillajes, cómo se desarrolla la embutición y cómo se controla cada lote.
Construcción de moldes en las instalaciones de la empresa · El proceso de embutición · Calidad & control
¿Necesita una pieza embutida según plano? Envíe su plano — presupuesto en un plazo de 24 horas.
Preguntas frecuentes
¿Qué procedimientos de estampación ofrece?
Fabricamos en nuestras instalaciones moldes de pasos progresivos, de transferencia y de estación única. Los moldes de pasos progresivos funcionan en líneas mecánicas de 5–250 t; las prensas hidráulicas de 250–500 t embuten manguitos profundos de pared delgada.
¿Cómo se construyen las tolerancias a lo largo de varias etapas?
Cada etapa es diseñada por nuestro propio equipo de utillaje, de modo que las tolerancias se construyan correctamente, en lugar de desviarse entre proveedores. Como la construcción de moldes, las prensas y el laboratorio de metrología comparten una planta, una medida que se desvía se detecta en la prensa.
¿Qué tolerancias se pueden lograr?
Las cotas funcionales se llevan a ±0,02–0,05 mm, según la característica y el material. La exactitud dimensional se garantiza durante toda la serie, no solo en la primera muestra.
¿Qué cantidades son posibles?
Desde la muestra técnica hasta varios millones de piezas al año – el recorrido del proceso sigue a la pieza, no la máquina al pedido. Los cambios de utillaje se realizan rápidamente, con aprobación de primera muestra al inicio de cada turno.
Reglas de diseño que abaratan el utillaje
Un molde de estampación no es un bloque en el que se fresar una pieza cualquiera. La forma del contorno de corte determina cuántas estaciones se disponen en la secuencia, cuán anchos deben permanecer los puentes entre las piezas en la banda y con qué frecuencia se reafila el molde. Ya en el presupuesto diseñamos el contorno para que el material fluya en lugar de romperse, y comprobamos también el ancho de banda antes de cortar el utillaje. Un molde económico es el que funciona mucho tiempo antes de necesitar reafilado – por eso cuidamos unos espacios de corte uniformes y un contorno sin esquinas agudas donde se acumule el material.
Como regla general, los radios interiores no deben ser inferiores a la mitad del espesor de la chapa; de lo contrario, el punzón empuja el material en lugar de cortarlo. Los puentes entre dos piezas en la banda necesitan al menos el espesor de la chapa más un pequeño juego; así, en una banda delgada de 0,15 mm se necesita menos que en una de 3,0 mm. La rebaba aparece inevitablemente en el lado del corte; la colocamos deliberadamente en el lado que más tarde no sella ni queda a la vista. El recorte disminuye cuanto más juntas están las piezas en la banda.
Pasos progresivos, transferencia o estación única – la elección sigue a la pieza
No todas las piezas se producen con el mismo tipo de molde. Un molde de pasos progresivos hace pasar la banda por varias estaciones en una prensa de 5 a 250 t y ofrece la pieza más económica en grandes cantidades. Los moldes de transferencia sujetan la pieza y la desplazan entre estaciones, lo cual es necesario en geometrías grandes o profundas. Los moldes de estación única resultan rentables cuando la cantidad es pequeña o cuando una característica no se logra limpiamente de otro modo.
La decisión depende de la cantidad, la geometría y la tolerancia requerida. Las cotas funcionales las llevamos a ±0,05 mm y las características más ajustadas, a valores menores previa solicitud. Al doblar dentro del molde, el material retrocede; incluimos este retroceso elástico en el radio del utillaje, de lo contrario la medida doblada queda desplazada tras el desmoldeo. Esto también se aclara en el primer muestreo, no durante la serie en curso.
Como fabricamos los utillajes nosotros mismos, modificamos el recorrido del proceso sin esperar a un fabricante externo. Esto mantiene económicas las series pequeñas a partir de 1.000 piezas y nos permite elegir el tipo de molde que se adapta a la pieza, no al revés.
Productos de esta familia
¿Qué es la tecnología de estampación?
La estampación es un procedimiento de corte y conformado en el que un material plano en banda o chapa se lleva a la forma deseada entre una matriz y un punzón. Mientras que en la embutición el material fluye hacia el interior de una copa, la estampación corta, dobla y conforma la chapa plana en soportes, piezas en bruto, clips y componentes de carcasa. Es el procedimiento más económico cuando se trata de producir una pieza plana, perforada o doblada en grandes cantidades.
El núcleo económico está en el utillaje: una vez construido, produce en minutos lo que el mecanizado tardaría horas en fabricar. Por eso, el utillaje se amortiza a lo largo de la serie – y por eso la estampación solo resulta rentable a partir de una determinada cantidad. Desarrollamos y fabricamos moldes de estampación en nuestras propias instalaciones, para que el plazo de entrega y las modificaciones permanezcan bajo nuestro control.
¿Molde progresivo, molde de transferencia o molde de estación única?
El tipo de utillaje decide sobre el tiempo de ciclo, el tamaño de la pieza y el coste por unidad. Ninguno es mejor en absoluto – cada uno atiende a geometrías y cantidades distintas.
Desarrollo de la pieza en bruto y aprovechamiento del material
Antes de cortar cualquier utillaje, desarrollamos la pieza en bruto plana a partir de su modelo 3D y la disponemos lo más densamente posible en banda o chapa. En la estampación, el recorte es el mayor factor de coste por separado: mejorar el aprovechamiento en unos pocos puntos porcentuales ahorra, a lo largo de un millón de piezas, más que casi cualquier optimización de la velocidad de la prensa.
En este análisis no consideramos solo el rendimiento puro, sino también la anchura de los puentes, la reutilización del esqueleto de recorte y si la banda o la chapa resultan más adecuadas para su programa. A veces, un pequeño cambio en el contorno de la pieza en bruto ahorra más costes de material que cualquier optimización de la prensa.
Selección de la prensa y tonelaje
Elegimos la prensa según la longitud de corte y la resistencia del material. Estimamos el tonelaje necesario a partir de la longitud de corte por el espesor de la chapa por la resistencia al cizallamiento, y añadimos un margen de seguridad. Trabajar demasiado cerca de la capacidad de la prensa acelera el desgaste del utillaje y reduce su vida útil. Nuestras prensas cubren un amplio intervalo, de modo que hay una máquina adecuada desde un pequeño soporte hasta una gran pieza de chapa.
Tolerancias, retroceso elástico y planaridad
En la estampación, el retroceso elástico es el desafío central: tras el doblado, el material retrocede ligeramente de forma elástica, de modo que el ángulo obtenido no coincide con el ángulo del utillaje. Lo compensamos en el diseño del molde – mediante sobre-doblado, una matriz algo más estrecha o una etapa adicional de troquelado. La tolerancia alcanzable depende del espesor de la chapa, el material y la geometría; confirmamos los valores en la primera muestra.
| Característica | Valor orientativo | Observación |
|---|---|---|
| Borde de corte, contorno | ±0,05 a ±0,10 mm | según el espesor y el estado del utillaje |
| Posición de los taladros | ±0,05 mm | especialmente precisa en el corte total |
| Ángulo de doblado | ±0,5° a ±1° | tras la compensación del retroceso elástico |
| Planaridad | 0,05 a 0,15 mm | mejorada mediante enderezado y troquelado |
Materiales para la estampación
Se estampa principalmente acero laminado en frío, acero inoxidable (304 / 316L), aluminio y latón. El acero para muelles y las aleaciones de cobre se emplean en contactos y terminales. Las láminas de plástico y los materiales de sellado también se pueden estampar si la geometría lo permite. Qué tipo es el adecuado para su pieza se decide en función del entorno de uso, la resistencia y el posterior tratamiento de superficie.
Procesos posteriores
Las piezas estampadas rara vez salen de la prensa terminadas. Pasos habituales que realizamos en nuestras instalaciones o a través de socios cualificados:
- Desbarbado por tamboreo, cepillado o desbarbado térmico – especialmente importante en superficies de estanqueidad y de contacto.
- Roscado o laminado de roscas para elementos de fijación directamente en la pieza estampada.
- Soldadura (por resistencia o láser) cuando varias piezas estampadas forman un conjunto.
- Revestimiento mediante galvanizado, revestimiento en polvo o anodizado en aluminio.
- Montaje de clips, remaches o insertos en una operación posterior.
¿Estampación, mecanizado o fundición?
Tres procedimientos con perfiles diferentes. La decisión depende de la geometría y la cantidad:
- Mecanizado destaca en prototipos y series pequeñas, pero es lento y consume mucho material a gran escala.
- Fundición es adecuada para formas 3D complejas con secciones gruesas, pero ofrece menor repetibilidad dimensional y superficies más rugosas.
- Estampación es la mejor opción para piezas planas, perforadas y dobladas en grandes cantidades, con una calidad ajustada y repetible.
Y si la pieza es un manguito cerrado y sin costura, la embutición es la respuesta adecuada. Muchos programas combinan ambos procedimientos en una misma cadena de suministro – copa embutida más soporte estampado de un solo proveedor.
Calidad durante la producción en serie
Aplicamos control estadístico de proceso en las características críticas y demostramos la capacidad del proceso. Para series de automoción elaboramos la documentación PPAP y mantenemos un plan de control. Los calibres de paso/no paso en la prensa detectan las desviaciones antes de que se produzca un lote defectuoso. Como el utillaje se construye en nuestras instalaciones y se supervisa mediante el conteo de carreras, programamos el mantenimiento antes de que el desgaste afecte a la pieza – usted no observa una deriva lenta, sino una calidad constante desde la primera hasta la última pieza.
Qué debe incluir una consulta de estampación
- Plano y cantidad – determinan el tipo de utillaje y el precio por unidad.
- Material y espesor de chapa – con la designación del tipo y la superficie deseada.
- Cotas funcionales – qué características son realmente decisivas, para no sobredimensionar toda la pieza.
- Normas – especialmente para aplicaciones de automoción y electricidad.
- Si existe una muestra – a partir de una pieza existente podemos derivar la pieza en bruto y el diseño del utillaje.
Con estos datos podemos devolver, por lo general, el plan del utillaje y el precio por unidad en el plazo de unos pocos días laborables. Respuesta a las consultas, normalmente en un plazo de 24 horas.
Por qué el retroceso elástico es el desafío clave
Quien especifica piezas dobladas estampadas suele subestimar el retroceso elástico. Tras el doblado, el material tiende a volver a su forma original – el ángulo se abre unos décimos de grado. En los tipos blandos y dúctiles, el efecto es menor; en los aceros de alta resistencia y los materiales para muelles, es claramente mayor. No se puede eliminar por completo, pero sí dominar de forma fiable.
Nuestro enfoque: medimos el ángulo real de retroceso elástico en la primera muestra y corregimos la geometría del utillaje en consecuencia. Cuando es necesario, añadimos una etapa de sobre-doblado o de troquelado que fija el ángulo mecánicamente. Lo importante es que la corrección se mantenga constante lote tras lote – por eso controlamos la resistencia y la dirección de laminación del material entrante, ya que ambos factores influyen en cuánto retrocede la chapa. El resultado es un ángulo que no solo es correcto en la primera muestra, sino que permanece dentro del rango durante toda la serie.
Vida útil del utillaje y mantenimiento
Un molde de estampación es un componente de desgaste – pero uno que se puede planificar. Seguimos la vida útil mediante el número de carreras y establecemos intervalos de mantenimiento antes de que el desgaste afecte a la calidad de las piezas:
- Filos y punzones se reafilan o sustituyen al alcanzar el número de carreras, antes de que aparezcan rebabas.
- Guías y muelles se controlan en cuanto a juego y fuerza – unas guías desgastadas deterioran la posición de los taladros.
- Lubrificación se dosifica y supervisa; demasiada poca aumenta el desgaste y la formación de rebabas; demasiada ensucia las piezas.
- Documentación registra cuándo se ha mantenido cada utillaje – importante para la trazabilidad en el sector de la automoción.
Factores de coste en la estampación
El precio por unidad de una pieza estampada se compone básicamente de tres partes: amortización del utillaje, material y tiempo de prensa. Por ello, los mayores factores son:
- Aprovechamiento del material. Una pieza en bruto mejor dispuesta reduce directamente el coste de material por pieza.
- Dimensionado de tolerancias. Unas cotas especificadas con excesiva rigorosidad obligan a prensas más lentas y a más controles. Proponemos dónde es posible una relajación sin pérdida de función.
- Cantidad. Como el utillaje es una inversión única, el precio por unidad cae fuertemente al aumentar la cantidad. Agrupar los pedidos ayuda.
- Procesos posteriores. Cada etapa adicional – desbarbado, roscado, revestimiento – tiene un coste. Si se puede integrar en el proceso de estampación, resulta más económico.
Prensas servo y lo que cambian
Las prensas convencionales siguen un perfil de carrera fijo. Las prensas servo permiten controlar libremente la velocidad y la curva de fuerza dentro de la carrera – lentas en el corte, rápidas en el retroceso en vacío, con un tiempo de permanencia definido en el punto de conformado. Esto mejora la exactitud dimensional en materiales difíciles, reduce el retroceso elástico y el ruido, y puede aumentar la vida útil. Para materiales de alta precisión o con tendencia al retroceso, supone una verdadera ventaja; para cortes sencillos, la prensa convencional es más económica. Elegimos la tecnología según el requisito, no según su novedad.
Reglas de diseño para un utillaje económico
Una pieza estampada se encarece o abarata en la mesa de dibujo. Estos puntos tienen mayor influencia:
- Diámetro de los taladros. Como regla general, el diámetro debe ser al menos igual al espesor del material, y mejor mayor – de lo contrario, el punzón es demasiado frágil y se rompe.
- Distancia del taladro al borde. Unos puentes demasiado estrechos se desgarran durante el corte. Una distancia suficiente al borde aumenta la vida útil.
- Radios de doblado. Un radio claramente inferior al espesor del material provoca grietas en la fibra exterior. Unos radios algo mayores casi siempre resultan más económicos.
- Puentes uniformes. Unas piezas en bruto irregulares dificultan el anidamiento y aumentan el recorte.
Revisamos estos puntos en la fase de presupuesto y le indicamos dónde un pequeño cambio tiene un gran efecto – a menudo, incluso antes de dibujar el utillaje.
Errores típicos y medidas correctoras
| Error | Causa | Medida correctora |
|---|---|---|
| Rebaba en el borde de corte | Utillaje desafilado, espacio de corte demasiado grande | Reafilar los filos, corregir el espacio |
| Grieta en el radio de doblado | Radio demasiado pequeño, dirección de laminación incorrecta | Abrir el radio, girar la pieza en bruto |
| Variación del ángulo a lo largo de la serie | Resistencia del material variable | Control de recepción, SPC y, si procede, etapa de troquelado |
| Grietas de tracción en los taladros | Puente hasta el borde demasiado estrecho | Adaptar la pieza en bruto, desplazar la posición del taladro |
De la muestra a la serie
Comenzamos con una muestra – procedente de un molde sencillo o de un molde similar ya existente – y controlamos la forma, el ajuste y la tolerancia en piezas reales. Solo cuando el diseño está definido, fabricamos el molde de serie. Esto evita el error más frecuente y costoso en el proceso de estampación: un utillaje diseñado para un plano que todavía se modifica después. Los moldes de producción se supervisan mediante el conteo de carreras y se mantienen a tiempo, para que la calidad se mantenga constante desde la primera hasta la última pieza. Para programas de automoción entregamos directamente la documentación PPAP acordada, con el plan de control y los certificados de material.
Automatización y mecanizado en celda
En grandes cantidades resulta rentable conectar la prensa con la alimentación, la extracción y el control. La bobina se alimenta automáticamente, la pieza terminada se expulsa y se comprueba su integridad y posición mediante sensores. Cuando siguen roscas, remaches o una segunda prensa, estas etapas pueden ubicarse en la misma celda. Esto reduce no solo el tiempo de personal, sino también el número de manipulaciones – y cada manipulación es una oportunidad para que aparezcan rebabas, confusiones o daños. Planificamos la automatización allí donde la cantidad la justifica y le decimos con franqueza cuándo resulta más rentable la fabricación manual para su programa.
Respuesta breve: la tecnología de estampación produce piezas planas o ligeramente conformadas; para cuerpos huecos reales con profundidad se recurre al proceso de embutición.
Clasificación: todos los valores indicados en esta página se refieren a piezas embutidas según plano. No publicamos tasas de estanqueidad, ciclos de autoclave ni ángulos de retroceso elástico que no hayan sido medidos. Los precios, las cantidades mínimas y los plazos de entrega se confirman para cada plano.
Nota sobre normas: los términos de los procedimientos siguen la norma DIN 8584 (embutición); la gestión de calidad se rige por ISO 9001 (sin indicar el año de la versión).
Última revisión: 2026-11-05 · Sam Zhang, ingeniero de procesos