
Вытянутые корпуса двигателей, щитки подшипников, корпуса конденсаторов и аккумуляторов, экранирующие чашки и крышки распределительных коробок — из стали, алюминия и нержавеющей стали.
Электродетали изготавливаются крупными партиями. Вытянутая обечайка или крышка должна на каждой детали из серии в сотни тысяч раз попадать в допуск, удерживать покрытие, которое не отслаивается, и стоить столько, сколько допускает спецификация. Мы изготавливаем эти детали на прогрессивных и одиночных прессах с автоматическим нарезанием резьбы и сборкой в линии и контролируем заусенцы, округность и плоскостность прямо на прессе. Поскольку вытяжка, обработка и нанесение покрытия выполняются под одной крышей, деталь, которую вы утверждаете в протоколе образца, — это в точности та деталь, которую мы поставляем в серии.
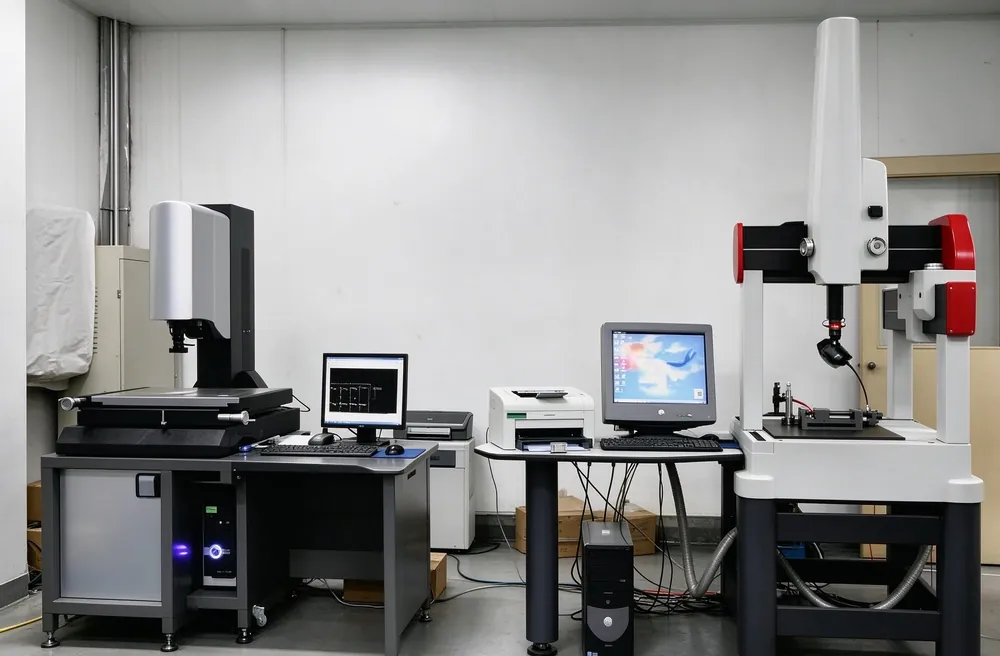
Сложная геометрия в электротехнике чаще всего — соосность: корпус двигателя, у которого отверстие и торцевая поверхность должны быть концентричными, или экранная чашка, которая должна плотно прилегать в узле. Мы выдерживаем эти признаки при вытяжке и вторичной обработке и проверяем их на КИМ и 2D-визионной системе перед упаковкой.
Как мы изготавливаем для электротехники и электроники
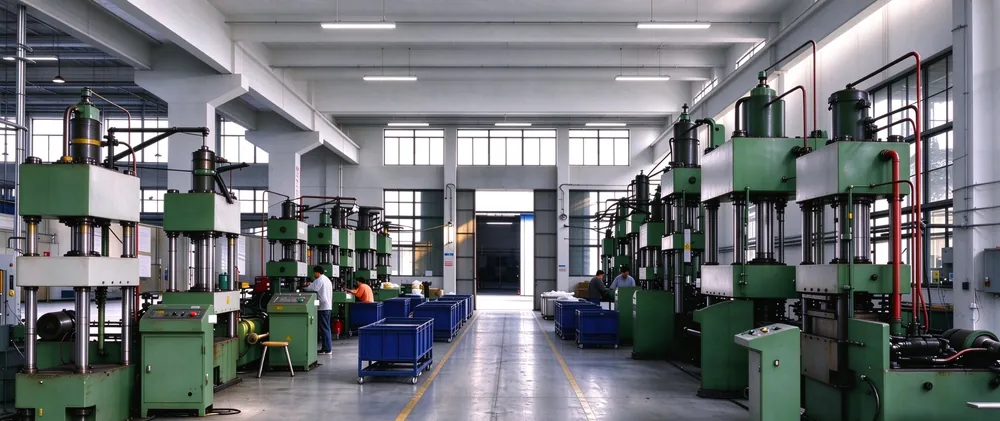
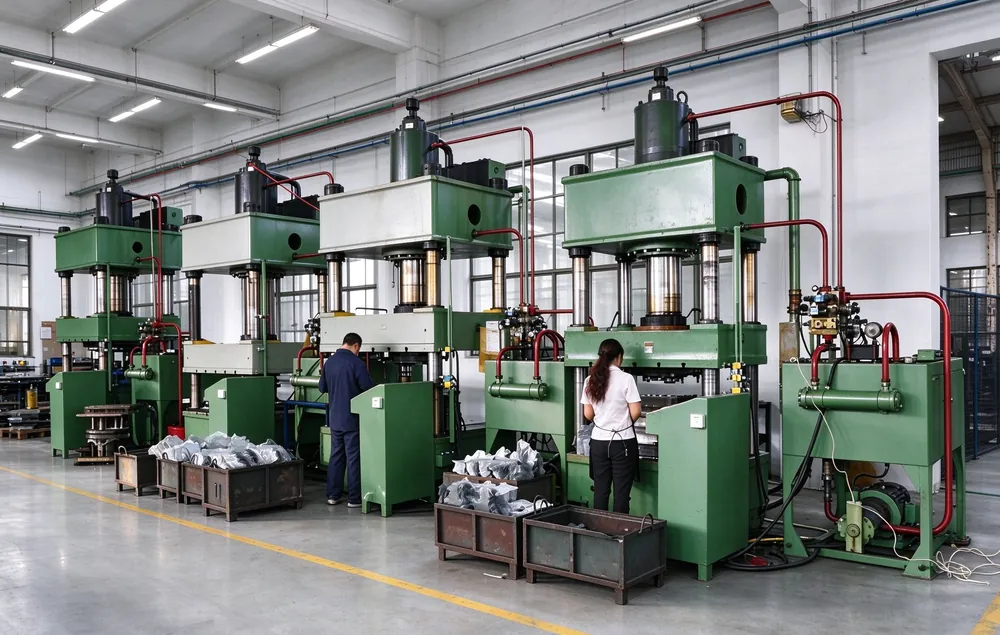
Электро- и электронные детали, которые мы изготавливаем
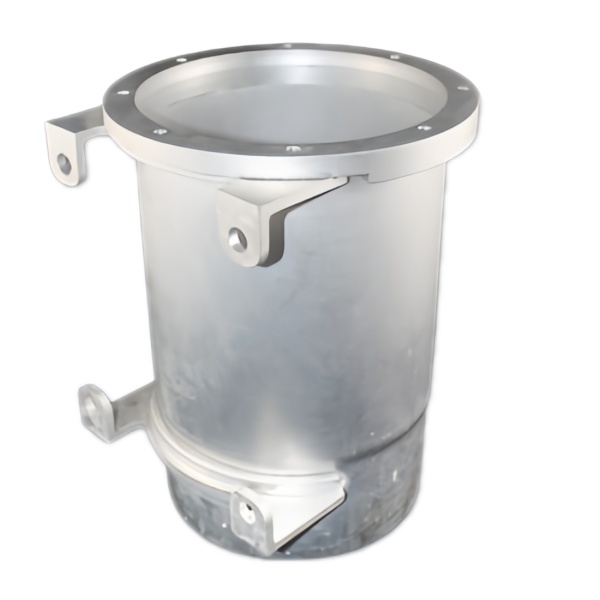 Алюминиевая глубоковытянутая цилиндрическая оболочка с монтажными ушкамиПодробнее →
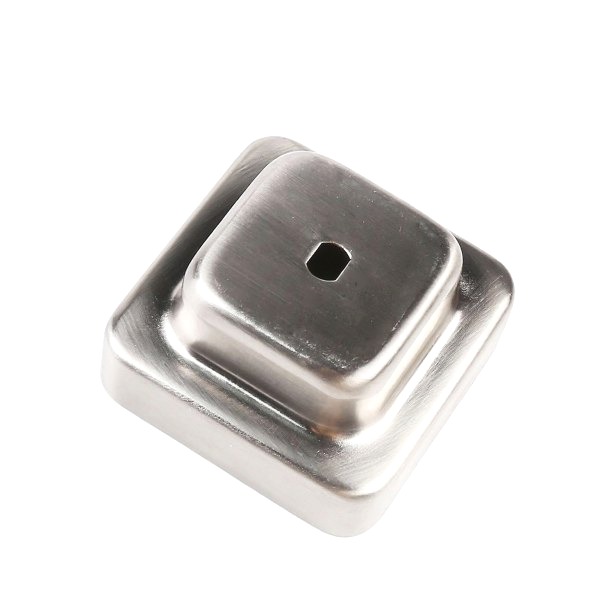 Стальной глубоковытянутый колокол двигателя с фланцем под болтыПодробнее →
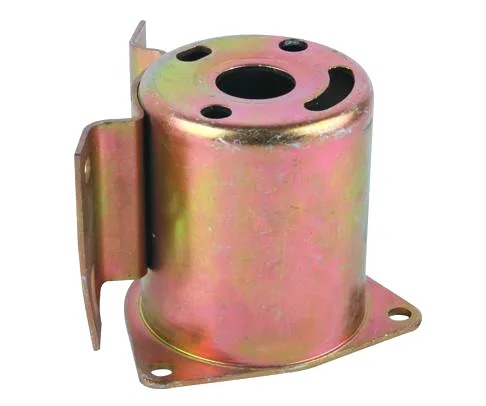 Стальной глубоковытянутый корпус статорного двигателя с фланцемПодробнее →
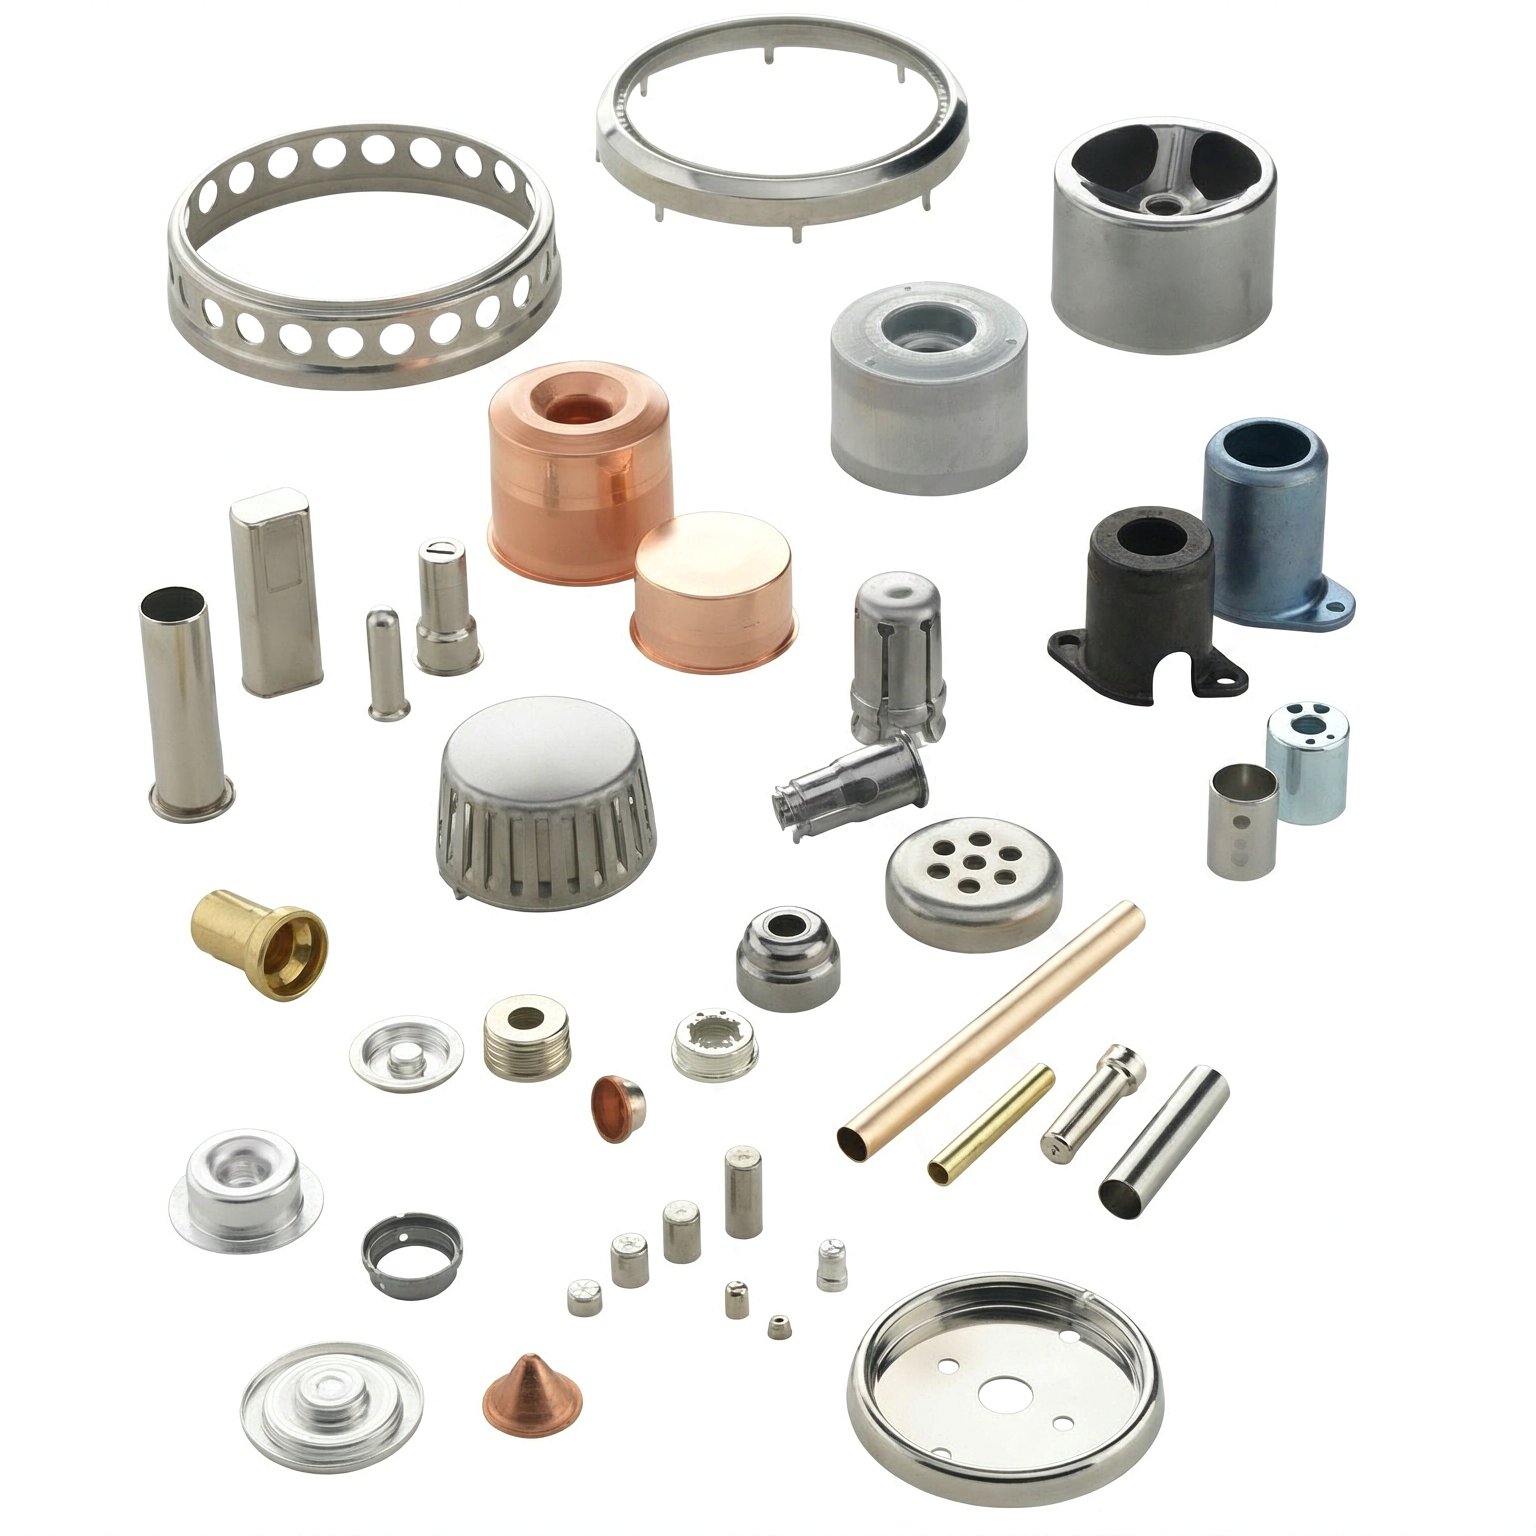 Ассортимент мелких глубоковытянутых чашек, колец и фиксаторовПодробнее →
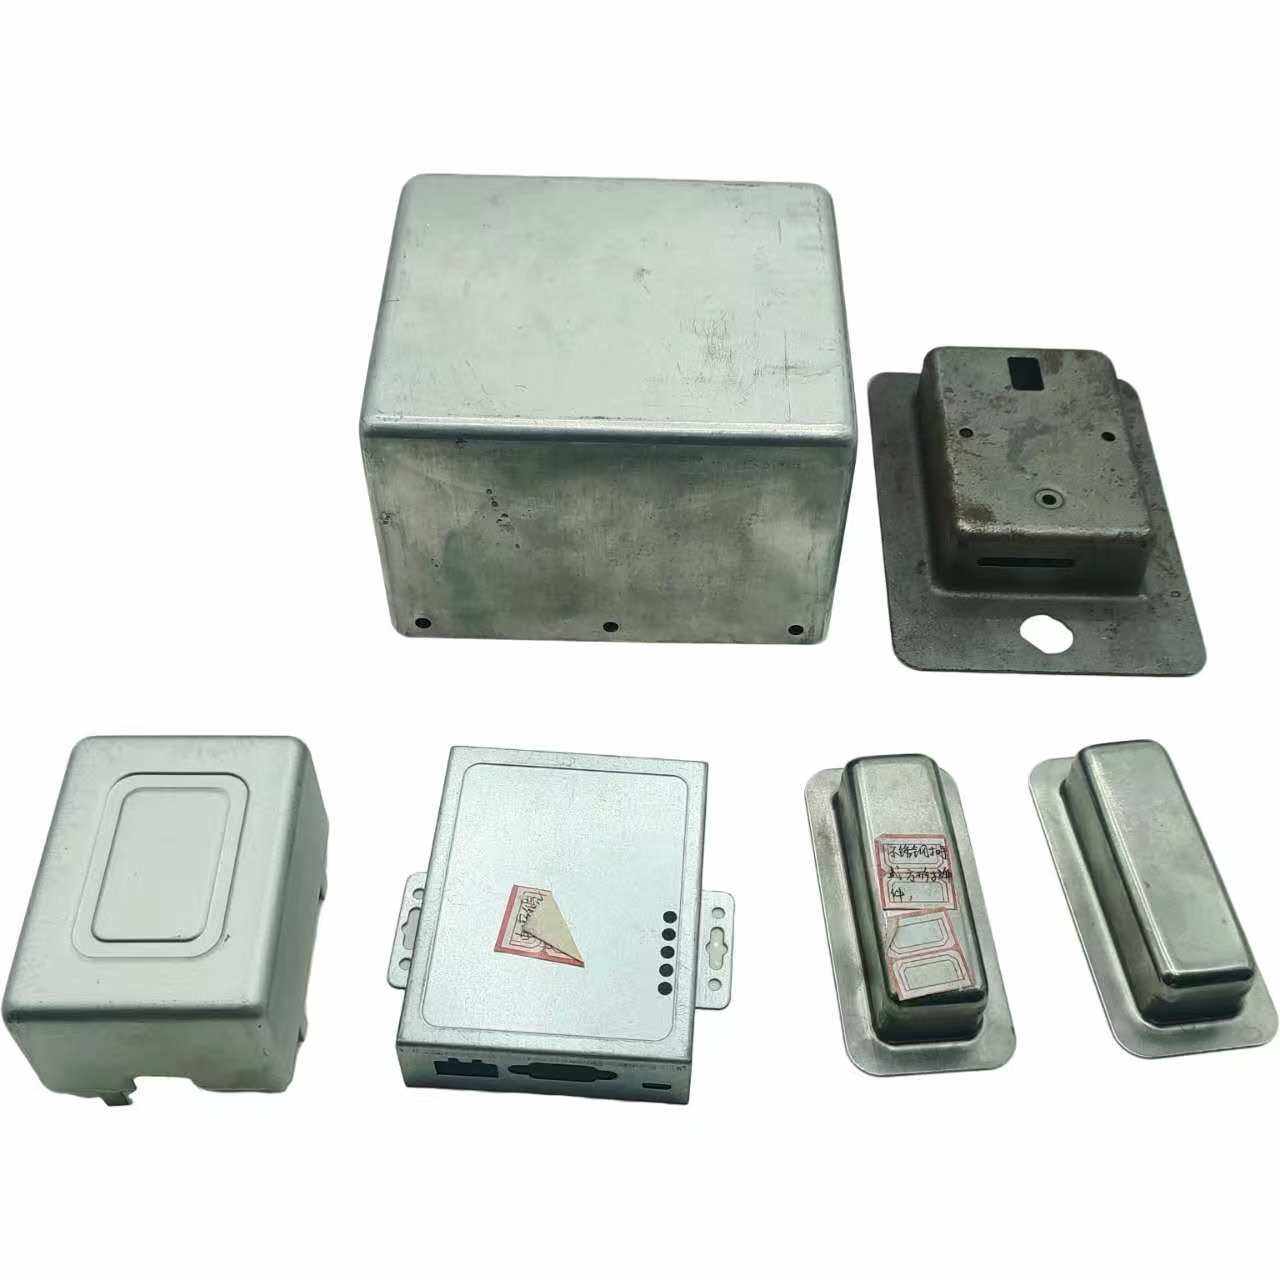 Оцинкованные стальные глубоковытянутые крышки распределительных коробокПодробнее →
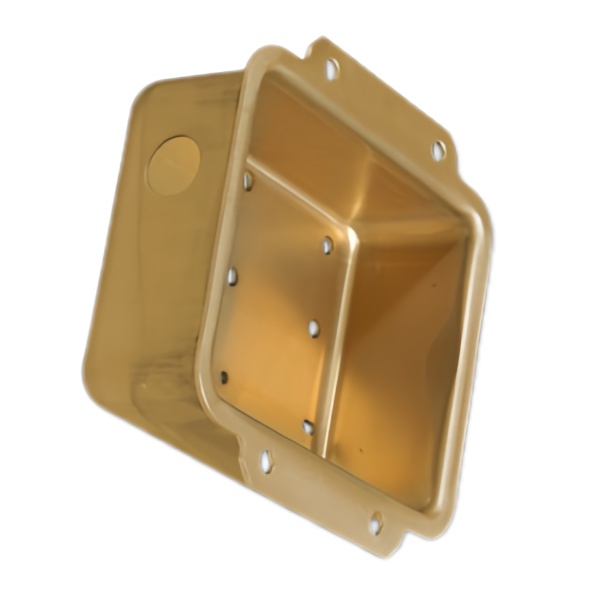 Окрашенный стальной глубоковытянутый корпус с фланцамиПодробнее →
Также для электротехники и электроники мы вытягиваем чашки конденсаторов и аккумуляторов, экранирующие чашки, ламповые патроны, соединительные чашки и корпуса радиаторов.
Материалы и поверхности
SPCC и оцинкованная сталь для покрытых корпусов и крышек; алюминий для лёгких термоактивных корпусов; SUS304 для коррозионной стойкости; медь и латунь для контактов и мелких вытянутых деталей. Детали поставляются готовыми к цинкованию, никелированию или лужению, порошковой окраске и лакокрасочному покрытию, с автоматическим нарезанием резьбы и сборкой в линии.
Как мы работаем
Подробнее о наших процессах: глубокая вытяжка, Штамповка и обеспечение качества.
Нужна вытянутая электродеталь? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
Достигают ли вытянутые корпуса степени защиты IP 67?
Вытянутые корпуса — хорошая основа для высоких степеней защиты, поскольку дно и стенка выполнены из одного куска. Достигается ли фактически IP 67, решают уплотнение, жёсткость крышки и кабельный ввод; мы рассчитываем уплотнительные кромки и посадочные поверхности, изготавливая их в оснастке, и подтверждаем степень защиты применительно к проекту.
Могут ли быть выполнены требования по ЭМС?
Непрерывно металлический корпус экранирует электромагнитные поля; решающее значение имеют токопроводящие переходы на крышке, фланце и вводах. Мы согласуем толщину стенки, контактные поверхности и покрытие так, чтобы требуемая степень экранирования оставалась достижимой и не снималась окрашенными уплотнительными поверхностями.
Какая толщина стенки обычно применяется для электронных корпусов?
Для блоков управления и распределительных корпусов мы чаще всего изготавливаем 0,8 до 2,0 mm, для лёгких крышек — и меньше. Выбор определяется жёсткостью, массой и нагрузками в отверстиях и точках крепления; при необходимости гофры повышают жёсткость поверхности, не увеличивая толщину.
Можно ли выполнять резьбы, отверстия и запрессованные элементы?
Да. После вытяжки мы штампуем, чеканим и формуем отверстия, резьбы и посадочные места в последующих операциях; запрессованные гайки и шпильки также устанавливаем. Эти операции выполняются в том же штамповом комплексе, поэтому положение и размер отверстий остаются воспроизводимыми за счёт оснастки.
Подходят ли вытянутые корпуса для наружного применения?
Для наружного монтажа мы рекомендуем нержавеющую сталь 1.4404 или покрытый алюминий; каплеобразующие кромки и перекрытые уплотнительные поверхности не допускают конденсат к уплотнению. Дополнительно мы учитываем дренаж и вентиляцию, чтобы образующийся конденсат не скапливался внутри корпуса.
Другие применения
Экранирование из одного куска — без зазора, без тока утечки
Экранирующая чашка должна перехватывать электромагнитные помехи, а для этого нужна непрерывно токопроводящая стенка. Вытянутая чашка из стали или алюминия даёт именно это: втулка из одного куска, где сварной шов не прерывает экранирование. Мы выдерживаем толщину стенки и плоскостность опорной поверхности, чтобы чашка плотно прилегала в узле и обеспечивала контакт по всей площади. Это отличает вытянутую деталь от штампованной и гнутой коробки, у которой каждое ребро потенциально является зазором.
Корпуса аккумуляторов: избежать короткого замыкания, сохранить изоляцию
Корпуса аккумуляторов находятся под напряжением и должны быть плотными и стабильными по форме. Мы вытягиваем их из нержавеющей стали 301 или 304, чтобы стенка оставалась коррозионностойкой и не оголяла контактную поверхность. Толщина стенки 0,15–3,0 mm адаптируется под размер ячеек, а допуск ±0,05 mm обеспечивает посадку крышки и изоляции без заклинивания и без люфта. Поскольку вытяжка, обработка и нанесение покрытия выполняются под одной крышей, согласованный образец — это в точности деталь серии.
Резьбы и контактные поверхности в линии
Многие электродетали требуют резьб или контактных поверхностей, которые не должны появляться только в последующей обработке. Мы нарезаем резьбу и устанавливаем втулки непосредственно в прессовой линии, так что деталь сходит с конвейера готовой к монтажу. Для токопроводящих контактов мы предлагаем никелевое покрытие, которое равномерно осаждается на вытянутой поверхности. Так отпадает дополнительная операция облагораживания, и размерная цепочка остаётся короткой.
Соосность, которая сохраняется в узле
Для корпусов двигателей и щитков подшипников всё сводится к радиальному биению: отверстие и торец должны быть соосны, иначе ротор будет бить. Мы обеспечиваем этот признак уже при вытяжке и проверяем его на КИМ и 2D-визионной системе перед упаковкой. Так каждая партия на протяжении сотен тысяч деталей сохраняет то же положение, которое вы согласовали в образце.
Пружинение и размерная стабильность при штамповке
Штампованные и гнутые листовые детали пружинят после снятия усилия оснастки, и именно этот эффект определяет, подойдёт ли деталь в узел. Мы закладываем пружинение в геометрию оснастки и проверяем результат на КИМ, так что согласованный размер соблюдается и без доработки. Для электродеталей с точными посадочными местами это экономит доработку на прессе и удерживает себестоимость низкой, поскольку деталь сходит с линии готовой к монтажу.
Краткий ответ: Электрические корпуса из вытянутого металла сочетают замкнутую оболочку с последующими отверстиями и креплениями.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог