
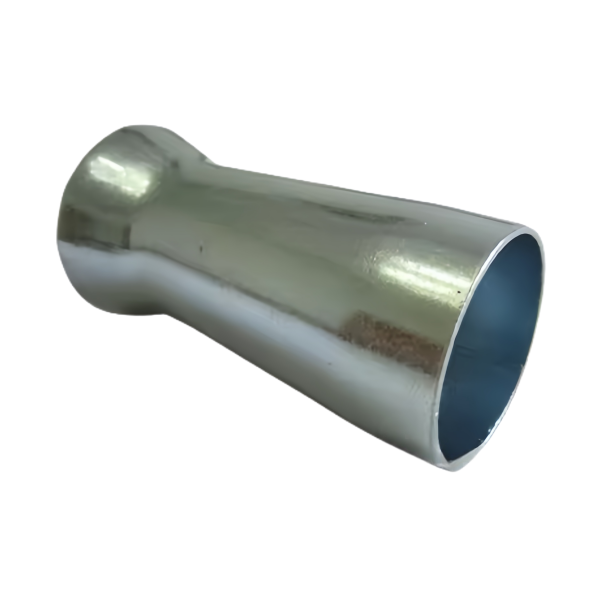
Eine Konushülse führt zwei Bauteile ineinander, und der Konus entscheidet, ob das gelingt oder klemmt. Er ist kein Zierrat, sondern die Fläche, über die sich die Teile zentrieren. Diese Seite handelt von dieser Fläche und davon, wie sie tiefgezogen statt gedreht wird.
Der Konus führt, die Wand hält
Beim Fügen trifft die Hülse zuerst mit dem Konus auf das Gegenstück und richtet es aus, bevor die zylindrische Partie greift. Je gleichmäßiger der Konus, desto weniger Kraft braucht die Montage und desto weniger verkantet das Teil. Deshalb wird der Konuswinkel am Erstmuster gemessen und nicht nur der Außendurchmesser.
Verzinkung als Korrosionsschutz
Stahl ohne Schutz rostet, sobald Feuchte und Luft zusammenkommen. Eine Verzinkung legt eine Opferschicht auf die Oberfläche, die zuerst korrodiert und den Stahl darunter schützt. Für Innenanwendungen und für Bauteile, die nicht ständig gespült werden, ist das ausreichend; für aggressive Medien bleibt Edelstahl die bessere Wahl.
Tiefziehen statt Drehen
Eine Hülse lässt sich drehen oder tiefziehen. Tiefziehen ist bei mittleren und großen Stückzahlen wirtschaftlicher, weil das Material aus dem Blech fließt statt zerspant zu werden, und weil der Konus in einem Zug entsteht. Der Aufwand liegt im Werkzeug, nicht im Stück; deshalb lohnt sich das Verfahren ab einer Größenordnung, die den Werkzeugbau trägt.
Maßtoleranz am Konus
Der Konus ist die funktionale Fläche, also wird er enger toleriert als der Rest der Hülse. Wir prüfen Winkel und Rundheit am Erstmuster und liefern Maßdaten für die Serie, damit die zweite Lieferung dieselbe Fügecharakteristik hat.
Technische Daten
| Artikel | Stahl-Konushülse, verzinkt, tiefgezogen |
|---|---|
| Marke | AUNOV |
| Werkstoffe | Kohlenstoffstahl (SPCC / DC01), verzinkt; Edelstahl als Alternative. |
| Fertigung | Tiefziehen im Haus, Konus in einem Zug geformt, Verzinkung nach Zeichnung. |
| Toleranz | ±0,1 mm nach dem Ziehen; Konuswinkel enger toleriert. |
| Prüfung | Konuswinkel, Rundheit, Zinkschicht. |
| Lieferbedingungen | FOB Standard; DDP für EU und USA auf Anfrage. |
Welche Toleranz der Konus braucht
Der Konus ist die funktionale Fläche, deshalb wird er enger geführt als der zylindrische Rest der Hülse. Aunov fertigt tiefgezogene Teile im Regelfall mit ±0,05 mm; wo der Konus auf einem Dorn gezogen oder ironiert wird, erreichen wir ±0,02 mm. Diese engere Toleranz ist der Grund, warum die Montage mit gleichmäßiger Kraft sitzt und nicht verkantet. Auf der Zeichnung sollte deshalb der Konuswinkel, nicht nur der Außendurchmesser, mit Toleranz versehen sein – ein ungenauer Winkel stört die Fügung mehr als ein Zehntel Millimeter am Durchmesser. Wir messen Winkel und Rundheit am Erstmuster und liefern die Maßdaten für die Serie mit, damit die zweite Lieferung dieselbe Fügecharakteristik hat.
Werkstoff und Verzinkung richtig kombinieren
Die Konushülse wird meist aus Kohlenstoffstahl SPCC oder DC01 tiefgezogen und danach verzinkt, weil das bei Innenanwendungen und trockener Umgebung ausreicht und günstig bleibt. Für Feuchte, Spülanlagen oder aggressive Medien fertigen wir die Hülse aus Edelstahl 304 oder 316, passiviert statt verzinkt. Die Verzinkung legt eine Opferschicht auf, die zuerst korrodiert und den Stahl schützt; sie ist aber keine Freigabe für dauerndes Spülen. Wir stimmen Werkstoff und Oberfläche auf den Einbauort ab und halten die Werkstoffzeugnisse für die Serie bereit.
Werkzeugbau und Lieferung ab 1.000 Stück
Die Hülsen werden ab einer Mindestmenge von 1.000 Stück gefertigt; das Angebot erhalten Sie innerhalb von 24 Stunden, sobald Zeichnung und Stückzahl vorliegen. Da wir die Werkzeuge im eigenen Haus bauen, lassen sich Konuswinkel, Durchmesser und Zinkauflage an das Bauteil anpassen, ohne externen Lieferanten. Unsere Fertigung ist nach ISO 9001 zertifiziert, und wir exportieren seit 2012 in über 30 Länder – die Dokumentation für Erstmuster und Lieferlose steht damit von Beginn an.
Wo die Konushülse sitzt
Konushülsen führen zwei Bauteile ineinander: ein Bolzen, eine Buchse oder ein Gehäuseteil greift über den Konus in die Hülse und wird dabei zentriert, bevor die zylindrische Partie die Führung übernimmt. Typische Einbauten sind Führungen in Gestellen, Aufnahmen für Wellen und Verbindungen in Baugruppen, die sich wieder lösen lassen müssen. Weil der Konus die Ausrichtung übernimmt, wird er enger toleriert als der Schaft – ein ungleicher Konuswinkel lässt die Montage klemmen oder verkanten. Wir prüfen den Winkel am Erstmuster, damit die Serie dieselbe Fügecharakteristik behält.
Lagerung und Transport der Hülse
Verzinkte Hülsen lagern trocken und getrennt, damit die Zinkschicht nicht durch Reibung oder Feuchte leidet. In der Serie verpacken wir sie so, dass sich die Konusflächen nicht berühren – ein Kratzer am Konus ist später beim Fügen spürbar. Jede Charge trägt Losnummer und Werkstoff, sodass sich ein Teil bis zum Erstmuster zurückverfolgen lässt.
Häufig gestellte Fragen
Warum ist der Konus die entscheidende Fläche?
Weil er das Gegenstück ausrichtet, bevor die zylindrische Partie greift. Ist der Winkel ungleichmäßig, verkantet die Montage oder braucht zu viel Kraft.
Warum tiefziehen und nicht drehen?
Weil Tiefziehen bei mittleren und großen Stückzahlen wirtschaftlicher ist und den Konus in einem Zug erzeugt. Bei kleinen Stückzahlen kann Drehen günstiger sein.
Reicht Verzinkung als Korrosionsschutz?
Für Innenanwendungen und trockene Umgebungen meist ja. Für aggressive Medien oder häufiges Spülen ist Edelstahl die sicherere Wahl.
Warum wird der Konus enger toleriert als der Rest?
Weil er die Funktion bestimmt. Ein ungenauer Außendurchmesser fällt weniger auf als ein ungenauer Konus, der die Fügung stört.
Verwandte Produkte
- Tiefgezogene Teile – Verfahren und Werkstoffe
- Gewölbter Stopfen mit großem Flansch
- Werkstoffe und Beschaffung
Angebot für dieses Teil anfordern
Senden Sie eine Zeichnung oder Skizze — Sie erhalten Werkstoffberatung, Werkzeugkosten und Stückpreis innerhalb von 24 Stunden (werktags).