
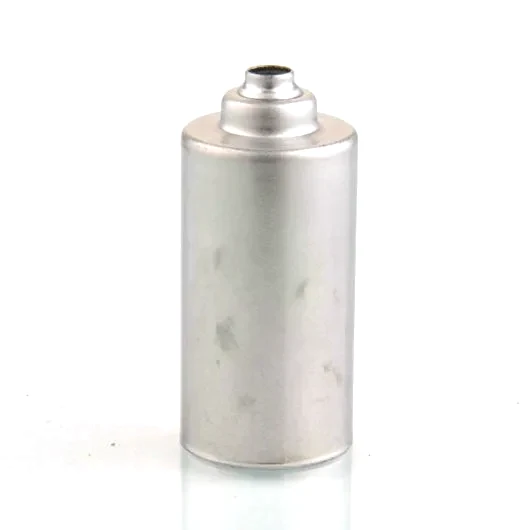
Una cápsula con punta abovedada no tiene ningún borde afilado en contacto con el medio. Parece un detalle, pero determina cómo se distribuye la presión, cómo se asienta el flujo y con qué facilidad se limpia la cápsula. Esta página trata de la punta y de por qué es abovedada y no plana.
La curvatura distribuye la presión
Una punta plana concentra la carga en su borde; una abovedada la distribuye por toda la superficie. En sensores instalados en líneas de presión y en medios en flujo, esta es la diferencia entre una cápsula que resiste y una que se desgarra por el borde. La curvatura se conforma durante la embutición, no se suelda posteriormente, para que no aparezca ninguna costura en la zona sometida a tensión.
Sin costura en contacto con el medio
Como la punta se forma en la misma pasada que el cuerpo, no hay soldadura en la superficie de contacto. Esto es decisivo para aplicaciones higiénicas: no hay ninguna rendija donde se estanque el medio ni ninguna costura que pueda pasarse por alto durante la limpieza. La cápsula es una sola pieza en el punto de medición.
Flujo y espacio muerto
En una conducción, la cápsula debe alterar el flujo lo menos posible y no formar espacios muertos donde se estanque el medio. Una punta abovedada ofrece menor resistencia al flujo que una plana y puede enjuagarse más por completo. En secciones pequeñas, esta diferencia es mayor que en las grandes.
Embutición en lugar de soldadura
La cápsula se embute en una sola pasada, de modo que la punta y el cuerpo forman una única pieza. Esto es más laborioso que soldar dos piezas, pero evita la costura en la zona sometida a tensión. El esfuerzo está en el diseño del utillaje, no en el número de unidades; por eso el procedimiento sigue siendo rentable incluso en series medianas.
Control antes de la entrega
En la primera muestra controlamos el espesor de pared en la punta, la redondez y la superficie en el punto de contacto. Para las series entregamos datos dimensionales y certificados de material, con acta de estanqueidad si se solicita.
Datos técnicos
| Artículo | Cápsula de sensor de acero inoxidable con punta abovedada |
|---|---|
| Marca | AUNOV |
| Materiales | Acero inoxidable 304 / 316; otros según plano. |
| Forma | Punta abovedada, embutida en la misma pasada que el cuerpo, sin costura. |
| Fabricación | Embutición en las instalaciones de la empresa; superficie del punto de contacto sometida a operaciones posteriores. |
| Tolerancia | ±0,1 mm tras la embutición; ±0,03 mm tras el mecanizado. |
| Control | Espesor de pared en la punta, redondez, superficie y estanqueidad si se solicita. |
| Condiciones de entrega | FOB estándar; DDP para la UE y EE. UU. previa solicitud. |
Espesor de pared, profundidad de embutición y lo que especifica el plano
La punta abovedada es la zona sometida a tensión de la cápsula; por eso se mide su pared en la primera muestra, y no solo el vástago. Durante la embutición, el material fluye hacia la punta y allí la pared es más delgada — justo donde actúa la presión. Aunov embute estas cápsulas hasta una profundidad de 150 mm con espesores de pared de 0,15 a 3,0 mm; la punta se forma en la misma pasada que el cuerpo, de modo que no hay costura en la superficie de contacto. Por ello, el plano debe indicar el espesor de pared en la punta, la redondez y la deformación admisible, para que el utillaje se dimensione según estos valores. Un espesor definido de la pared de la punta evita que la cápsula se desgarre por el borde bajo presión.
Pasivación y superficie del punto de contacto
En el punto donde la cápsula entra en contacto con el medio no debe faltar la capa de óxido protectora. Tras la embutición y las operaciones posteriores, pasivamos el punto de contacto si se solicita, para que los aceros 304 y 316 sigan siendo resistentes a la corrosión también en la curvatura. Para aplicaciones higiénicas, la superficie se decapa además para eliminar residuos de embutición, de modo que no queden rendijas ni rugosidades que sirvan de caldo de cultivo. Controlamos la superficie del punto de contacto junto con el espesor de pared y la redondez; adjuntamos los certificados de material y, para las series, acta de estanqueidad si se solicita.
Orientación en el medio
La punta abovedada apunta, por lo general, en la dirección del flujo o contra la presión, porque allí distribuye la carga y mantiene pequeño el espacio muerto. En una conducción, la cápsula debe estar colocada de modo que no altere el flujo de forma brusca; en medios estancos basta la forma monolítica y sin rendijas para la limpieza. Definimos la geometría de la punta y la longitud de montaje en el plano, para que la cápsula quede en la orientación prevista en su alojamiento. La redondez de la punta se mide en la primera muestra, no solo el diámetro exterior.
Tamaño de lote y utillaje propio
Estas cápsulas se fabrican a partir de una cantidad mínima de 1.000 unidades; recibirá el presupuesto en un plazo de 24 horas. Como construimos los moldes nosotros mismos, el radio de la punta, el espesor de pared y la cota de montaje pueden ajustarse al plano sin recurrir a un fabricante externo de utillaje. La tolerancia en la pieza en bruto embutida es de ±0,05 mm; en la cota sometida a operaciones posteriores, calibrada o estirada (ironing), de ±0,02 mm — lo suficientemente estrecha para que la cápsula se asiente en su alojamiento sin atascarse ni moverse.
Preguntas frecuentes
¿Por qué la punta es abovedada y no plana?
Porque una punta plana concentra la carga en el borde y se desgarra allí. La curvatura distribuye la presión por la superficie y ofrece menor resistencia al flujo.
¿Por qué la cápsula se embute en lugar de soldarse?
Porque la embutición produce la punta y el cuerpo como una sola pieza y evita la costura en la zona sometida a tensión. Es más laborioso en el diseño del utillaje, pero más duradero en servicio.
¿Por qué es importante la ausencia de costuras para la higiene?
Porque una costura es una rendija donde se estanca el medio y a la que no llega la limpieza. Sin costura, no existe ese lugar en la superficie de contacto.
¿Cuándo se nota especialmente la forma abovedada?
En secciones de conducción pequeñas y en medios en flujo. Allí, la diferencia en espacio muerto y resistencia al flujo es mayor que en conducciones grandes.