
Бесшовные корпуса глубокой вытяжки, отражательные конусы, чашки радиаторов и корпуса драйверов для светодиодных светильников — из алюминия и стали, по чертежу заказчика.
К металлическим деталям светодиодного светильника предъявляются высокие требования: они должны отводить тепло от платы, задавать оптическую форму и хорошо выглядеть в готовом изделии. Глубокая вытяжка обеспечивает все три свойства из одного куска металла — без сварного шва, который может порваться, без зазора, через который выходит свет, и с непрерывной поверхностью, которая равномерно анодируется или покрывается порошковой краской. Мы вытягиваем отражательные конусы, чашки встраиваемых светильников, корпуса светильников и чашки радиаторов на механических и гидравлических прессах, выдерживаем толщину стенки и округность за счёт многоступенчатых переходов и поставляем детали, готовые к анодированию или нанесению покрытия.
Алюминий — более сложный металл: он быстро нагартовывается, рвётся на плече и пружинит при обратном ходе. Воспроизводимо вытягивать AL1050–AL6061, партию за партией, — именно это отличает поставщика деталей для светотехники от обычного штамповщика — и именно этот опыт мы применяем каждый день.
Как мы изготавливаем детали для светотехники
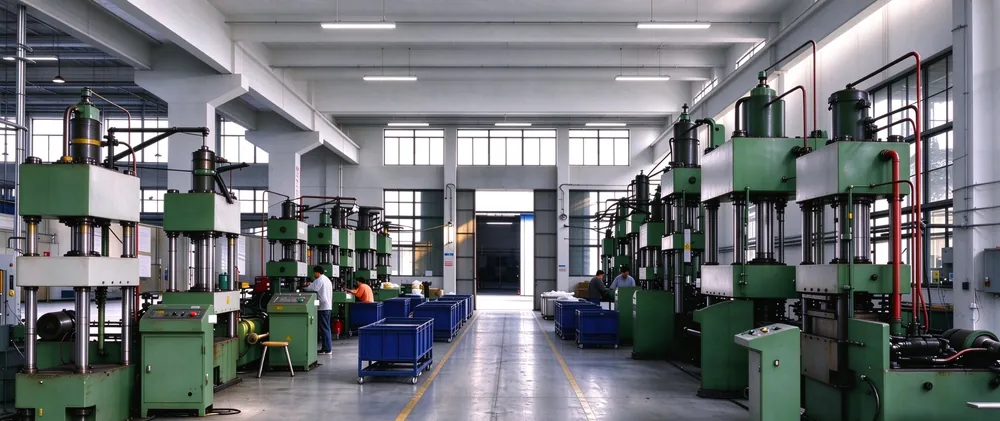
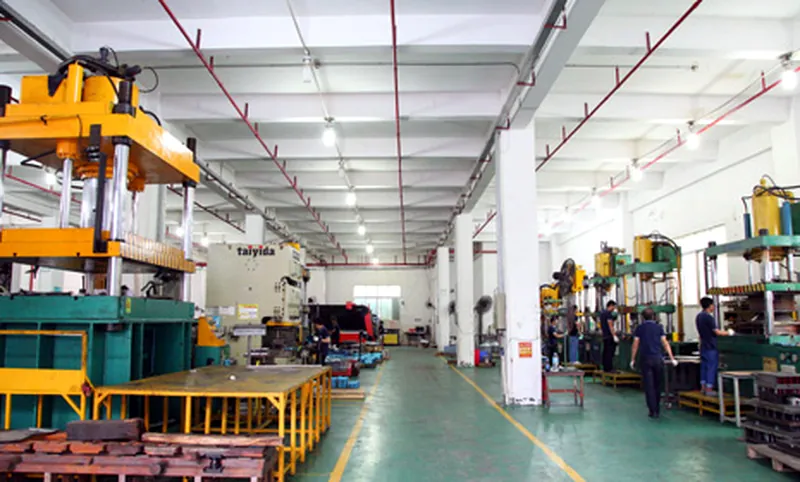
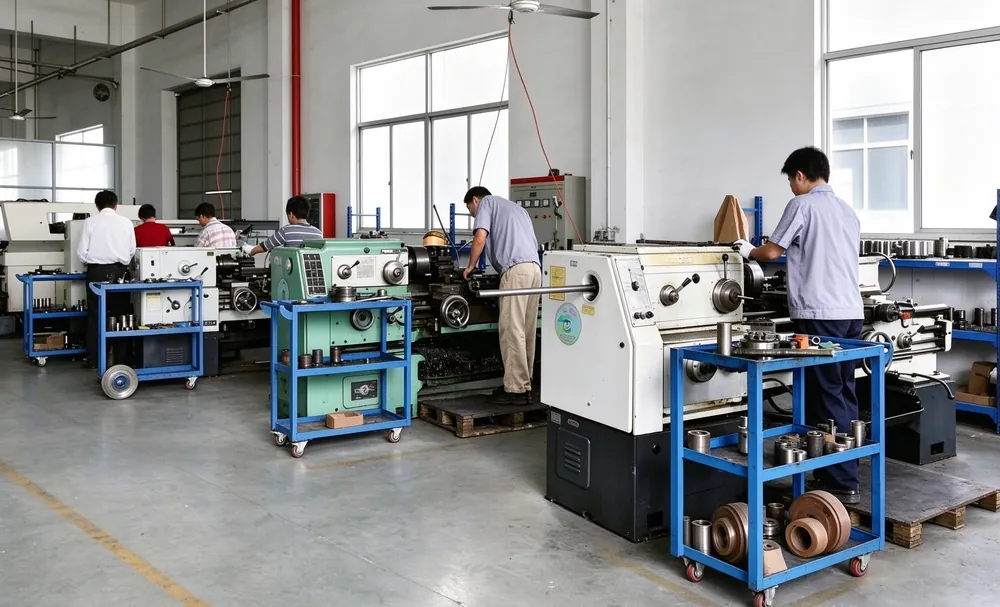
Детали освещения, которые мы изготавливаем
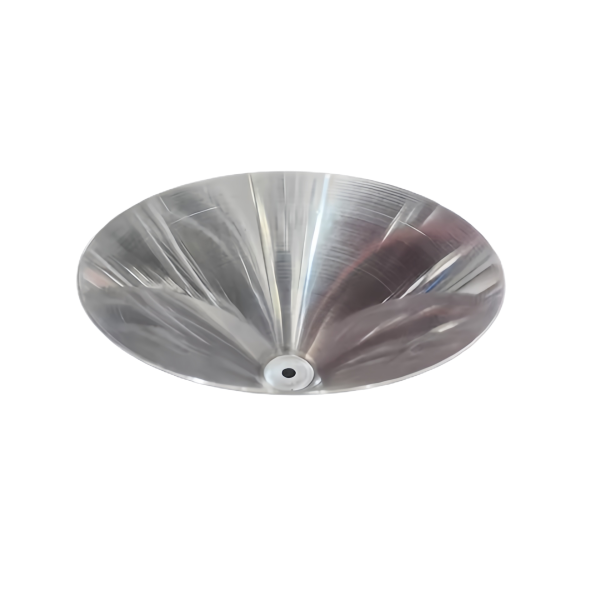 Алюминиевый параболический отражатель, формованный вращениемПодробнее →
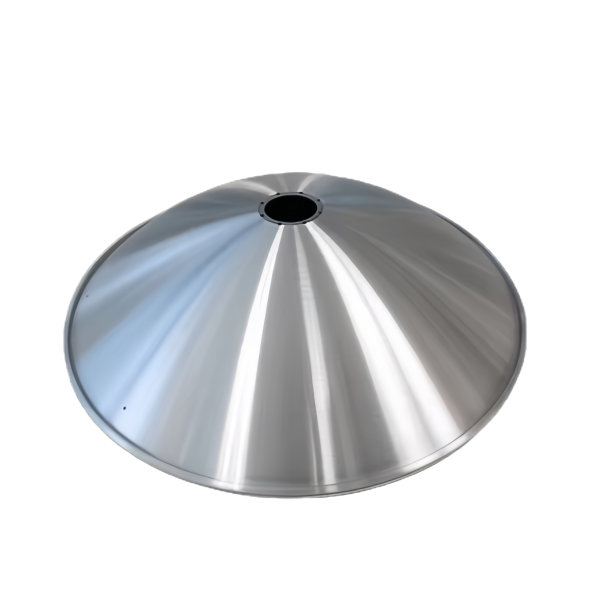 Алюминиевый глубоковытянутый конический абажур с отверстием сверхуПодробнее →
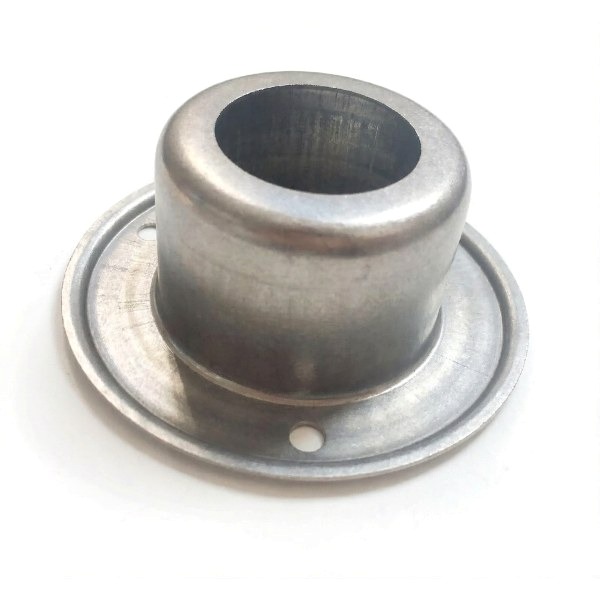 Алюминиевый глубоковытянутый отражательный конус-абажурПодробнее →
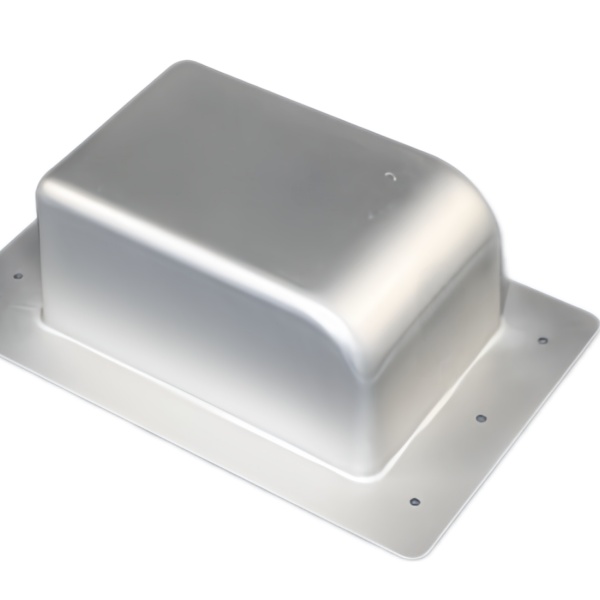 Алюминиевая глубоковытянутая куполообразная крышка с фланцевым основаниемПодробнее →
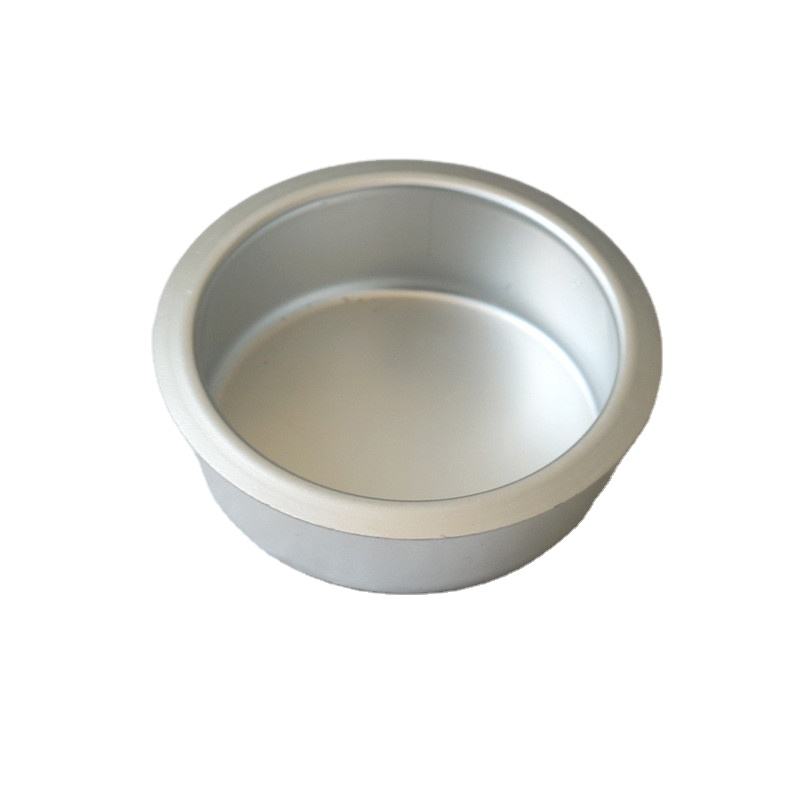 Алюминиевый глубоковытянутый круглый стаканчик с загнутым краемПодробнее →
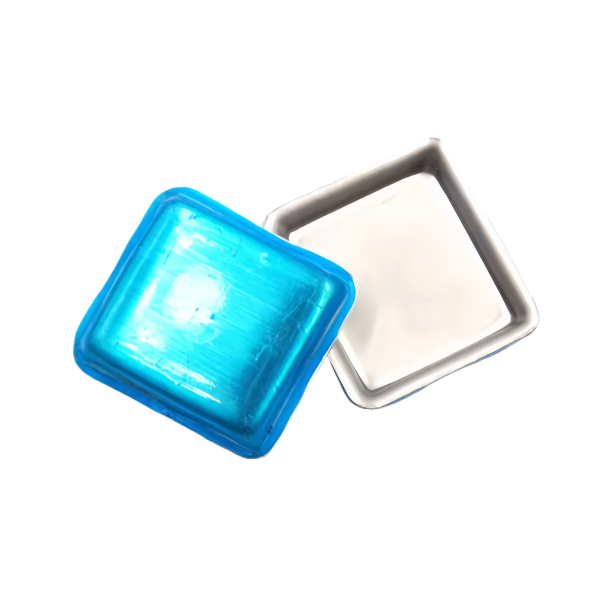 Алюминиевые глубоковытянутые квадратные чашки, анодированныеПодробнее →
Также для освещения мы вытягиваем корпуса драйверов и блоков питания, торцевые колпачки ламп, диффузорные кольца и крышки датчиков. Каждая деталь изготавливается по вашему чертежу на том же заводе, где режется оснастка.
Материалы и поверхности
Алюминий AL1050 / 1060 / 3003 / 5052 / 6061; нержавеющая сталь SUS304 для уличных и приморских светильников; SPCC и оцинкованная сталь там, где важна стоимость. Поверхности поставляются готовыми к анодированию, порошковой окраске, мокрой окраске или цинкованию/никелированию, с допуском на покрытие, заложенным в оснастку.
Как мы работаем
Подробнее о наших процессах: глубокая вытяжка, изготовление оснастки и обеспечение качества.
Нужна вытянутая деталь для освещения? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
Какая толщина листа подходит для отражателей и корпусов светильников?
Отражатели и бленды мы обычно изготавливаем из ленты 0,3 до 1,0 mm, несущие корпуса и монтажные рамы — из 0,8 до 2,0 mm. Более тонкая лента чище воспроизводит малые радиусы, но теряет собственную жёсткость; поэтому мы согласуем толщину с монтажным пространством, точками крепления и допусками последующей сборки.
Можно ли целенаправленно задать поверхности для отражателей?
Да. Для отражателей мы поставляем высокоглянцевые светлокатаные ленты, направления шлифовки или заданное матирование; требуемая поверхность определяется уже при выборе ленты и защищается в оснастке так, чтобы не повреждаться в зоне формования. Коэффициент отражения в конечном счёте зависит от ленты, состояния поверхности и покрытия, которые мы согласуем совместно.
Как учитывается отвод тепла у мощных светильников?
Вытянутые алюминиевые корпуса отводят тепло через стенку; мы рассчитываем толщину стенки, геометрию рёбер и посадочные плоскости так, чтобы тепло отводилось к монтажной поверхности и радиатору. Решающее значение имеет большая площадь плотного контакта между светодиодным модулем и корпусом, которую мы воспроизводимо обеспечиваем за счёт оснастки.
Подходят ли детали для наружного применения?
Для уличных светильников мы сочетаем коррозионностойкие материалы (нержавеющая сталь 1.4301 или 1.4404, либо покрытый алюминий) с уплотнительными кромками, рассчитанными на прокладки и заливку. Достигаемая степень защиты по IEC 60529 зависит от уплотнения, резьбовых соединений и кабельного ввода и определяется и проверяется совместно в рамках проекта.
Можно ли перевести существующие литые под давлением или пластмассовые литые детали на глубокую вытяжку?
Часто да, если деталь можно описать как осесимметричную или коробчатую оболочку. Переход особенно оправдан при средних партиях, поскольку снижаются стоимость оснастки и масса детали; по вашему чертежу мы проверяем, достижимы ли геометрия, допуски и требования к поверхности методом глубокой вытяжки.
Другие применения
Коническая поверхность отражателя несёт свет
Отражательный конус — оптически активная поверхность светильника, и его качество зависит от поверхности, а не только от материала. При глубокой вытяжке конус образуется за один переход из листа, без сварного шва и без перехода, преломляющего свет. Мы выдерживаем геометрию конуса и радиальное биение в процессе вытяжки и приводим поверхность в состояние, пригодное для равномерного анодирования или полировки. Непрерывная, бесшовная коническая поверхность направляет свет в расчётную диаграмму направленности — в отличие от точеного или склеенного отражателя, у которого каждый стык виден как помеха в световом пучке.
От кристалла к чашке радиатора
Светодиоды отдают значительную часть энергии в виде тепла, и это тепло должно уходить из корпуса. Алюминий проводит тепло лучше стали, поэтому чашки радиаторов и корпуса светильников мы предпочтительно вытягиваем из AL1060 до AL6061. Чашка формуется так, чтобы служить коротким путём отвода тепла между платой и окружающей средой. Поскольку мы выдерживаем толщину стенки на уровне 0,15–3,0 mm за счёт нескольких переходов, тепловой путь можно адаптировать под рассеиваемую мощность, не допуская разрыва стенки на плече — критическом участке для алюминия, который быстро нагартовывается и расширяется снова при обратном ходе.
Когда алюминий, когда сталь
Для пути отвода тепла и видимой части алюминий — первый выбор, для несущих креплений и ценочувствительных серий — сталь. Оба материала мы вытягиваем по чертежу; коэффициент вытяжки задаёт, насколько глубокой получается чашка за один переход. Для алюминия 5052 мы достигаем значений 1,80–1,95, для стали — существенно выше. Для внешнего вида решающее значение имеет допуск видимой поверхности: мы работаем на ±0,05 mm, чтобы покрытие или анодирование ложилось равномерно и светильник в серии выглядел так же, как согласованный образец. Так внешний вид остаётся неизменным на сотнях тысяч деталей.
Анодирование непрерывной поверхности
Равномерный анодированный слой начинается с вытяжки. Сварной шов или заусенец втягивает слой неравномерно и выделяется тёмной полосой в световом пучке. Поскольку вытянутая деталь получается из одного куска, а заусенцы и шероховатость мы контролируем прямо на прессе, последующее анодирование ложится равномерно по всей поверхности — на это вы можете проверить в протоколе образца по шероховатости и показателю плоскостности.
Краткий ответ: Вытянутые детали освещения используют бесшовную оболочку в качестве основы отражателя или корпуса.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог