
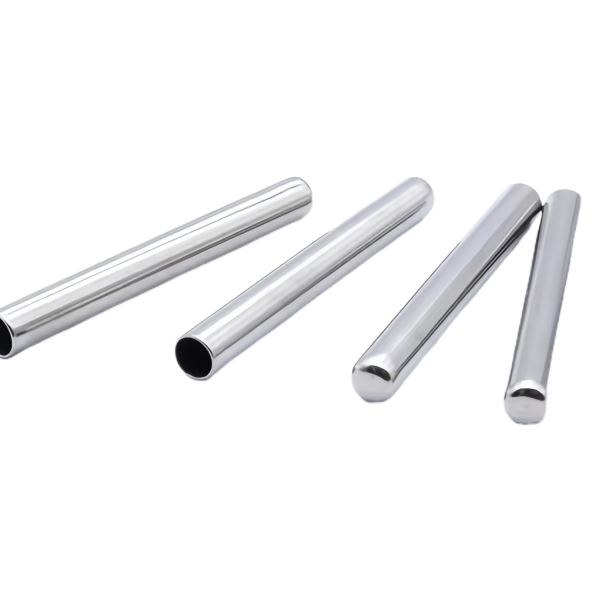
Ein Rohr mit geschlossenem Ende sieht einfach aus: ein Stück Edelstahl, an einem Ende zu. Tatsächlich ist es die Bauform, bei der die meisten Fehler entstehen, weil das geschlossene Ende beim Tiefziehen dünner wird als der Schaft. Diese Seite handelt von der Wand am Ende und davon, warum sie über die Lebensdauer entscheidet.
Das geschlossene Ende ist die Schwachstelle
Beim Tiefziehen fließt Material von der Wand in den Boden, und der Boden wird dabei dünner. Ein Rohr, das am Schaft 0,5 mm Wand hat, kann am geschlossenen Ende nur 0,3 mm haben, wenn der Prozess nicht beherrscht wird. Genau dort sitzt aber der Fühler, und genau dort wirkt der Druck. Deshalb wird die Wand am Ende am Erstmuster gemessen, nicht nur am Schaft.
Nahtlos heißt nicht automatisch gleichmäßig
Ein nahtloses Rohr hat keine Schweißnaht, aber es hat trotzdem eine Wandstärkenverteilung. Wer nur „nahtlos” bestellt, bekommt ein Rohr ohne Naht und mit unbekannter Wand am Ende. Wir legen die Wandstärke am geschlossenen Ende fest und prüfen sie, weil sie die Ansprechzeit und die Druckfestigkeit bestimmt.
Mehrere Längen, ein Prozess
Diese Rohre werden in mehreren Durchmessern und Längen geliefert, oft als Satz für verschiedene Einbautiefen. Der Vorteil liegt nicht in der Vielfalt, sondern darin, dass alle Längen aus demselben Prozess kommen: gleiche Wand, gleiche Oberfläche, gleiche Toleranz. Ein Satz, bei dem jede Länge anders gefertigt wurde, lässt sich nicht vergleichen.
Keine Naht, kein Spalt
Das geschlossene Ende ist gleichzeitig eine Hygieneeigenschaft: Es gibt keine Schweißnaht, in der sich Medium halten kann, und keine Stoßstelle, die bei der Reinigung übersehen wird. Für Lebensmittel- und Medizinanwendungen ist das oft der Grund, diese Bauform zu wählen.
Prüfung vor der Auslieferung
Wir messen die Wand am geschlossenen Ende und am Schaft, prüfen die Geradheit und geben die Werkstoffzeugnisse mit. Für Serien liefern wir Maßdaten je Los, damit die zweite Lieferung dieselbe Wand hat wie die erste.
Technische Daten
| Artikel | Edelstahl-Sensorgehäuse-Rohre mit geschlossenem Ende |
|---|---|
| Marke | AUNOV |
| Werkstoffe | 304 / 316 Edelstahl; weitere nach Zeichnung. |
| Ausführung | Nahtlos tiefgezogen, geschlossenes Ende, mehrere Durchmesser und Längen. |
| Wandstärke | Am Ende definiert und geprüft, nicht nur am Schaft. |
| Toleranz | ±0,1 mm nach dem Ziehen, ±0,03 mm nach der Zerspanung. |
| Prüfung | Wand am Ende und am Schaft, Geradheit, Werkstoffzeugnisse. |
| Lieferbedingungen | FOB Standard; DDP für EU und USA auf Anfrage. |
Das Ziehverhältnis begrenzt die Geometrie
Wie tief und wie eng ein Rohr mit geschlossenem Ende tiefgezogen werden kann, hängt vom Ziehverhältnis ab – dem Verhältnis von Platinen- zu Stempeldurchmesser. Bei Aunov erreichen wir mit DC04 Werte von 2,1 bis 2,2, mit Edelstahl 304 von 1,85 bis 2,05 und mit Aluminium 5052 von 1,80 bis 1,95. Liegt das Verhältnis darüber, reißt die Wand am Stempelradius, und der Boden wird unbrauchbar dünn. Deshalb rechnen wir Platine und Ziehverlauf, bevor Werkzeugstahl geschnitten wird, und legen bei Bedarf Zwischenglühungen fest. Die maximale Ziehtiefe beträgt 150 mm, die Wandstärke reicht von 0,15 bis 3,0 mm – beides sind die Grenzen, in denen wir das geschlossene Ende ohne Naht und mit definierter Wand fertigen.
Oberfläche und Reinigung der Rohre
Nach dem Ziehen wird die Oberfläche je nach Einbau behandelt. Für Lebensmittel- und Medienanwendungen passivieren wir die Rohre, sodass die schützende Oxidschicht auch am geschlossenen Ende vollständig ist; auf Wunsch wird gebeizt, um Ziehrückstände zu entfernen. Eine saubere, fettfreie Wand ist die Voraussetzung dafür, dass sich keine Rückstände im Totraum des Bodens halten. Wir prüfen die Wand am geschlossenen Ende und am Schaft, messen die Geradheit und legen die Werkstoffzeugnisse bei – denn eine gleichmäßige Wand am Ende bestimmt Ansprechzeit und Druckfestigkeit, nicht nur die Optik.
Losgröße und Werkzeug im eigenen Haus
Diese Rohre werden ab einer Mindestmenge von 1.000 Stück gefertigt; das Angebot erhalten Sie innerhalb von 24 Stunden. Weil wir die Werkzeuge selbst bauen, lassen sich mehrere Längen und Durchmesser aus verwandtem Aufbau fertigen, ohne dass jede Variante ein eigenes Werkzeug bekommt. Das hält Wand, Oberfläche und Toleranz über den ganzen Satz vergleichbar – ein wesentlicher Punkt, wenn eine Baureihe mit unterschiedlichen Einbautiefen ausgeliefert wird.
Offenes Ende und Halterung
Das geschlossene Ende zeigt in der Regel in Richtung Medium, das offene Ende wird in die Aufnahme eingeführt und dort gehalten. Wir schneiden das offene Ende sauber ab und entgraten es, sodass es ohne Grat in die Bohrung greift und die Dichtung nicht beschädigt. Die Länge wird über die Einbautiefe festgelegt; da alle Längen aus demselben Prozess kommen, bleibt die Toleranz von ±0,1 mm nach dem Ziehen über den ganzen Satz gleich. Wer mehrere Einbautiefen bestückt, bekommt damit vergleichbare Rohre und keinen Mix aus unterschiedlich gefertigten Längen.
Häufig gestellte Fragen
Warum wird das geschlossene Ende beim Tiefziehen dünner?
Weil Material aus der Wand in den Boden fließt. Ohne Gegenmaßnahmen wird der Boden dünner als der Schaft; deshalb wird die Wand am Ende am Erstmuster gemessen und der Prozess entsprechend geführt.
Reicht „nahtlos” als Qualitätsmerkmal?
Nein. Nahtlos beschreibt nur, dass keine Schweißnaht vorhanden ist. Über die Wandstärke am geschlossenen Ende sagt es nichts aus, und genau dort entscheidet sich die Lebensdauer.
Warum ist die Bauform für Hygieneanwendungen geeignet?
Weil sie keine Schweißnaht und keine Stoßstelle hat. Es gibt keinen Spalt, in dem Medium stehen bleibt, und keine Stelle, die bei der Reinigung übersehen wird.
Warum kommen mehrere Längen aus einem Prozess?
Weil nur so Wand, Oberfläche und Toleranz vergleichbar bleiben. Ein Satz mit unterschiedlich gefertigten Längen lässt sich weder prüfen noch austauschen.