
بدءًا من الخطوط التقدمية عالية السرعة بوزن 5 أطنان وحتى الرسومات الهيدروليكية بوزن 500 طن، تتكيف العملية مع الجزء، وليس العكس.
عائلتين من الآلات، ورشة واحدة
تتميز المكابس الميكانيكية بسرعتها؛ الهيدروليكية، وذلك بفضل سرعة الرسم والعمق المتحكم فيهما. نحن نستخدم كليهما — ولهذا السبب يتبع مسار العملية الجزء وليس الآلة حسب الطلب. تعمل قوالب الخطوة التقدمية على خطوط ميكانيكية بقدرة تتراوح من 5 إلى 250 طنًا للأجزاء المختومة ذات الحجم الكبير والأجزاء المسحوبة بخفة؛ تعمل المكابس الهيدروليكية بقوة 250-500 طن على رسم أكمام عميقة ورقيقة الجدران يمكن أن تمزقها الحركة الميكانيكية.
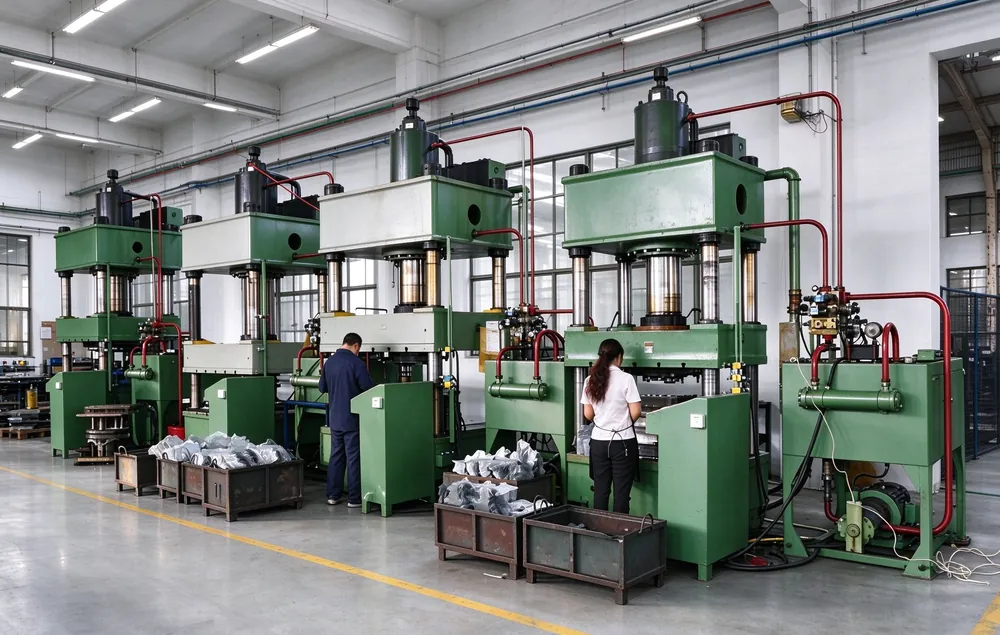
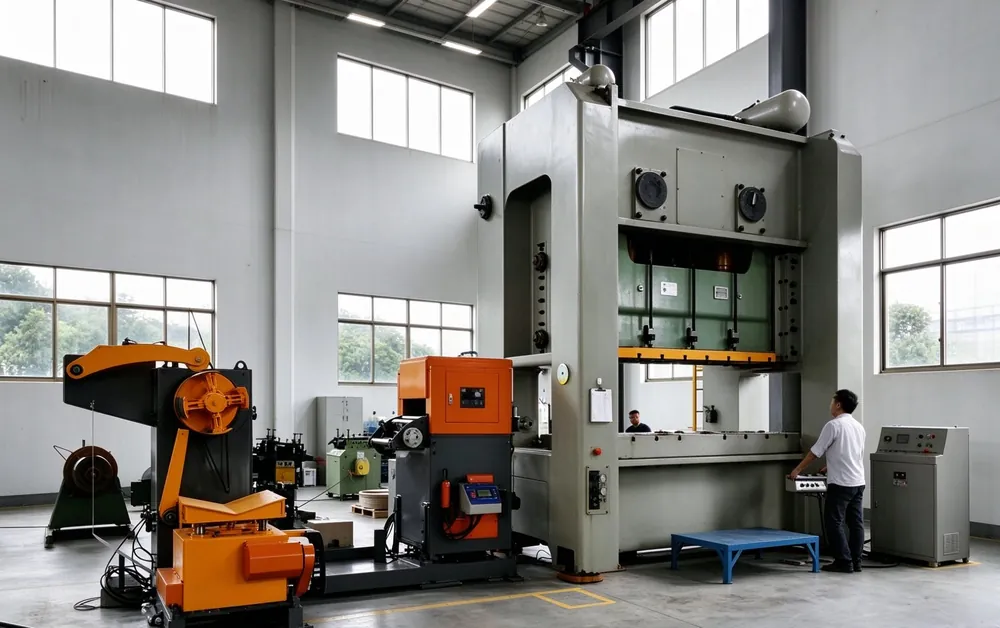
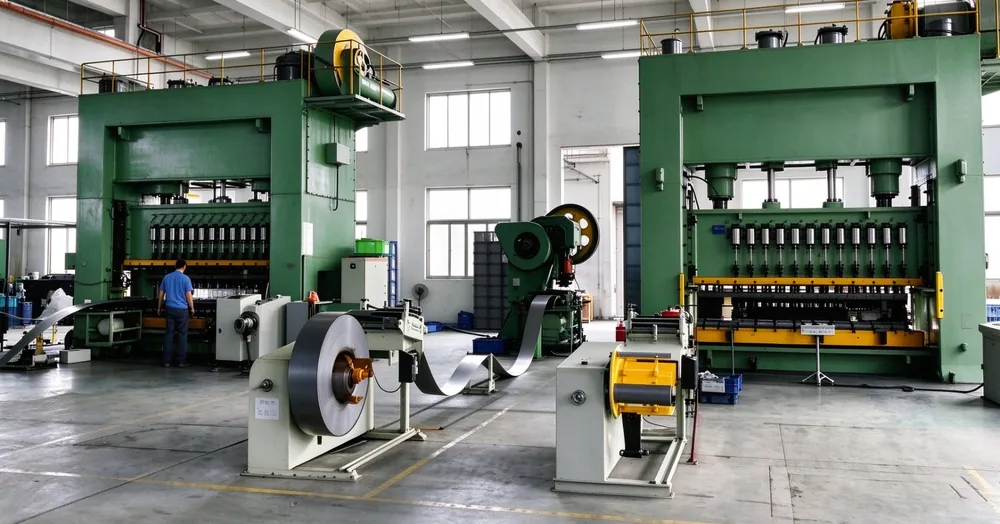
تشكيل متعدد المراحل تحت سقف واحد
تخضع الأجزاء المعقدة لإعادة الرسم، سك سمك الجدار، واللكم، والبثق والقطع – تم تصميم كل مرحلة من قبل فريق الأدوات الخاص بنا، لذلك يتم بناء التفاوتات بشكل صحيح، بدلاً من الانجراف بين الموردين. نظرًا لأن صناعة القوالب والمكابس ومختبر القياس يشتركان في نفس المصنع، يتم اكتشاف قياس انحراف في المطبعة – وليس فقط في وحدة التحكم في الاستلام الخاصة بالعميل.
التسلسل النموذجي: إدخال الملف ← الختم أو الرسم التدريجي ← التشذيب CNC ← الغسيل ← المعالجة الحرارية أو السطحية حسب المواصفات ← التحكم النهائي ← تغليف التصدير.
المواد وأحجام الأجزاء
نقوم بختم وتشكيل الفولاذ المقاوم للصدأ (SUS301، SUS304، SUS316، SUS430)، الفولاذ منخفض السبائك (SPCC، SPCE، 65Mn)، الألومنيوم (AL1060, AL3003, AL5052, AL6061) والنحاس (H62, H65) بسماكات من 0.15 مم إلى 3.0 مم. تشمل الأجزاء المختومة الدعامات واLDRوع والأغطية والإطارات والألواح الهيكلية؛ يصل قطر القطع المرسومة إلى 300 ملم. وبالتالي، فإن العملية لا تتكيف أبدًا مع الآلة، فهي الجزء الذي يقود الطريق.
مواصلة الرحلة من خلال القدرة الإنتاجية
نادراً ما يعمل الختم والرسم بمفردهما. تعرف على كيفية إنشاء الأدوات وكيفية تطوير الرسم وكيفية التحكم في كل دفعة.
بناء القوالب في مرافق الشركة · عملية الرسم · الجودة والتحكم
هل تحتاج إلى جزء مرسوم حسب الخطة؟ أرسل خطتك – اقتبس خلال 24 ساعة.
الأسئلة المتداولة
ما هي إجراءات الختم التي تقدمها؟
نقوم بتصنيع قوالب الخطوة التدريجية والنقل والمحطة الفردية في منشآتنا. تعمل قوالب الملعب التقدمية على خطوط ميكانيكية بقدرة تتراوح من 5 إلى 250 طنًا؛ تعمل المكابس الهيدروليكية بقدرة 250-500 طن على سحب أكمام عميقة ورقيقة الجدران.
كيف يتم بناء التسامح على مراحل مختلفة؟
تم تصميم كل مرحلة من قبل فريق الأدوات الخاص بنا، بحيث يتم بناء التفاوتات بشكل صحيح، بدلاً من الانحراف بين الموردين. وبما أن صناعة القوالب والمكابس ومختبر المقاييس يشتركان في المصنع، فقد تم الكشف عن انحراف في القياس في المطبعة.
ما هي التفاوتات التي يمكن تحقيقها؟
تم أخذ الأبعاد الوظيفية إلى ±0.02–0.05 مم، اعتمادًا على الخاصية والمادة. يتم ضمان دقة الأبعاد طوال فترة التشغيل بأكملها، وليس فقط العينة الأولى.
ما هي الكميات الممكنة؟
من العينة الفنية إلى عدة ملايين من الأجزاء سنويًا – مسار العملية يتبع الجزء وليس الآلة حتى الطلب. يتم إجراء تغييرات الأداة بسرعة، مع الموافقة على العينة الأولى في بداية كل وردية.
AUNOV-ES-ADD-9627قواعد التصميم التي تجعل الأدوات أرخص
قالب الختم ليس كتلة يمكن طحن أي جزء فيها. يحدد شكل محيط القطع عدد المحطات التي يتم ترتيبها في التسلسل، ومدى اتساع الجسور بين الأجزاء الموجودة في الحزام، وعدد مرات إعادة شحذ القالب. بالفعل في التقدير، قمنا بتصميم الكفاف بحيث تتدفق المادة بدلاً من الانكسار، ونتحقق أيضًا من عرض النطاق الترددي قبل قطع الأدوات. القالب الاقتصادي هو الذي يعمل لفترة طويلة قبل أن يحتاج إلى إعادة شحذ – ولهذا السبب نهتم بمساحات قطع موحدة ومحيط بدون زوايا حادة حيث تتراكم المواد.
كقاعدة عامة، يجب ألا يقل نصف القطر الداخلي عن نصف سمك الورقة؛ وبخلاف ذلك، فإن المثقاب يدفع المادة بدلاً من قطعها. تحتاج الجسور بين قطعتين في الحزام إلى سماكة الصفائح المعدنية على الأقل بالإضافة إلى قدر صغير من اللعب؛ وبالتالي، يتطلب النطاق الرفيع مقاس 0.15 مم نطاقًا أقل من 3.0 مم. يظهر النتوء حتماً على الجانب المقطوع؛ لقد وضعناها عمدًا على الجانب الذي لا يُغلق أو يبقى مرئيًا لاحقًا. يقل القطع كلما اقتربت القطع من بعضها البعض على الحزام.
خطوات متدرجة، نقل أو محطة واحدة – الاختيار يتبع القطعة
لا يتم إنتاج جميع الأجزاء بنفس نوع القالب. يقوم القالب المتدرج بتمرير الحزام عبر عدة محطات في مكبس من 5 إلى 250 طنًا ويقدم الجزء الأكثر اقتصادًا بكميات كبيرة. تقوم قوالب النقل بإمساك الجزء وتنقله بين المحطات، وهو أمر ضروري في الأشكال الهندسية الكبيرة أو العميقة. تكون قوالب المحطة الواحدة فعالة من حيث التكلفة عندما تكون الكمية صغيرة أو عندما لا يتم تحقيق الميزة بطريقة نظيفة.
يعتمد القرار على الكمية والهندسة والتسامح المطلوب. نصل الأبعاد الوظيفية إلى ±0.05 مم وأضيق الخصائص لقيم أقل عند الطلب. عند الانحناء داخل القالب، ترتد المادة؛ نقوم بتضمين هذا الارتداد المرن في نصف قطر الأدوات، وإلا فسيتم إزاحة القياس المطوي بعد القالب. ويتم توضيح ذلك أيضًا في العينة الأولى، وليس أثناء السلسلة المستمرة.
بما أننا نقوم بتصنيع الأدوات بأنفسنا، فإننا نقوم بتعديل مسار العملية دون انتظار مصنع خارجي. وهذا يحافظ على سلسلة صغيرة مكونة من 1000 قطعة أو أكثر اقتصادية ويسمح لنا باختيار نوع القالب الذي يتكيف مع القطعة، وليس العكس.
AUNOV-ES-FAQ-9627 AUNOV-ES-HUB-PRODUCTS-9627منتجات هذه العائلة
AUNOV-ES-DEEP-9627ما هي تقنية الختم؟
الختم هو إجراء قطع وتشكيل يتم فيه إحضار شريط مسطح أو مادة صفائحية إلى الشكل المطلوب بين القالب واللكمة. أثناء تدفق مواد السحب العميق إلى الكوب، يتم ختم القطع والانحناءات وتشكيل الصفائح المعدنية المسطحة إلى أقواس وفراغات ومشابك ومكونات مبيت. إنه الإجراء الأكثر اقتصادا عندما يتعلق الأمر بإنتاج جزء مسطح أو مثقوب أو منحني بكميات كبيرة.
يكمن الجوهر الاقتصادي في الأدوات: بمجرد بنائها، تنتج في دقائق ما قد يستغرق تصنيعه ساعات. لهذا السبب، يتم استهلاك الأدوات على مدار السلسلة – وهذا هو السبب في أن الختم يصبح مربحًا فقط فوق كمية معينة. نحن نقوم بتطوير وتصنيع قوالب الختم داخل شركتنا، بحيث تظل مواعيد التسليم والتعديلات تحت سيطرتنا.
القالب التقدمي أو قالب النقل أو قالب المحطة الواحدة؟
يحدد نوع الأدوات مدة الدورة وحجم القطعة وتكلفة الوحدة. لا شيء أفضل على الإطلاق، فكل منها يلبي أشكالًا هندسية وكميات مختلفة.
تطوير الفراغ واستخدام المادة
قبل قطع أي أداة، نقوم بتطوير الفراغ المسطح من نموذجه ثلاثي الأبعاد ونرتبه بأكبر قدر ممكن من الكثافة في الشريط أو الصفائح المعدنية. في عملية الختم، يعد التشذيب أكبر عامل تكلفة: فتحسين الاستخدام ببضع نقاط مئوية يوفر أكثر من مليون جزء، أكثر من أي تحسين لسرعة الطباعة تقريبًا.
في هذا التحليل، لا نأخذ في الاعتبار الأداء النقي فحسب، بل نأخذ أيضًا في الاعتبار عرض الجسور، وإعادة استخدام الهيكل العظمي، وما إذا كان الشريط أو الصفائح المعدنية أكثر ملاءمة لبرنامجك. في بعض الأحيان، يؤدي تغيير بسيط في الكفاف الفارغ إلى توفير تكاليف مادية أكبر من أي تحسين للصحافة.
اختيار المكبس والحمولة
نختار المكبس حسب طول القطع ومقاومة المادة. نحن نقدر الحمولة اللازمة من طول القطع مضروبًا في سماكة الصفيحة مضروبًا في مقاومة القص، ونضيف هامش أمان. يؤدي العمل بالقرب من سعة المكبس إلى تسريع تآكل الأداة وتقليل عمرها الإنتاجي. تغطي مكابسنا نطاقًا واسعًا، لذلك هناك آلة مناسبة بدءًا من الدعم الصغير وحتى قطعة كبيرة من الصفائح المعدنية.
التفاوتات والارتداد المرن والاستواء
في الختم، الارتداد المرن هو التحدي المركزي: بعد الانحناء، ترتد المادة بشكل مرن قليلاً، بحيث لا تتطابق الزاوية التي تم الحصول عليها مع زاوية الأدوات. نحن نعوض ذلك في تصميم القالب – من خلال الانحناء الزائد، أو قالب أضيق قليلاً أو خطوة قطع قالب إضافية. يعتمد التسامح الذي يمكن تحقيقه على سمك الورقة والمادة والهندسة؛ نؤكد القيم في العينة الأولى.
| الخصائص | القيمة الإرشادية | الملاحظة |
|---|---|---|
| حافة القطع، الكفاف | ±0.05 إلى ±0.10 مم | حسب سمك الأداة وحالتها |
| موضع المثاقب | ±0.05 مم | دقة خاصة في إجمالي القطع |
| زاوية الانحناء | ±0.5° إلى ±1° | بعد تعويض الارتداد المرن |
| المستوى | 0.05 إلى 0.15 مم | تم تحسينه عن طريق الاستقامة واللكم |
مواد الختم
يتم ختم الفولاذ المدرفل بشكل أساسي من الفولاذ المقاوم للصدأ البارد (304 / 316L)، الألومنيوم والنحاس. يتم استخدام سبائك الصلب والنحاس في الاتصالات والمحطات الطرفية. يمكن أيضًا ختم الصفائح البلاستيكية ومواد الختم إذا سمحت الهندسة بذلك. يتم تحديد النوع المناسب للجزء الخاص بك بناءً على بيئة الاستخدام والقوة والمعالجة السطحية اللاحقة.
العمليات اللاحقة
نادراً ما تترك الأجزاء المختومة الصحافة جاهزة. الخطوات الشائعة التي ننفذها في منشآتنا أو من خلال شركاء مؤهلين:
- إزالة الأزيز عن طريق الطبول أو التنظيف بالفرشاة أو إزالة الأزيز الحراري – وهو أمر مهم بشكل خاص على الأسطح المانعة للتسرب والملامسة.
- خيوط أو لف الخيوط لتثبيت العناصر مباشرة على الجزء المختوم.
- اللحام (المقاومة أو الليزر) عندما تشكل عدة قطع مختومة مجموعة.
- الطلاء بالجلفنة أو الطلاء بالبودرة أو بأكسيد الألومنيوم.
- تجميع المشابك أو المسامير أو الإدخالات في عملية لاحقة.
الختم أو التصنيع أو الصب؟
ثلاثة إجراءات بملفات تعريف مختلفة. يعتمد القرار على الشكل الهندسي والكمية:
- التصنيع تبرز في النماذج الأولية والسلاسل الصغيرة، ولكنها بطيئة وتستهلك الكثير من المواد على نطاق واسع.
- الصب مناسب للأشكال ثلاثية الأبعاد المعقدة ذات المقاطع السميكة، ولكنه يوفر تكرارًا أقل للأبعاد وأسطحًا أكثر خشونة.
- الختم هو الخيار الأفضل للأجزاء المسطحة والمثقبة والمطوية بكميات كبيرة وبجودة محكمة وقابلة للتكرار.
وإذا كان الجزء عبارة عن كم مغلق غير ملحوم فإن الرسم العميق هو الرد المناسب. تجمع العديد من البرامج كلا الإجراءين في نفس سلسلة التوريد – كوب مسحوب بعمق بالإضافة إلى دعم مختوم من مورد واحد.
الجودة أثناء الإنتاج التسلسلي
نحن نطبق التحكم الإحصائي في العملية على الخصائص الحرجة ونظهر قدرة العملية. بالنسبة لسلسلة السيارات، نقوم بإعداد وثائق PPAP ونحتفظ بخطة التحكم. تكتشف مقاييس Go/no-go الموجودة في المطبعة الانحرافات قبل حدوث دفعة سيئة. نظرًا لأنه يتم تصنيع الأدوات داخل الشركة ومراقبتها من خلال حساب عدد الأشواط، فإننا نقوم بجدولة الصيانة قبل أن يؤثر التآكل على الجزء – لا ترى انحرافًا بطيئًا، ولكن جودة متسقة من الجزء الأول إلى الأخير.
ما الذي يجب أن تتضمنه استشارة الختم
- الخطة والكمية – تحديد نوع الأدوات والسعر لكل وحدة.
- مادة وسمك الصفائح المعدنية – مع تحديد النوع والسطح المطلوب.
- الأبعاد الوظيفية – ما هي الخصائص الحاسمة حقًا، حتى لا يزيد حجم القطعة بأكملها.
- المعايير – خاصة لتطبيقات السيارات والكهرباء.
- في حالة وجود عينة – من جزء موجود يمكننا استخلاص تصميم الفراغ والأدوات.
باستخدام هذه البيانات يمكننا بشكل عام إرجاع خطة الأدوات وسعر الوحدة خلال بضعة أيام عمل. الرد على الاستفسارات، عادة خلال 24 ساعة.
لماذا يعتبر Springback هو التحدي الرئيسي
غالبًا ما يتم الاستهانة بـ Springback من قبل أولئك الذين يحددون الأجزاء المنحنية المختومة. بعد الانحناء، تميل المادة إلى العودة إلى شكلها الأصلي، حيث تنفتح الزاوية ببضعة أعشار من اLDRجة. في الأنواع الناعمة والمرنة، يكون التأثير أصغر؛ وفي الفولاذ عالي القوة والمواد الزنبركية، يكون أعلى بشكل واضح. لا يمكن القضاء عليه بشكل كامل، ولكن يمكن السيطرة عليه بشكل موثوق.
منهجنا: نقوم بقياس زاوية الزنبرك الفعلية في العينة الأولى ونصحح هندسة الأدوات وفقًا لذلك. عند الضرورة، نضيف مرحلة الانحناء الزائد أو القطع القالبي التي تحدد الزاوية ميكانيكيًا. الشيء المهم هو أن التصحيح يظل ثابتًا دفعة بعد دفعة – ولهذا السبب نتحكم في المقاومة واتجاه التدحرج للمادة الواردة، نظرًا لأن كلا العاملين يؤثران على مقدار ارتداد الورقة. والنتيجة هي زاوية ليست صحيحة فقط في العينة الأولى، ولكنها تظل ضمن النطاق طوال السلسلة بأكملها.
عمر الأداة وصيانتها
قالب الختم هو أحد مكونات التآكل – ولكن يمكن التخطيط له. نحن نتتبع العمر الإنتاجي بعدد الأشواط ونحدد فترات الصيانة قبل أن يؤثر التآكل على جودة الأجزاء:
- تتم إعادة شحذ الحواف والخرمات أو استبدالها عند الوصول إلى عدد الأشواط، قبل ظهور نتوءات.
- يتم فحص الأدلة والزنبركات للتأكد من اللعب والقوة – تؤدي الأدلة البالية إلى تدهور موضع التدريبات.
- يتم تحديد جرعات التشحيم ومراقبتها؛ القليل جدًا يزيد من التآكل وتكوين الأزيز؛ الكثير من الأوساخ على القطع.
- التوثيق يسجل متى تمت صيانة كل أداة – وهو أمر مهم لإمكانية التتبع في قطاع السيارات.
عوامل التكلفة في الختم
يتكون سعر وحدة الجزء المختوم بشكل أساسي من ثلاثة أجزاء: استهلاك الأدوات والمواد ووقت الطباعة. ولذلك فإن أكبر العوامل هي:
- استخدام المادة. الفراغ المرتب بشكل أفضل يقلل بشكل مباشر من تكلفة المواد لكل جزء.
- تفاوتات الحجم. الأبعاد المحددة بدقة مفرطة تؤدي إلى ضغط أبطأ والمزيد من عناصر التحكم. نقترح حيث يكون الاسترخاء ممكنًا دون فقدان الوظيفة.
- كمية. بما أن الأدوات هي استثمار لمرة واحدة، فإن سعر الوحدة ينخفض بشكل حاد مع زيادة الكمية. أوامر التجميع تساعد.
- العمليات اللاحقة. كل مرحلة إضافية – إزالة الأزيز، الخيط، الطلاء – لها تكلفة. إذا كان من الممكن دمجها في عملية الختم، فهي أكثر اقتصادا.
المكابس المؤازرة وما تغيرها
المكابس التقليدية تتبع ملف تعريف السكتة الدماغية الثابتة. تسمح لك المكابس المؤازرة بالتحكم بحرية في منحنى السرعة والقوة داخل الشوط – بطيء في القطع، سريع في الارتداد الفارغ، مع فترة زمنية محددة عند نقطة التشكيل. يؤدي ذلك إلى تحسين دقة الأبعاد في المواد الصعبة، ويقلل من الضوضاء والضوضاء، ويمكن أن يزيد من عمر الخدمة. بالنسبة للمواد عالية الدقة أو المعرضة للارتداد، فهي ميزة حقيقية؛ بالنسبة للتقطيعات البسيطة، تكون الصحافة التقليدية أكثر اقتصادا. نحن نختار التكنولوجيا على أساس المتطلبات، وليس على أساس حداثتها.
قواعد التصميم للأدوات الاقتصادية
تصبح القطعة المختومة أكثر تكلفة أو أرخص على طاولة الرسم. هذه النقاط لها التأثير الأكبر:
- قطر المثاقب. كقاعدة عامة، يجب أن يكون القطر مساويًا على الأقل لسمك المادة، ويفضل أن يكون أكبر – وإلا فإن المثقاب هش للغاية وينكسر.
- المسافة من الحفر إلى الحافة. بعض الجسور التي تكون ضيقة جدًا تتمزق أثناء القطع. يؤدي خلوص الحافة الكافي إلى زيادة عمر الخدمة.
- نصف القطر الانحناء. نصف قطر أصغر بشكل واضح من سمك المادة يسبب تشققات في الألياف الخارجية. إن نصف القطر الأكبر قليلاً يكون دائمًا أرخص.
- جسور موحدة. الفراغات غير المنتظمة تجعل التداخل صعباً وتزيد من القص.
نقوم بمراجعة هذه النقاط في مرحلة الميزانية ونوضح لك أين يكون للتغيير البسيط تأثير كبير – غالبًا قبل رسم الأدوات.
الأخطاء النموذجية والتدابير التصحيحية
| الخطأ | السبب | الإجراء التصحيحي |
|---|---|---|
| لدغ على حافة القطع | الأدوات الباهتة، فجوة القطع كبيرة جدًا | إعادة شحذ الحواف، الفجوة الصحيحة |
| صدع في نصف قطر الانحناء | نصف القطر كبير جدًا وصغير جدًا، اتجاه تدحرج خاطئ | نصف قطر مفتوح، يتحول فارغًا |
| اختلاف الزاوية على طول السلسلة | قوة المادة المتغيرة | تلقي التحكم، SPC، وإذا أمكن، مرحلة التثقيب |
| شقوق الشد في الثقوب | الجسر إلى الحافة ضيق جدًا | تكييف قطعة العمل بشكل إجمالي، تحريك موضع المثقاب |
من العينة إلى السلسلة
نبدأ بعينة – من قالب بسيط أو قالب موجود مشابه – ونتحقق من الشكل والملاءمة والتسامح على الأجزاء الحقيقية. فقط عندما يتم تحديد التصميم، نقوم بتصنيع قالب السلسلة. يؤدي هذا إلى تجنب الخطأ الأكثر شيوعًا والأكثر تكلفة في عملية الختم: أداة مصممة للرسم والتي لا تزال يتم تعديلها بعد ذلك. تتم مراقبة قوالب الإنتاج عن طريق عد الأشواط ويتم صيانتها في الوقت المحدد، لذلك تظل الجودة ثابتة من الجزء الأول إلى الأخير. بالنسبة لبرامج السيارات، نقوم مباشرة بتسليم وثائق PPAP المتفق عليها، مع خطة التحكم وشهادات المواد.
الأتمتة والتصنيع داخل الخلايا
بكميات كبيرة من المفيد توصيل المكبس بالتغذية والاستخلاص والتحكم. تتم تغذية الملف تلقائيًا، ويتم إخراج الجزء النهائي ويتم فحص سلامته وموضعه باستخدام أجهزة الاستشعار. عندما تتبع الخيوط أو المسامير أو الضغطة الثانية، يمكن وضع هذه المراحل في نفس الخلية. وهذا لا يقلل من وقت الموظفين فحسب، بل يقلل أيضًا من عدد عمليات التلاعب – وكل عملية معالجة تمثل فرصة لحدوث نتوءات أو اختلاط أو تلف. نحن نخطط للأتمتة حيث تبررها الكمية ونخبرك بصراحة متى يكون التصنيع اليدوي أكثر ربحية لبرنامجك.
إجابة قصيرة: تنتج تقنية الختم أجزاء مسطحة أو ذات شكل طفيف؛ بالنسبة للأجسام المجوفة الحقيقية ذات العمق، يتم استخدام عملية الرسم.
التصنيف: جميع القيم الموضحة في هذه الصفحة تشير إلى الأجزاء المرسومة حسب الرسم. نحن لا ننشر معدلات التسرب أو دورات الأوتوكلاف أو زوايا الزنبرك التي لم يتم قياسها. يتم تأكيد الأسعار والحد الأدنى للكميات ومواعيد التسليم لكل رسم.
ملاحظة حول المعايير: شروط الإجراءات تتبع معيار DIN 8584 (الرسم)؛ تخضع إدارة الجودة لـ ISO 9001 (دون الإشارة إلى سنة الإصدار).
المراجعة الأخيرة: 05-11-2026 · سام تشانغ، مهندس العمليات