
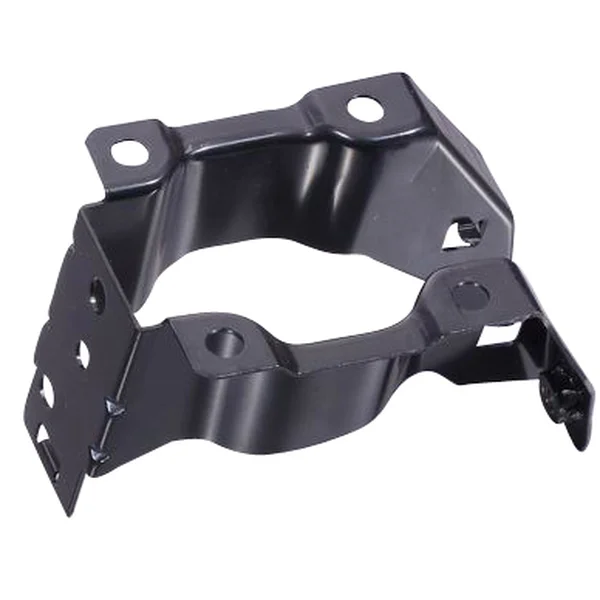
Держатель в автомобиле удерживает деталь весь срок службы, и его изготавливают в таких объёмах, где на счету доли секунды. Поэтому его не фрезеруют, а штампуют и формуют прогрессивным штампом — одна оснастка, несколько станций, такт.
Одна оснастка, несколько станций
В прогрессивном штампе лента проходит несколько станций: штамповка, гибка, формование, разделение. Каждый ход создаёт готовую деталь, а станции спроектированы так, чтобы поток материала не застаивался. В этом отличие от единичного производства: быстра не деталь, а такт.
Эффективность использования материала определяет цену
При больших объёмах материал — самая крупная статья затрат. Раскладка ленты — то, как детали вложены друг в друга, — определяет, сколько образуется обрезков. Хорошая раскладка экономит больше, чем более быстрый пресс.
Держатель несёт нагрузку и допуск
Держатель должен удерживать деталь и при этом выдерживать монтажный допуск. Оба требования задаются гибочными и формовочными станциями; размерная точность проверяется на первом образце и в текущем процессе.
Контроль перед отгрузкой
На первом образце мы проверяем размерную точность, угол гиба и поверхность. Для серий поставляем размерные данные по каждой партии и, по запросу, одобрения первого образца по PPAP.
Технические данные
| Артикул | Прогрессивно штампованный держатель для автомобильной промышленности |
|---|---|
| Марка | AUNOV |
| Материалы | Углеродистая сталь, нержавеющая сталь, алюминий по чертежу. |
| Производство | Прогрессивный штамп на площадке компании: штамповка, гибка, формование, разделение. |
| Допуск | ±0,1 mm, на функциональных поверхностях уже. |
| Поверхность | Оцинковка, окраска или нанесение покрытия по чертежу. |
| Контроль | Размерная точность, угол гиба, поверхность; PPAP по запросу. |
| Условия поставки | FOB стандартно; DDP для ЕС и США по запросу. |
Ширина ленты и толщина материала в прогрессивном штампе
Прогрессивный штамп работает с рулона, и два параметра определяют, подойдёт ли он: ширина ленты и толщина материала. В Aunov прессы от 5 до 500 тонн покрывают этот диапазон, и более толстый лист требует более мощного пресса, а не более быстрого. Толщина материала составляет от 0,15 mm до 3,0 mm. Тонкий держатель из листа 0,8 mm идёт на механическом прессе в нижнем диапазоне тоннажа; тяжёлый держатель из стали 3,0 mm требует гидравлического пресса в верхнем диапазоне. Раскладка штампа определяет, насколько широка лента и сколько материала остаётся по краям в виде обрезков.
Сколько отходов экономит раскладка
При автомобильных объёмах материал — самая крупная статья затрат, и обрезки влияют на цену сильнее, чем такт пресса. Раскладка размещает детали в ленте так, чтобы между ними оставалось как можно меньше материала, при этом лента не теряет жёсткости. Даже несколько процентных пунктов меньше отходов суммируются на серии в сотни тысяч деталей в заметную экономию. Поэтому мы рассчитываем раскладку ленты до того, как режется инструментальная сталь — пресс не сможет исправить ошибку раскладки, он лишь повторит её быстрее.
Стандартный допуск и функциональные поверхности
Заводской стандартный допуск для штампованных деталей в Aunov составляет ±0,05 mm. На функциональных поверхностях держателя — там, где он охватывает деталь или где начинается монтаж, — допуск уже, поскольку там находится монтажная погрешность. Размерная точность одобряется на первом образце и протоколируется по каждой партии; для автомобильных программ мы по запросу поставляем одобрение первого образца по PPAP. Так держатель остаётся взаимозаменяемым годами и между поставками, а вам не нужно замерять его при каждом повторном заказе.
Направление ленты держит такт
Чтобы каждый ход пресса попадал в деталь в одном и том же месте, пилот ведёт ленту от станции к станции и не даёт ей смещаться. Без этого направления деталь «гуляет» по длине ленты, и допуск теряется. Мы контролируем износ направляющей в текущем процессе и меняем её до того, как пострадает размерная точность держателя — инструментальный цех рядом изготавливает запасную деталь за часы, а не недели, поэтому такт пресса не останавливается.
Износ оснастки и переточка
Прогрессивный штамп идёт через многие десятки тысяч ходов, пока резцы не потребуют переточки. Мы контролируем износ и меняем штамповочные пакеты до того, как кромки начнут рваться, чтобы размер оставался постоянным на всей серии. При стабильном объёме мы планируем переточку в окна технического обслуживания, чтобы поставка не прерывалась.
Такт и экономичный объём
Такт прогрессивного штампа лежит в диапазоне секунд; уже с нескольких тысяч деталей в год оснастка быстро окупается по сравнению с единичным действием. Мы назовём вам объём, с которого прогрессивный штамп становится выгоднее однопереходного способа, и рассчитаем ширину ленты под это.
Часто задаваемые вопросы
Почему держатель штампуют, а не фрезеруют?
Потому что при больших объёмах решает такт. Прогрессивный штамп создаёт за ход готовую деталь; фрезерование на каждую деталь было бы слишком медленным и дорогим.
Что стоит дороже всего при больших объёмах?
Материал. Поэтому раскладка ленты определяет цену сильнее, чем скорость пресса.
Как сохраняется размерная точность на всей серии?
За счёт расчёта гибочных и формовочных станций и размерных данных по каждой партии. На первом образце одобрение проверяется, в процессе — контролируется.
Что означает PPAP в этом контексте?
Одобрение первого образца по процедуре PPAP автомобильной промышленности; поставляется по запросу.