
Как из плоской заготовки из стали или алюминия получается бесшовная втулка — физика, границы и то, как мы ими управляем.
Что на самом деле делает глубокая вытяжка
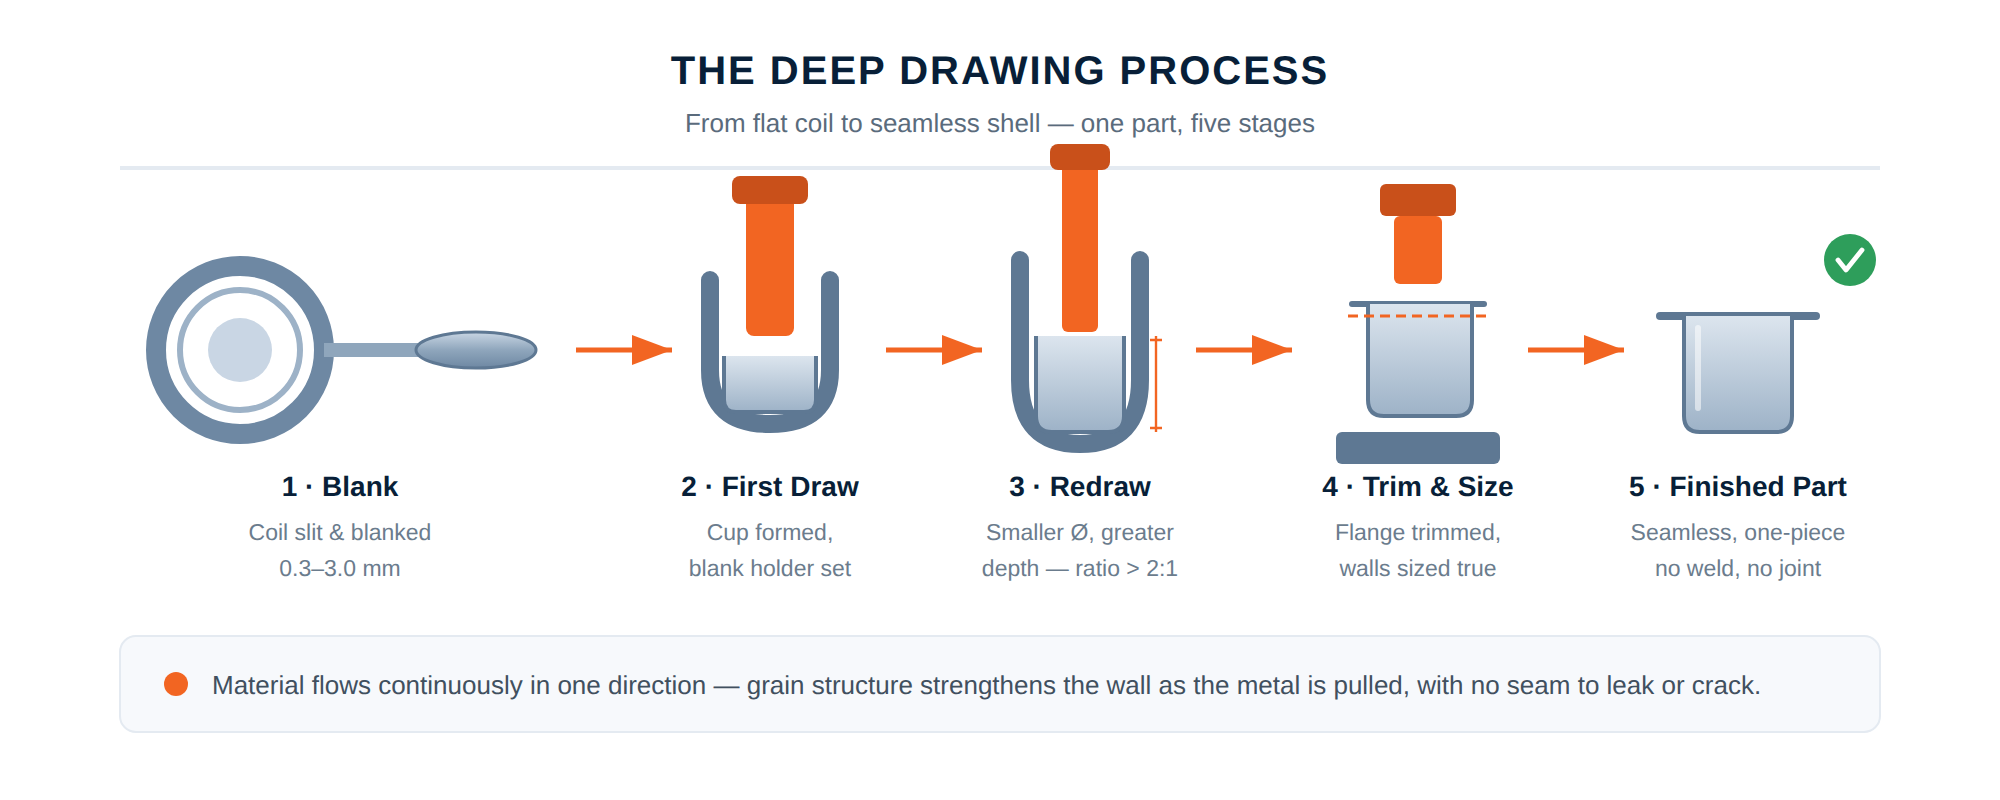
Глубокая вытяжка — это способ формования, при котором пуансон втягивает плоскую заготовку в матрицу и образует из неё замкнутое бесшовное полое тело — втулку, чашку, трубу или корпус — без сварного шва в стенке. Прижим зажимает заготовку, пуансон протягивает материал через контролируемый зазор, и металл течёт пластически, принимая форму. Поскольку стенка образуется из одного куска металла, готовая деталь не имеет сварного шва, который мог бы протекать, корродировать или ломаться.
Граница — насколько сильно можно растянуть металл за один переход. Коэффициент вытяжки — диаметр заготовки к диаметру пуансона — определяет, получится ли втулка за один, два или три перехода. При превышении стенка рвётся у радиуса пуансона. Наши конструкторы рассчитывают заготовку, коэффициент вытяжки и промежуточные отжиги до того, как будет резан инструментальный металл, — процесс сначала обосновывается расчётом.
Что мы контролируем на каждом переходе
Материалы & размеры
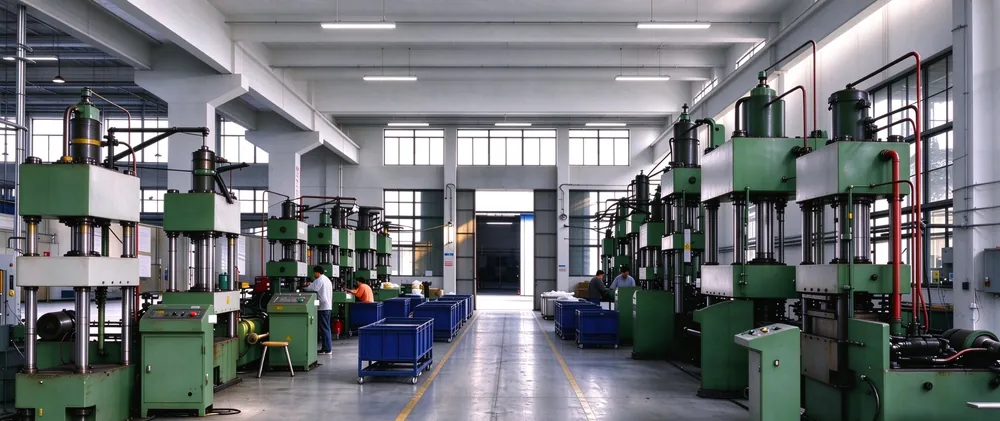
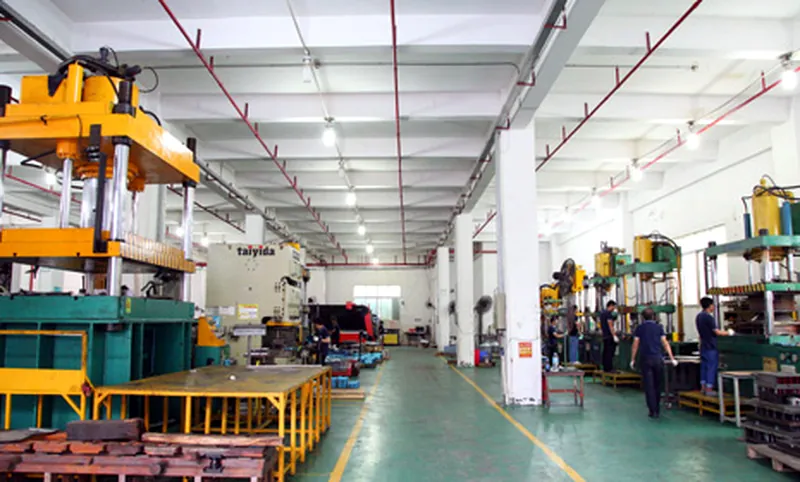
Мы вытягиваем нержавеющие стали (SUS301, SUS304, SUS316, SUS430), низколегированные стали (SPCC, SPCE, 65Mn), алюминий (AL1060, AL3003, AL5052, AL6061) и латунь (H62, H65) толщиной от 0,15 mm до 3,0 mm. Диаметры втулок — от нескольких миллиметров — в масштабе втулки датчика — до 300 mm, с отношением глубины к диаметру более 2:1 за несколько переходов. Механические прессы от 5–250 t ведут прогрессивные и однооперационные штампы с серийной скоростью, а гидравлические прессы от 250–500 t обеспечивают контролируемую скорость вытяжки, которую требуют глубокие тонкостенные втулки. Так процесс никогда не подстраивается под станок — деталь задаёт путь.
Далее в экскурсе по мощностям
Глубокая вытяжка редко работает одна. Большинство наших деталей затем проходят CNC-обрезку и точение, лазерную сварку, обработку поверхности и финальный контроль — всё на одном заводе.
Собственное производство оснастки · Качество & контроль · Глубоковытянутые детали по чертежу
Нужна вытянутая деталь по чертежу? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
В чём разница между глубокой вытяжкой и штамповкой?
При глубокой вытяжке пуансон формирует плоскую заготовку в матрице в замкнутое бесшовное полое тело — втулку, чашку или корпус — без сварного шва в стенке. Штамповка же разделяет и формует лист резкой и гибкой.
Что означает коэффициент вытяжки (LDR)?
Коэффициент вытяжки — это отношение диаметра заготовки к диаметру пуансона. В Aunov достигаются отношения более 2:1; если требуется большее удлинение, чем возможно за один переход, следуют дополнительные переходы с промежуточным отжигом.
Какие материалы можно вытягивать?
Вытягиваются нержавеющие стали (SUS301/304/316/430), низколегированные стали (SPCC/SPCE/65Mn), алюминий (AL1060–6061) и латунь (H62/H65) толщиной от 0,15 mm до 3,0 mm. Выбор материала определяет формуемость и пружинение.
Как избежать трещин у радиуса пуансона?
Конструкторы рассчитывают заготовку, коэффициент вытяжки и промежуточные отжиги до резки инструментальной стали. Усилие прижима подбирается так, чтобы предотвратить складки, не утоняя стенку.
Калибровочная вытяжка и айронинг: толщина стенки и допуск
После собственно вытяжки часто следует айронинг или вытяжка через дорн: пуансон протягивает деталь через узкий зазор, и стенка становится тоньше и равномернее. Этот шаг выводит допуск на ±0,02 mm — плотнее, чем ±0,05 mm при чистой вытяжке. Если нужна равномерная стенка для проверки герметичности или посадки, её получают именно здесь. Мы решаем для каждой геометрии, даёт ли нужный результат один переход, повторная вытяжка или айронинг.
Когда вытяжка окупается
Глубокая вытяжка оправдывается серией, не единичным изделием. Затраты заключены в оснастке, а цена за штуку падает с количеством. Наши серии начинаются с минимального количества 1 000 штук, и поскольку мы сами изготавливаем оснастку, вы видите затраты на оснастку и на штуку раздельно и можете рассчитать окупаемость под свой годовой объём. Ниже этого количества часто дешевле точение или фрезерование — мы скажем в предложении, какой путь подходит для вашего количества.
Глубина вытяжки и прессы на заводе
Достижимая глубина чашки зависит от коэффициента вытяжки и пресса. У нас вытянутые детали изготавливаются на прессах от 5 до 500 тонн, а глубина вытяжки доходит до 150 mm. Коэффициент вытяжки определяет, хватит ли одного перехода: для DC04 мы достигаем 2,1–2,2, для нержавеющей стали 304 — 1,85–2,05, для алюминия 5052 — 1,80–1,95. Если коэффициент выше, мы распределяем чашку на последующие переходы с промежуточным отжигом, а не даём стенке порваться.
Смазка и прижим как рычаги управления
Две величины определяют, пройдёт ли вытяжка чисто: усилие прижима, которое натягивает лист против складок, и смазка, направляющая течение в матрицу. Если усилие слишком мало, деталь даёт складки; если слишком велико — стенка слишком утоняется. Мы настраиваем оба параметра на прессе и держим их постоянными в серии, чтобы размер держался в пределах партии. Именно поэтому мы испытываем на том же прессе, который потом будет работать.
Краткий ответ: При глубокой вытяжке лист течёт через кромку матрицы; прижим и зазор управляют течением материала.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог