
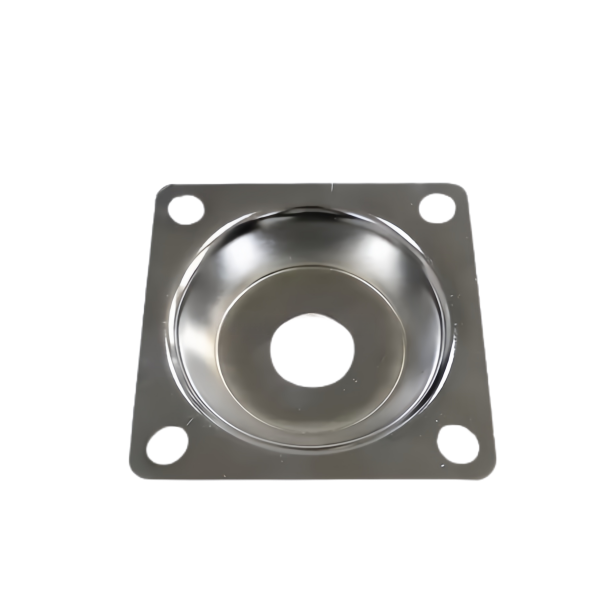
Глубокая вытяжка квадратной чашки сложнее, чем круглой, потому что материал в углах должен течь интенсивнее. Если добавляется отверстие в дне, дело становится деликатным: именно там, где материал уже тонкий, его ещё и удаляют.
Углы — узкое место
При вытяжке квадратной чашки материал в углах должен уплотняться сильнее, чем по сторонам. Без встречных мер он там утолщается и ложится складками или рвётся. Поэтому вытяжной процесс в углах ведут направленно и проверяют стенку там на первом образце.
Отверстие в дне
Отверстие в дне ослабляет место, где стенка и без того тоньше всего. Поэтому его выполняют либо до вытяжки, либо сверлят после вытяжки — в зависимости от того, чего требует размерная точность. Сверление после вытяжки точнее, но трудоёмнее.
Толщина стенки по чашке
Стенка не везде одинакова: в углах и у дна она тоньше, чем по сторонам. Кому нужна равномерная стенка, должен добиться этого за счёт хода вытяжки и, при необходимости, вторичной обработки.
Контроль перед отгрузкой
На первом образце мы проверяем стенку в углах и у дна, диаметр отверстия и плоскостность. Для серий поставляем размерные данные и сертификаты на материал.
Технические данные
| Артикул | Квадратная чашка из нержавеющей стали, глубоко вытянутая, с отверстием |
|---|---|
| Марка | AUNOV |
| Материалы | 304 / 316 нержавеющая сталь; другие марки по чертежу. |
| Производство | Глубокая вытяжка на площадке компании, отверстие после вытяжки или до вытяжки. |
| Допуск | ±0,1 mm после вытяжки, ±0,03 mm на отверстии. |
| Поверхность | Пассивация или декапирование по чертежу. |
| Контроль | Стенка в углах и у дна, диаметр отверстия, плоскостность. |
| Условия поставки | FOB стандартно; DDP для ЕС и США по запросу. |
Квадратная вытяжка требует больше переходов, чем круглая
При вытяжке квадратной чашки радиус угла является показателем, от которого зависит число переходов. Чем уже углы, тем больше материала нужно там уплотнить и тем ниже достигаемый коэффициент вытяжки. Для нержавеющей стали 304 мы вытягиваем до 1,85–2,05; если чашка глубже, чем позволяет это значение, следует второй переход с промежуточным отжигом. Глубина вытяжки в любом случае ограничена 150 mm. Круглая чашка с той же площадью основания обошлась бы одним переходом, квадратная — нет, и именно поэтому проектирование оснастки для квадратной формы начинается раньше и находится под более строгим контролем.
Почему нержавеющая сталь упрочняется при вытяжке
Нержавеющие стали 304 и 316 упрочняются при вытяжке: материал становится с каждой деформацией твёрже и хрупче, и слишком сильно вытянутая стенка рвётся. Поэтому мы планируем промежуточные отжиги, как только степень деформации достигает предела. Толщина стенки от 0,15 mm до 3,0 mm задаёт диапазон — тонкие стенки рвутся раньше, толстые вытягиваются дальше. На первом образце мы проверяем стенку именно в углах и у дна, поскольку там упрочнение проявляется сильнее всего и именно эти места несут форму чашки.
Отверстие до или после вытяжки — решает размерная точность
Отверстие в дне ослабляет и без того самое тонкое место чашки. Если его выполнить до вытяжки, материал течёт чище и отверстие остаётся без заусенца, но точность ниже. Если сверлить после вытяжки, допуск составляет ±0,03 mm, но обработка трудоёмче. Мы выбираем способ по требуемой размерной точности вашего чертежа, а не по более лёгкому пути. Отверстие, которое затем уплотняется или принимает штифт, мы сверлим после вытяжки без исключений.
Задавать радиус угла с запасом
Кто проектирует чашку, определяет радиусом угла трудоёмкость и равномерность стенки. Более щедрый радиус позволяет материалу течь чище, снижает число переходов и делает стенку в углах равномернее — тесный радиус увеличивает трудоёмкость и риск трещин. Мы проверяем радиус на совещании по чертежу и, где нужно, предлагаем изменение до того, как будет разрезан инструментальный штамп. Так форма экономит средства ещё на бумаге, а в серии — на доработках.
Толщина стенки и глубина вытяжки в ассортименте
Квадратную чашку мы покрываем от плоской до глубокой; толщину стенки выбираем так, чтобы форма стояла устойчиво, не нагружая материал без нужды. При глубоких переходах мы делим процесс на несколько ступеней, чтобы стенка не порвалась. Отверстия выполняем после вытяжки, когда их положение допускается жёстче.
Поверхность и пассивация
Нержавеющую сталь мы пассивируем, чтобы поверхность сохраняла защиту от коррозии, особенно у просверленной кромки. Шероховатость уплотнительной поверхности мы задаём по вашей функции, а не по каталожному значению.
Часто задаваемые вопросы
Почему квадратная чашка сложнее круглой?
Потому что материал в углах должен уплотняться сильнее. Там возникают складки или трещины, если ход вытяжки не ведётся направленно.
Когда выполняется отверстие?
Либо до, либо после вытяжки. После вытяжки точнее, но трудоёмче; выбор зависит от требуемой размерной точности.
Почему стенка у дна тоньше?
Потому что при вытяжке материал течёт ко дну и там становится тоньше. Поэтому стенку у дна проверяют на первом образце.
Можно ли получить равномерную стенку?
Только за счёт хода вытяжки и, при необходимости, вторичной обработки. От природы равномерной стенки у этой формы не бывает.