
От быстроходных последовательных линий усилием 5 тонн до гидравлической глубокой вытяжки на 500 тонн — под деталь, а не наоборот.
Два семейства станков, один цех
Механические прессы выигрывают в скорости, гидравлические — в контролируемой скорости вытяжки и глубине. Мы используем оба типа — поэтому технологический маршрут определяется деталью, а не станок подстраивается под заказ. Последовательные штампы работают на механических линиях 5–250 t для крупносерийных штампованных и слабовытянутых деталей; гидравлические прессы 250–500 t вытягивают глубокие тонкостенные втулки, которые разорвал бы механический ход.
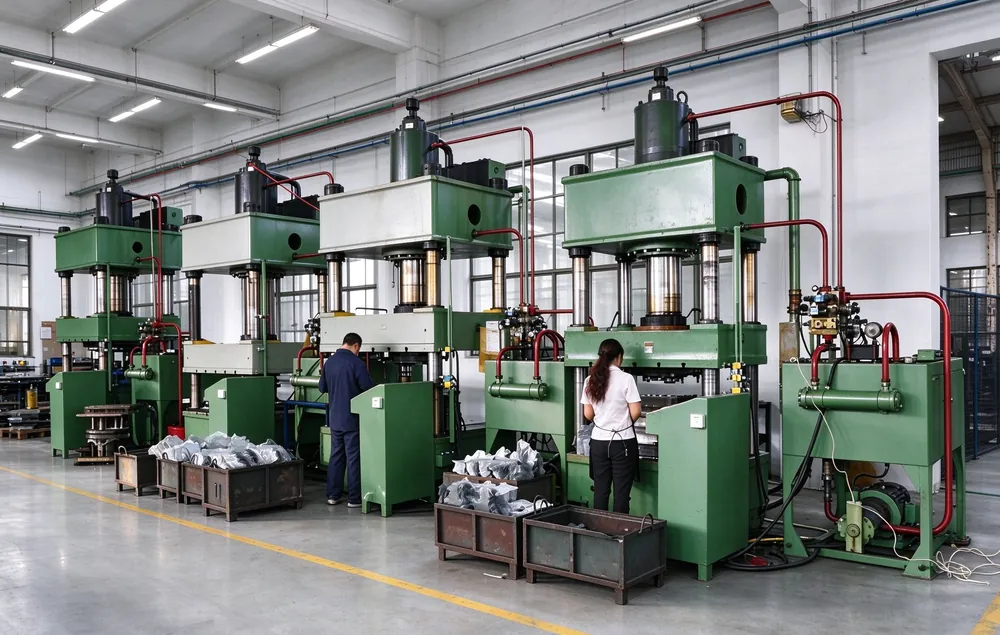
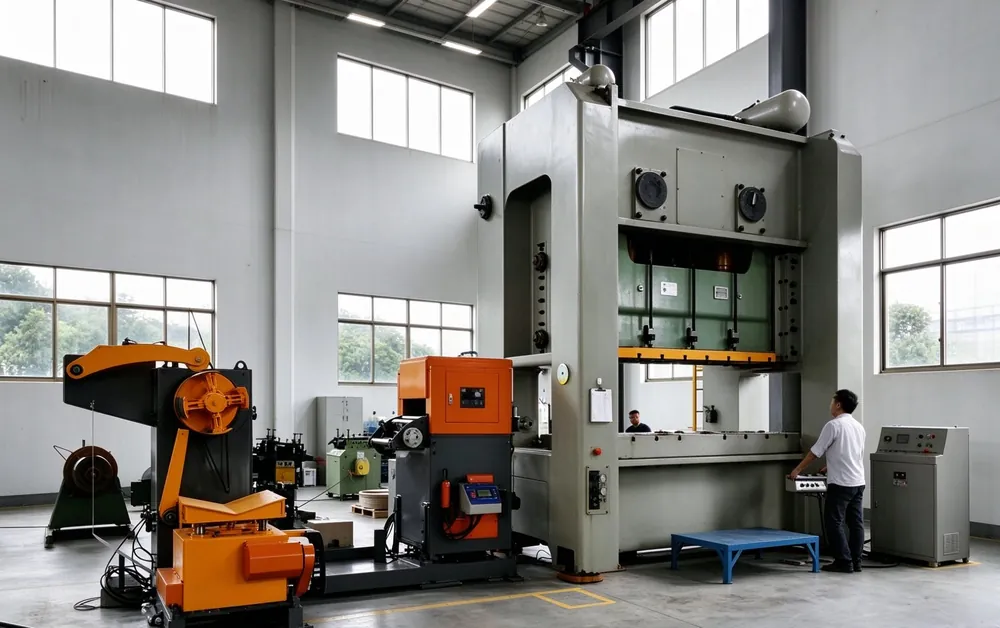
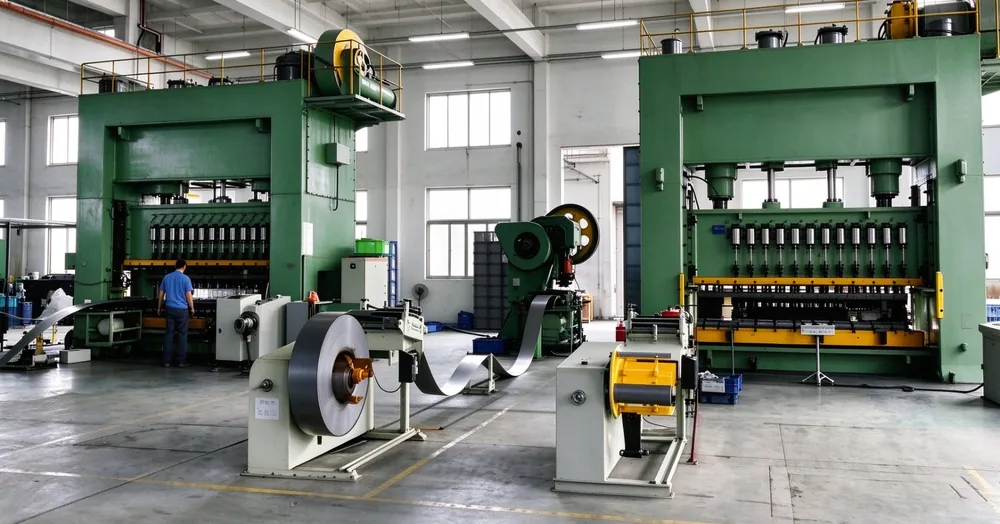
Многоступенчатое формование под одной крышей
Сложные детали проходят через повторную вытяжку, калибровку толщины стенки, пробивку, выдавливание и чеканку — каждая стадия проектируется нашей собственной группой оснастки, чтобы допуски формировались корректно, а не дрейфовали между поставщиками. Поскольку инструментальный цех, прессы и измерительная лаборатория находятся на одном этаже, уход размера выявляется прямо у пресса — а не только при входном контроле у заказчика.
Типовой маршрут: рулон → последовательная штамповка или глубокая вытяжка → CNC-обрезка → мойка → термообработка или обработка поверхности по требованиям → окончательный контроль → экспортная упаковка.
Материалы и размеры деталей
Мы штампуем и формуем нержавеющие стали (SUS301, SUS304, SUS316, SUS430), низколегированные стали (SPCC, SPCE, 65Mn), алюминий (AL1060, AL3003, AL5052, AL6061) и латунь (H62, H65) толщиной от 0,15 mm до 3,0 mm. Штампованные детали включают держатели, экраны, крышки, рамки и конструкционные листовые элементы; вытянутые детали достигают 300 mm в диаметре. Процесс никогда не подстраивается под станок — маршрут задаёт деталь.
Далее в экскурсе по мощностям
Штамповка и вытяжка редко существуют отдельно. Посмотрите, как создаётся оснастка, как проходит вытяжка и как контролируется каждая партия.
Собственный инструментальный цех · Процесс глубокой вытяжки · Качество и контроль
Нужна вытянутая деталь по чертежу? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
Какие методы штамповки вы предлагаете?
На площадке компании изготавливаются последовательные, transferные и однопозиционные штампы. Последовательные штампы работают на механических линиях 5–250 t, гидравлические прессы 250–500 t вытягивают глубокие тонкостенные втулки.
Как формируются допуски на нескольких стадиях?
Каждая стадия проектируется нашей собственной группой оснастки, чтобы допуски формировались корректно, а не дрейфовали между поставщиками. Поскольку инструментальный цех, прессы и измерительная лаборатория находятся на одном этаже, уход размера выявляется у пресса.
Какие допуски достижимы?
Функциональные размеры выдерживаются в пределах ±0,02–0,05 mm в зависимости от признака и материала. Размерная стабильность обеспечивается на всей серии, а не только на первом образце.
Какие тиражи возможны?
От технического образца до нескольких миллионов деталей в год – маршрут следует за деталью, а не станок за заказом. Смена оснастки выполняется быстро, с согласованием первого образца в начале каждой смены.
Конструкторские правила, удешевляющие оснастку
Штамп — не блок, в который можно выфрезеровать любую деталь. Форма контура реза определяет, сколько позиций размещается в последовательном штампе, какой ширины должны оставаться перемычки между деталями в ленте и как часто инструмент перетачивают. Мы задаём контур уже на этапе предложения так, чтобы материал перетекал, а не рвался, и проверяем ширину ленты до изготовления штампа. Дешёвый инструмент — тот, что долго работает до переточки — поэтому мы следим за равномерными зазорами между режущими кромками и за контуром без острых углов, в которых материал скапливается.
Как правило, внутренние радиусы не должны быть меньше половины толщины листа, иначе пуансон будет выдавливать материал вместо резки. Перемычки между двумя деталями в ленте должны быть не менее толщины листа плюс небольшой зазор, то есть при ленте толщиной 0,15 mm меньше, чем при 3,0 mm. Заусенец неизбежно образуется на стороне реза; мы сознательно выводим его на ту сторону, которая в дальнейшем не уплотняется и не видна. Отходы снижаются тем сильнее, чем плотнее детали расположены в ленте.
Последовательный, transferный или однопозиционный штамп — выбор следует за деталью
Не для каждой детали подходит один и тот же тип оснастки. Последовательный штамп протягивает ленту через несколько позиций в прессе усилием от 5 до 250 t и при высокой тиражности даёт самую дешёвую деталь. Transferные штампы захватывают деталь и перемещают её между позициями — это необходимо для крупных или глубоких геометрий. Однопозиционные штампы оправданы, когда тираж невелик или признак иначе не получается чистым.
Выбор зависит от тиража, геометрии и требуемого допуска. Функциональные размеры мы выдерживаем в пределах ±0,05 mm, более жёсткие признаки — по запросу. При гибке внутри штампа материал пружинит; мы учитываем это пружинение при расчёте радиуса оснастки, иначе после снятия со штампа согнутый размер окажется неточным. Мы проясняем это на первом пробном изготовлении, а не в текущей серии.
Поскольку мы изготавливаем оснастку сами, мы меняем маршрут, не дожидаясь стороннего производителя инструмента. Это делает экономически оправданными малые серии от 1 000 шт. и позволяет выбрать тип оснастки, подходящий к детали, а не наоборот.
Изделия этого семейства
Что такое штамповка?
Штамповка — это процесс резки и формования, при котором плоская лента или лист между матрицей и пуансоном принимает заданную форму. В то время как при глубокой вытяжке материал перетекает в чашку, штамповка разрезает, сгибает и формует плоский лист в держатели, заготовки, зажимы и части корпусов. Это наиболее экономичный способ, когда требуется плоская, перфорированная или согнутая деталь в больших количествах.
Экономический центр тяжести лежит в оснастке: один раз изготовленная, она производит за минуты то, на что механическая обработка потратила бы часы. Поэтому оснастка окупается за счёт серии – и поэтому штамповка выгодна лишь с определённого тиража. Мы разрабатываем и изготавливаем штампы на площадке компании, чтобы сроки поставки и изменения оставались в наших руках.
Последовательный, transferный или однопозиционный штамп?
Тип оснастки определяет такт, размер детали и себестоимость. Ни один из них не лучше принципиально – они предназначены для разных геометрий и объёмов.
Разработка заготовки и использование материала
До того, как будет разрезан хоть какой-то инструментальный материал, мы разрабатываем плоскую заготовку по вашей 3D-модели и размещаем её на ленте или листе максимально плотно. При штамповке отходы — самый крупный отдельный фактор затрат: повышение использования материала на несколько процентов при тираже более миллиона деталей экономит больше, чем почти любая оптимизация скорости пресса.
При этом мы учитываем не только чистый выход годного, но и ширину перемычек, повторное использование отходной сетки и то, что для вашей программы лучше подходит — лента или лист. Иногда небольшое изменение контура заготовки экономит больше средств на материале, чем любая оптимизация пресса.
Выбор пресса и тоннаж
Мы выбираем пресс по периметру реза и прочности материала. Необходимый тоннаж оцениваем как длину реза, умноженную на толщину листа и на предел прочности при сдвиге, с запасом прочности. Работа слишком близко к пределу мощности пресса ускоряет износ оснастки и сокращает стойкость. Наши прессы покрывают широкий диапазон, так что от маленького держателя до крупной листовой детали находится подходящий станок.
Допуски, пружинение и плоскостность
При штамповке пружинение — центральная проблема: после гибки материал упруго возвращается назад, поэтому полученный угол не совпадает с углом оснастки. Мы компенсируем это в конструкции штампа – перегибом, несколько более узкой матрицей или дополнительной операцией чеканки. Достижимый допуск зависит от толщины листа, материала и геометрии; значения мы подтверждаем на первом образце.
| Признак | Ориентировочное значение | Примечание |
|---|---|---|
| Кромка реза, контур | ±0,05 до ±0,10 mm | зависит от толщины и состояния оснастки |
| Положение отверстий | ±0,05 mm | особенно точно при одновременной резке |
| Угол гибки | ±0,5° до ±1° | после компенсации пружинения |
| Плоскостность | 0,05 до 0,15 mm | улучшается правкой и чеканкой |
Материалы для штамповки
Штампуют главным образом холоднокатаную сталь, нержавеющую сталь (304 / 316L), алюминий и латунь. Пружинная сталь и сплавы меди применяются для контактов и зажимов. Пластиковые плёнки и уплотнительные материалы также можно штамповать, если позволяет геометрия. Подходящую марку для вашей детали мы определяем с учётом условий эксплуатации, прочности и последующей обработки поверхности.
Последующие операции
Штампованные детали редко покидают пресс готовыми. Типичные следующие операции, которые мы выполняем на площадке компании или через проверенных партнёров:
- Удаление заусенцев галтовкой, щётками или термическим способом – особенно важно на уплотнительных и контактных поверхностях.
- Нарезка или накатывание резьбы для крепёжных элементов непосредственно в штампованной детали.
- Сварка (контактная или лазерная), когда несколько штампованных деталей образуют узел.
- Нанесение покрытий цинкованием, порошковой окраской или анодированием алюминия.
- Сборка зажимов, заклёпок или вставок на последующей операции.
Штамповка, механическая обработка или литьё?
Три процесса с разными характеристиками. Выбор определяется геометрией и тиражом:
- Механическая обработка выигрывает на прототипах и в малых сериях, но при масштабировании медленна и материалоёмка.
- Литьё подходит для сложных объёмных форм с массивными участками, но отличается меньшей повторяемостью размеров и более шероховатыми поверхностями.
- Штамповка вне конкуренции для плоских, перфорированных и согнутых деталей при высоких тиражах с жёстким, воспроизводимым качеством.
А если деталь представляет собой закрытую бесшовную оболочку, правильный ответ — глубокая вытяжка. Многие проекты объединяют оба процесса в одной цепочке поставок — вытянутая чаша плюс штампованный держатель из одного источника.
Качество в серийном производстве
Мы ведём статистическое управление процессом по критическим признакам и подтверждаем воспроизводимость процесса. Для автомобильных серий мы оформляем документацию по PPAP и ведём план контроля. Калибры годен/не годен у пресса перехватывают дрейф до появления бракованной партии. Поскольку оснастка изготавливается на площадке компании и контролируется по счётчику ходов, мы планируем обслуживание до того, как износ повлияет на деталь — вы не видите постепенного дрейфа, а получаете стабильное качество от первой до последней детали.
Что должно входить в запрос на штамповку
- Чертёж и тираж – они определяют тип оснастки и цену за штуку.
- Материал и толщина листа – с указанием марки и требуемой поверхности.
- Функциональные размеры – какие признаки действительно важны, чтобы мы не завысили требования ко всей детали.
- Нормы и стандарты – особенно для автомобильных и электротехнических применений.
- Наличие образца – по готовой детали мы можем восстановить заготовку и параметры оснастки.
С этими данными мы, как правило, возвращаем план оснастки и цену за штуку в течение нескольких рабочих дней. Ответ на запросы — обычно в течение 24 часов.
Почему пружинение является ключевой проблемой
При разработке согнутых штампованных деталей пружинение часто недооценивают. После гибки материал стремится вернуться к исходной форме – угол раскрывается на несколько десятых градуса. У мягких пластичных марок эффект меньше, у высокопрочных сталей и пружинных материалов — заметно больше. Полностью его устранить нельзя, но надёжно контролировать можно.
Наш подход: мы измеряем фактический угол пружинения на первом образце и соответствующим образом корректируем геометрию оснастки. При необходимости добавляем операцию перегиба или чеканки, которая механически фиксирует угол. Важно, чтобы коррекция оставалась стабильной от партии к партии – поэтому мы проверяем поступающий материал на прочность и направление проката, поскольку оба фактора влияют на степень пружинения листа. Результат — угол, который верен не только на первом образце, но и остаётся в допуске на всей серии.
Стойкость оснастки и обслуживание
Штамп — это расходный элемент, но такой, который можно планировать. Мы отслеживаем стойкость по числу ходов и устанавливаем интервалы обслуживания до того, как износ коснётся качества деталей:
- Режущие кромки и пуансоны перетачиваются или заменяются при достижении числа ходов, до появления заусенцев.
- Направляющие и пружины проверяются на зазор и усилие – изношенные направляющие ухудшают положение отверстий.
- Смазка дозируется и контролируется: недостаточное количество увеличивает износ и заусенцы, избыточное — загрязняет детали.
- Документация фиксирует, когда и какая оснастка проходила обслуживание – важно для прослеживаемости в автомобильной отрасли.
Факторы стоимости при штамповке
Цена за штуку штампованной детали складывается в основном из трёх частей: окупаемость оснастки, материал и время работы пресса. Поэтому самые сильные рычаги:
- Использование материала. Более плотно разложенная заготовка напрямую снижает затраты на материал на деталь.
- Назначение допусков. Чрезмерно жёсткие размеры вынуждают работать на более низких скоростях и увеличивать контроль. Мы подскажем, где можно смягчить требования без потери функции.
- Тираж. Поскольку оснастка — разовая инвестиция, цена за штуку сильно падает с ростом объёма. Помогает объединение партий в заказе.
- Последующие операции. Каждый дополнительный шаг – удаление заусенцев, нарезка резьбы, нанесение покрытия – стоит денег. Если его можно включить в процесс штамповки, это дешевле.
Сервопрессы и что они меняют
Обычные прессы работают с фиксированным профилем хода. Сервопрессы позволяют свободно управлять скоростью и усилием в пределах хода – медленно на резе, быстро в холостом ходе, с заданной выдержкой в точке формования. Это повышает размерную точность на сложных материалах, снижает пружинение и шум и может увеличить стойкость оснастки. Для высокоточных или пружинящих материалов это реальное преимущество; для простых резов обычный пресс экономичнее. Мы выбираем технологию по требованию, а не по новизне.
Конструкторские правила для недорогой оснастки
Штампованная деталь становится дорогой или дешёвой ещё на кульмане. Сильнее всего влияют эти факторы:
- Диаметр отверстия. По правилу он должен быть не менее толщины материала, лучше больше – иначе пуансон получается слишком тонким и ломается.
- Расстояние от отверстия до кромки. Слишком узкие перемычки вырываются при резке. Достаточный отступ от кромки увеличивает стойкость.
- Радиусы гибки. Радиус заметно меньше толщины материала ведёт к трещинам на внешней волокне. Немного большие радиусы почти всегда дешевле.
- Равномерные перемычки. Нерегулярные заготовки затрудняют раскладку и увеличивают отходы.
Мы проверяем эти факторы на этапе подготовки предложения и говорим, где небольшое изменение даёт большой эффект – часто ещё до того, как нарисован штамп.
Типичные дефекты и меры по их устранению
| Дефект | Причина | Мера устранения |
|---|---|---|
| Заусенец на кромке реза | Тупой инструмент, слишком большой зазор между режущими кромками | Переточить режущие кромки, скорректировать зазор |
| Трещина по радиусу гибки | Радиус слишком мал, неверное направление проката | Увеличить радиус, повернуть заготовку |
| Изменение угла в ходе серии | Колебания прочности материала | Входной контроль, SPC, при необходимости операция чеканки |
| Трещины у отверстий | Слишком узкая перемычка до кромки | Изменить заготовку, сместить отверстие |
От образца до серии
Мы начинаем с образца – из простой оснастки или из похожего существующего штампа – и проверяем форму, посадку и допуск на реальных деталях. Только когда конструкция утверждена, мы изготавливаем серийный штамп. Это предотвращает самую частую и дорогую ошибку в процессе штамповки: оснастку, сделанную по чертежу, который позже изменился. Производственные штампы контролируются по счётчику ходов и своевременно обслуживаются, чтобы качество оставалось одинаковым от первой до последней детали. Для автомобильных программ мы сразу прилагаем согласованную документацию по PPAP с планом контроля и сертификатами на материалы.
Автоматизация и обработка в ячейке
При высоких тиражах оправдано объединить пресс с подачей, извлечением и контролем. Рулон подаётся автоматически, готовая деталь выталкивается, а датчики проверяют полноту и положение. Если следуют резьба, заклёпки или второй пресс, эти операции могут находиться в той же ячейке. Это снижает не только затраты труда, но и количество перегрузок – а каждая перегрузка возможна как источник заусенца, перепутывания или повреждения. Мы планируем автоматизацию там, где её оправдывает тираж, и честно говорим, когда для вашей программы выгоднее ручное производство.
Краткий ответ: Штамповка создаёт плоские или слабоформованные детали; для настоящих полых тел с глубиной применяется процесс глубокой вытяжки.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог