
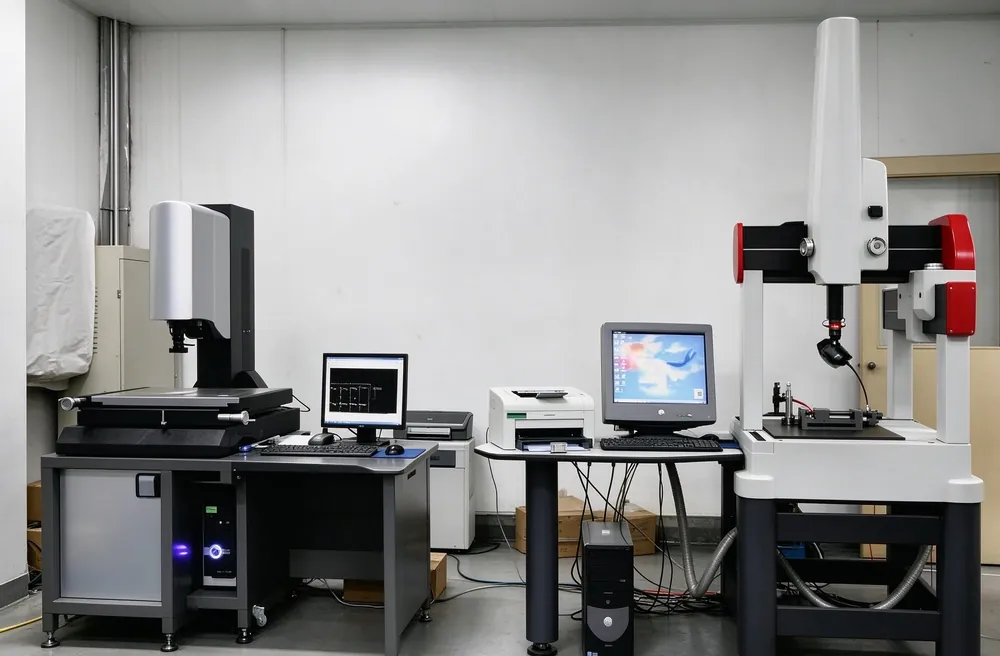
КИМ, визионные системы, металлография и камеры солевого тумана на площадке — каждая партия перед упаковкой.
Размерный контроль — измеряют, а не предполагают
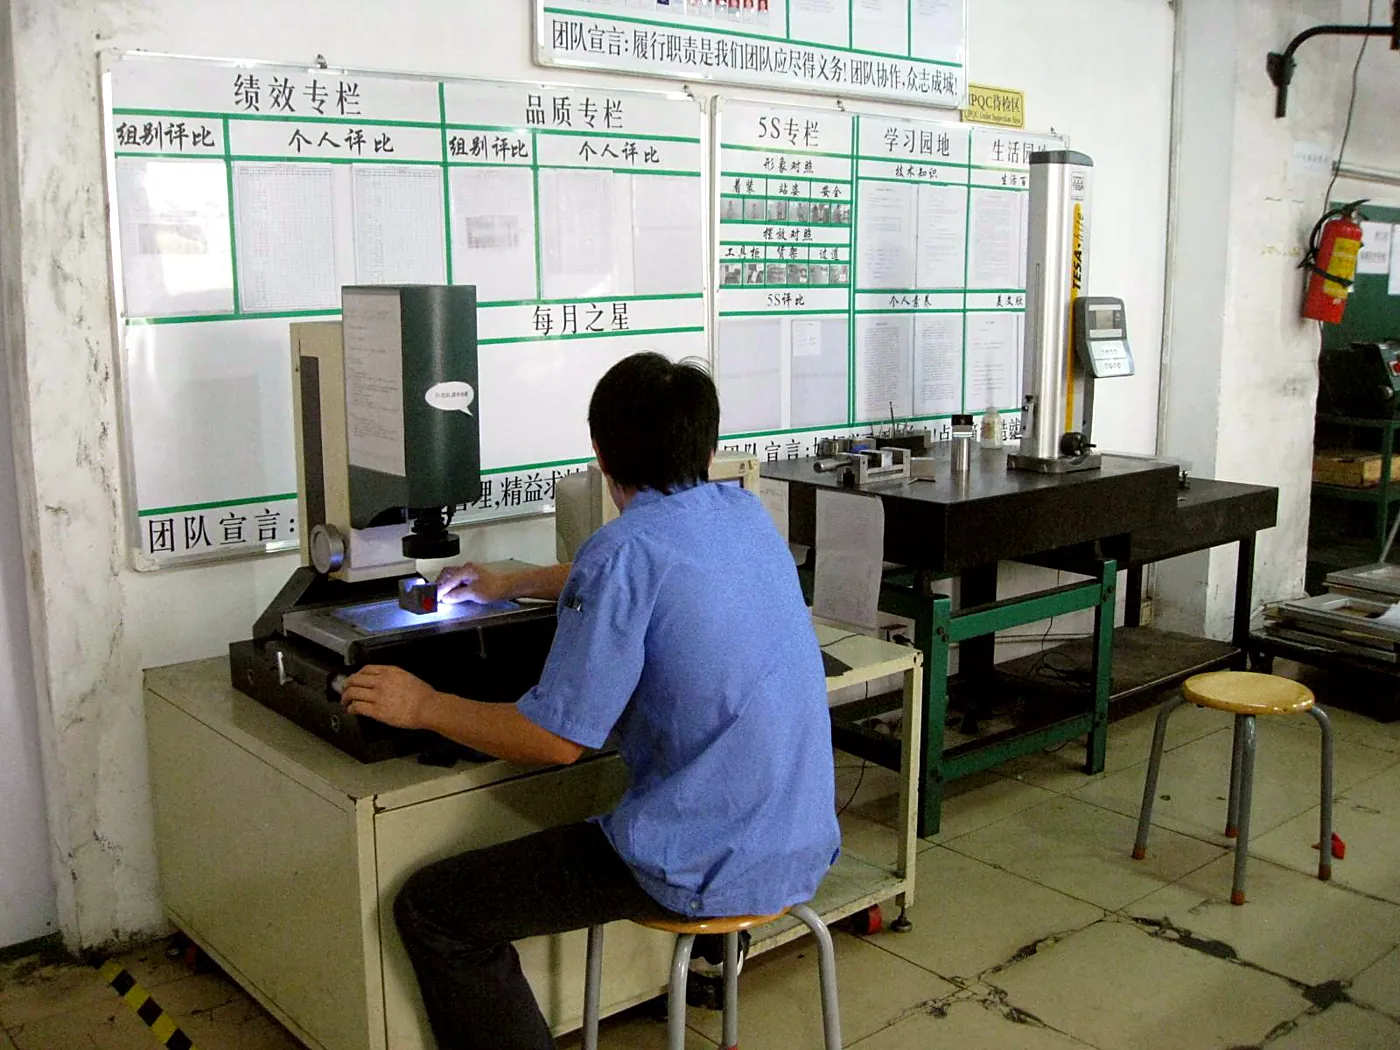
Каждая партия проверяется перед упаковкой — не только после рекламации. Критические размеры проходят на нашей КИМ и 2D-визионных измерительных приборах; высоты и профили — на высотомерах TESA и профилометрах; толщина стенки и отверстия — на предельных калибрах и пневматических измерителях, где того требует чертёж. Протоколы первого образца сопровождают каждую новую оснастку, а документация по PPAP доступна для автомобильных программ.
Прослеживаемость — от номера плавки до коробки
Качество в Aunov — это цепочка подтверждений. Рулон поступает с заводскими сертификатами и номерами плавок; идентичность материала следует за деталью через вытяжку, обработку и облагораживание; результаты проверок фиксируются по партии; а упаковочный лист указывает именно ту партию, которая прошла контроль. Когда заказчик спрашивает „что именно лежит в этом ящике?“, ответом становится документ, а не оценка.
Наша система качества работает по дисциплине ISO 9001 и логике автомобильного PPAP — планы контроля, исследования воспроизводимости по критическим размерам и корректирующие действия, которые начинаются в прессовом цехе, а не в переговорной.
Далее в экскурсе по мощностям
Качество начинается с оснастки и заканчивается коробкой. Посмотрите, как работают два соседних звена этой цепи — производство оснастки и процесс глубокой вытяжки.
Собственное производство оснастки · Процесс глубокой вытяжки · Глубоковытянутые детали по чертежу
Ритм контроля — когда и что проверяется
Плотность контроля определяется риском признака, а не случайностью. При каждом новом штампе создаётся протокол первого образца со всеми критическими размерами, примечанием к чертежу и подтверждениями на материал; серийное производство идёт только после его согласования. В серии критические признаки проверяются сплошь по каждой партии, остальные размеры — по заданному плану выборочного контроля AQL. Перед упаковкой проводится финальный контроль: сплошная проверка значимых для безопасности признаков, визуальный осмотр на царапины, риски и обесцвечивание, а также аудит AQL самой партии.
Для автомобильных программ добавляется логика PPAP: план контроля с планом реагирования, исследование воспроизводимости (Cp/Cpk) по размерам, классифицированным как критические, до согласования серии, и корректирующее действие, бьющее по причине — по оснастке, матрице или процессу вытяжки — а не по последнему этапу контроля. То, что не подходит под спецификацию, не сортируется «подчистую»; оно фиксируется как несоответствие, а партия либо дорабатывается, либо задерживается до устранения причины.
Поверхность и внешний вид
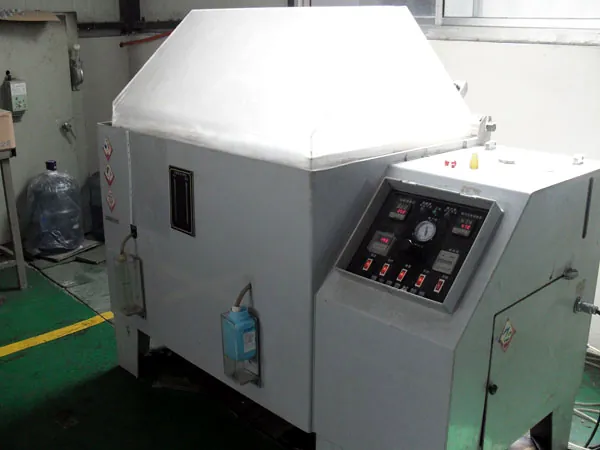
Внешний вид — такой же признак, как и любой другой, только его труднее измерить, поэтому у нас он зафиксирован письменно. Граничные образцы на царапины, риски, вмятины и обесцвечивание согласовываются с заказчиком и заносятся в план контроля, чтобы оценка не зависела от конкретного контролёра. Гальванические покрытия проверяются на толщину и адгезию; результаты солевого тумана подтверждают коррозионную стойкость за согласованное число часов, а не против некоего усреднённого норматива.
Упаковка тоже входит в контроль. Защита от ржавчины, прокладки, конструкция ящика и маркировка подтверждаются по упаковочному листу, чтобы товар прибыл неповреждённым и прослеживаемым — особенно при морских поставках, где рекламация по транспортному повреждению дороже самого контроля. Протоколы проверок, сертификаты на материалы и подтверждения партий прилагаются к отгрузке; по запросу вы получаете их в электронном виде заранее, до того как товар покинет завод.
Нужна вытянутая деталь по чертежу? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
По какому стандарту работает система качества?
Качество следует дисциплине ISO 9001 и логике автомобильного PPAP: планы контроля, исследования воспроизводимости по критическим размерам и корректирующие действия, начинающиеся в прессовом цехе. Так «дрейфующий» размер не остаётся незамеченным до входного контроля у заказчика.
Какие измерительные средства применяются?
Критические размеры фиксируются на мостовой КИМ, 2D-визионных приборах, высотомерах TESA и профилометрах. Металлография и камера солевого тумана служат для проверки материала и коррозии на площадке.
Обеспечена ли прослеживаемость?
Да. Рулон поступает с заводским сертификатом и номером плавки; идентичность материала следует за деталью через вытяжку, обработку и облагораживание. Упаковочный лист указывает именно ту партию, которая прошла контроль — от номера плавки до экспортной коробки.
Что такое PPAP и поддерживается ли он?
PPAP (Production Part Approval Process) документирует согласование серийного производства детали. Aunov предоставляет документацию PPAP уровней 1–3 и протокол первого образца на каждую оснастку — доступно для автомобильных программ.
Как мы подтверждаем допуск ±0,05 mm
Указание допуска полезно только если оно измеримо. Критические размеры мы фиксируем на мостовой КИМ и 2D-визионных системах; высоты и профили — на высотомерах TESA и профилометрах; толщину стенки и отверстия — на предельных калибрах и пневматических измерителях. Если чертёж требует воспроизводимости процесса, мы проводим исследование на прессе, чтобы размер держался и в пределах партии, а не выявлялся только при вашем входном контроле. При вытяжке через дорн мы подтверждаем более жёсткий допуск ±0,02 mm.
Коррозионные и материаловедческие испытания на площадке
Держится ли покрытие, мы проверяем в собственной камере солевого тумана, а структуру материала оцениваем металлографически. Так можно подтвердить пригодность нержавеющей стали, алюминия или латуни для предполагаемой среды до запуска серии. Система качества следует ISO 9001 и укоренена на заводе с 2012 года — дисциплина, которая в автомобильной программе выливается в PPAP.
Согласование первого образца как ориентир для серии
Каждую новую оснастку сопровождает первый образец с протоколом проверки. Серия стартует только после того, как вы согласуете этот образец, и каждая последующая партия измеряется именно по этой согласованной детали. Прослеживаемость простирается от рулона с заводским сертификатом и номером плавки до экспортной коробки, так что ушедший размер можно проследить до исходного материала.
Контроль на прессе, а не после рекламации
Мы проверяем каждую партию перед упаковкой. Заусенцы, округность и плоскостность контролируем прямо на прессе, чтобы дрейфующий размер был замечен, пока оснастка ещё в руках наших слесарей. Эта близость измерительной комнаты и производства — причина, почему корректировки занимают часы, а не недели.
Критерии приёмки в протоколе первого образца
Протокол первого образца перечисляет критические размеры с номиналом, фактом и границей, а также называет измерительные средства, которыми мы измеряли. Так вы с одного взгляда видите, какие признаки выдерживают жёсткий допуск и где мы заложили запас. Только после того, как вы согласуете эти значения, образец становится базовой деталью серии — и каждая партия измеряется именно по этой таблице, а не по общему предписанию.
Краткий ответ: Обеспечение качества опирается на документированные проверки и систему менеджмента качества по ISO 9001.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог