
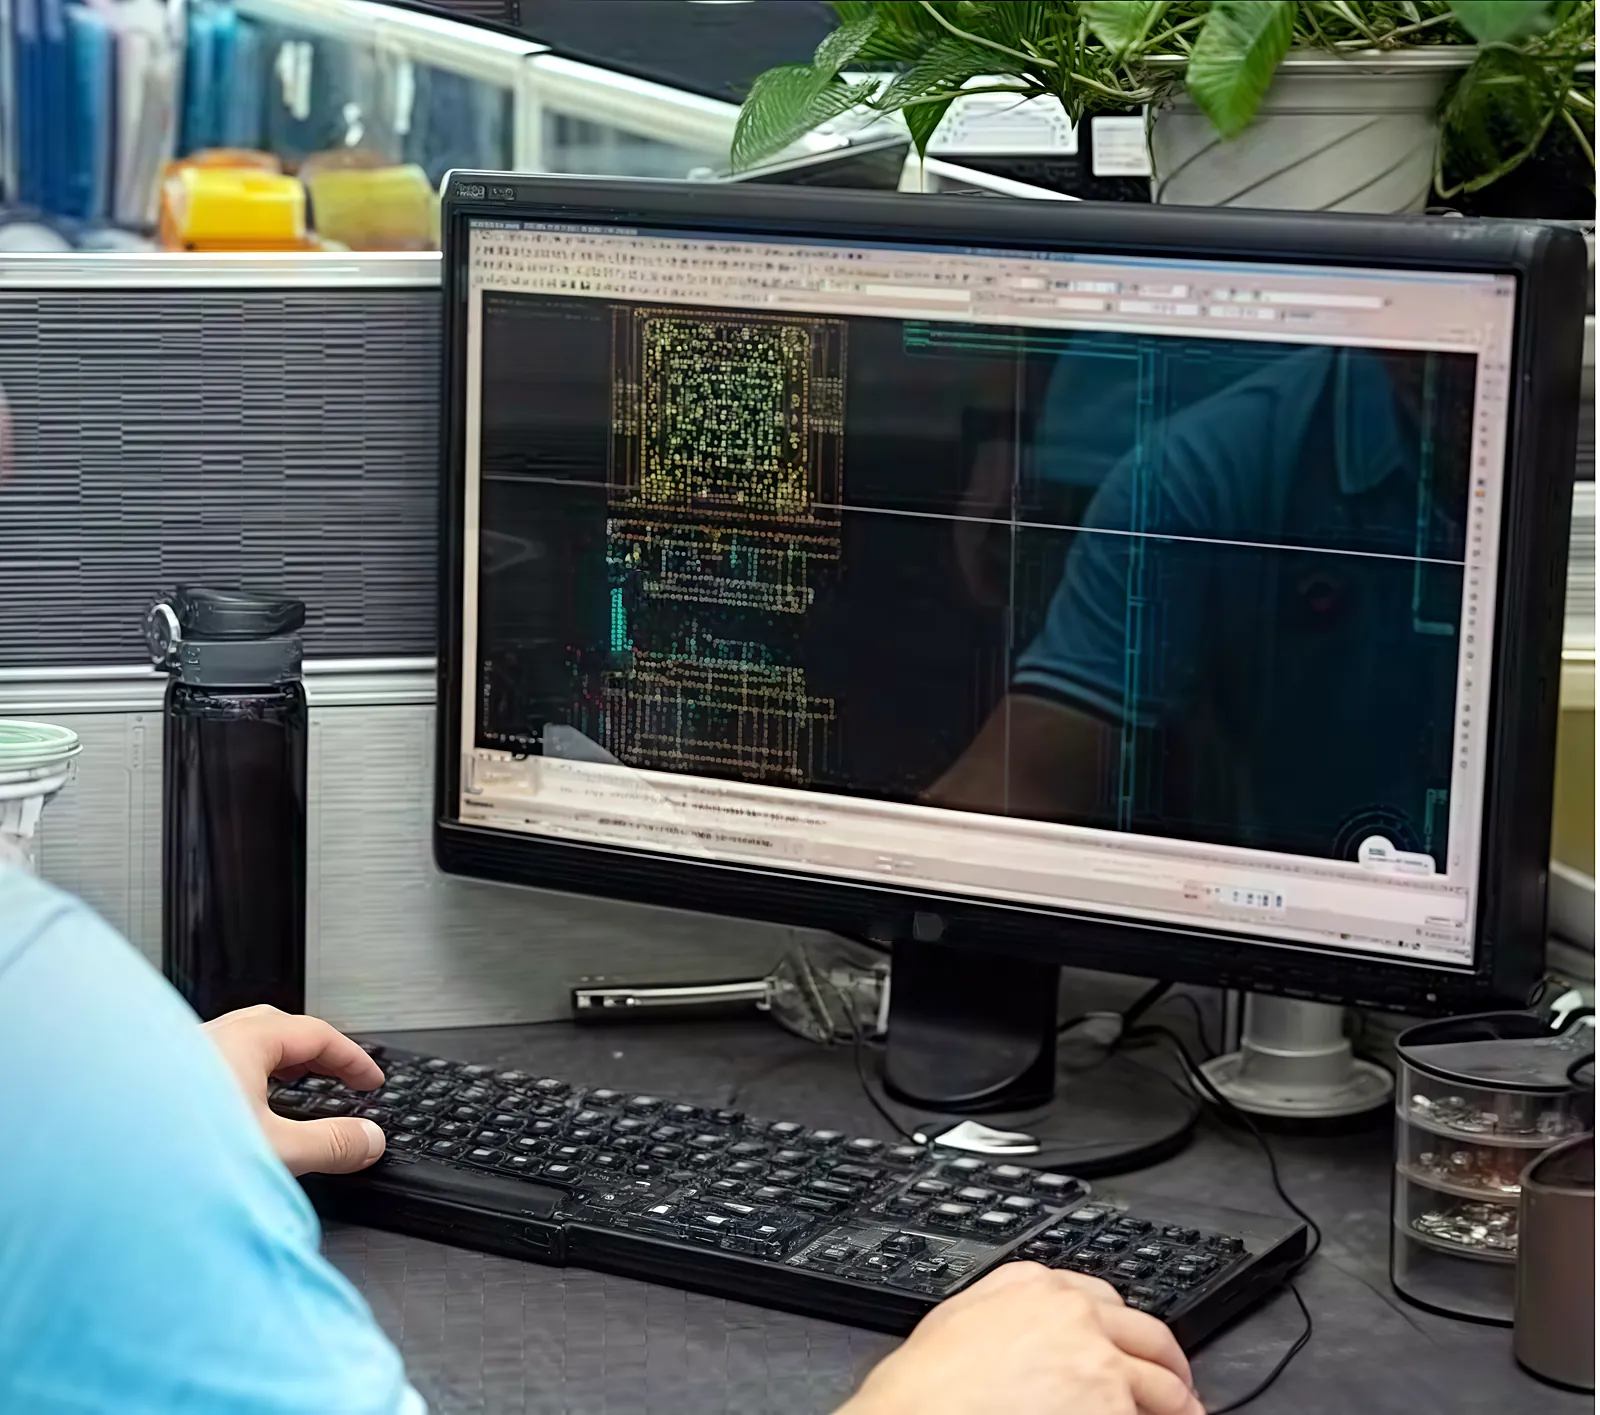
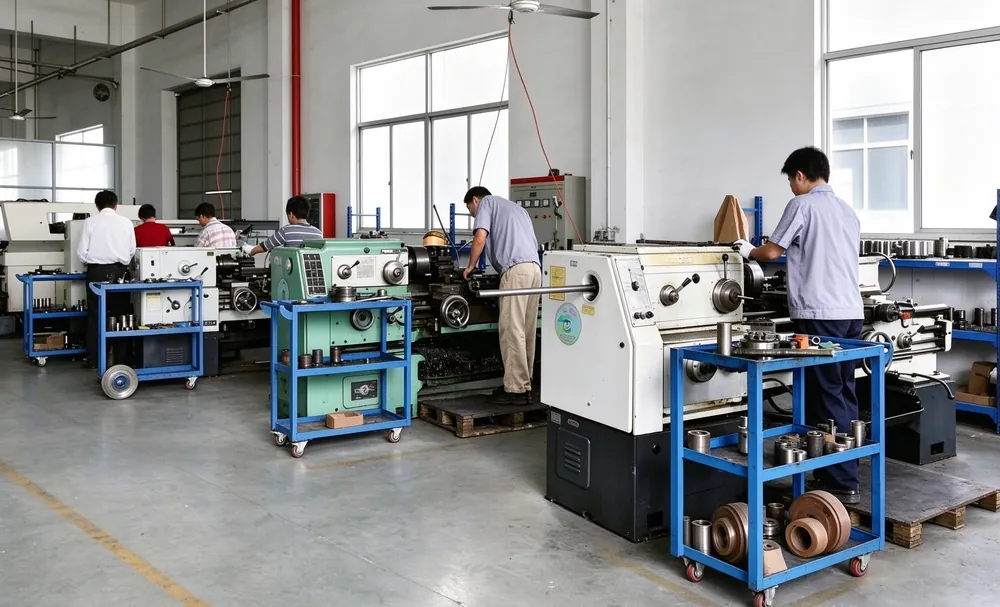
Производство оснастки на площадке означает, что вытяжные, прогрессивные и режущие штампы проектируются, изготавливаются и испытываются в собственном цехе — под одной крышей с прессами, на которых позже пойдёт серия. Оснастка рассчитывается в CAD, режется на собственном оборудовании, испытывается на собственных прессах — поэтому наши предложения и сроки выдерживаются.
Почему производство оснастки на площадке важно
Каждая вытянутая деталь стоит или падает вместе со своей оснасткой. Если производство оснастки передано на сторону, каждое изменение конструкции превращается в переговоры между поставщиками. В Aunov инструментальный цех находится рядом с прессовым: наши конструкторы строят CAD-модель, наши станки режут сталь, а наши слесари испытывают штамп на той же площадке, где позже пойдёт ваша деталь. Изменится ваш чертёж — это часы, а не недели.
Мы проектируем и изготавливаем прогрессивные штампы, одиночные вытяжные штампы, комбинированные штампы и мягкую оснастку для образцов. За более чем 15 лет на площадке построено свыше 500 комплектов оснастки — для корпусов датчиков, обечаек двигателей, втулок клапанов и чашек аккумуляторов.
Детали, решающие качество
Качество вытяжки решается в долях миллиметра. Зазор между пуансоном и матрицей составляет примерно 8–12 % толщины материала в зависимости от сплава и требований к поверхности; радиусы пуансона и матрицы рассчитываются так, чтобы металл тёк без разрывов; вытяжные стержни и усилие прижима управляют течением материала в чашку. В прогрессивных штампах раскладка ленты распределяет нагрузку по операциям, чтобы пресс работал стабильно на скорости.
Поскольку мы сами режем свою сталь, мы можем итерировать. Штамп, который чисто вытягивает в симуляции, но даёт складки на прессе, дорабатывается здесь и испытывается снова — заказчик видит готовые образцы, а не отговорки.
Далее в экскурсе по мощностям
Производство оснастки, формование и контроль взаимосвязаны. Следующий шаг в экскурсе показывает, как проходит сама вытяжка — и как проверяется каждая партия.
Процесс глубокой вытяжки · Качество & контроль · Глубоковытянутые детали по чертежу
Часто задаваемые вопросы
Какие виды оснастки вы изготавливаете на площадке?
Мы проектируем и изготавливаем прогрессивные штампы, одиночные вытяжные штампы и комбинированные штампы для серии, а также мягкую оснастку для образцов. Мягкая оснастка даёт первые детали, пока геометрия ещё обсуждается: на ней можно проверить радиусы, последовательность вытяжных переходов и достижимую толщину стенки до того, как будет разрезан закалённый серийный инструмент.
На каких прессах вытягиваются первые образцы?
На тех же прессах, которые потом поведут серию. Оснастку не настраивают на отдельном опытном прессе, а затем не переносят; усилие прижима, смазка и поведение ползуна у первого образца такие же, как в последующей работе. Таким образом, согласованный образец — результат именно того процесса, который вы покупаете.
Как быстро можно выполнить изменение конструкции?
За часы, а не недели. Поскольку проектирование, обработка стали и испытания находятся под одной крышей, изменение чертежа не проходит через согласования между поставщиками: CAD-модель корректируется, инструментальная сталь дорабатывается, штамп испытывается заново. Корректировка образца в текущей программе не вызывает нового цикла согласований.
Что происходит, если штамп даёт складки на прессе?
Штамп дорабатывают и испытывают снова. Складки возникают, когда материал в чашке недостаточно направляется; рычаги — вытяжные стержни, усилие прижима и радиусы пуансона и матрицы. Поскольку мы сами режем инструментальную сталь, эти корректировки выполняются без ожидания внешнего производителя оснастки.
Какой опыт стоит за вашей оснасткой?
Более 15 лет и свыше 500 комплектов оснастки, построенных на площадке, преимущественно для корпусов датчиков, обечаек двигателей, втулок клапанов и чашек аккумуляторов. Этот диапазон — причина, почему к новой геометрии обычно можно сказать, какая последовательность вытяжных переходов будет работоспособной, ещё до первой симуляции формования.
Нужна вытянутая деталь по чертежу? Пришлите ваш чертёж — предложение в течение 24 часов.
Расчёт оснастки под ваш допуск
Допуск вытянутой детали задаётся в оснастке, а не подправляется затем на прессе. Мы рассчитываем пуансон, матрицу и зазор так, чтобы деталь достигла требуемой размерной стабильности — ±0,05 mm при чистой вытяжке, до ±0,02 mm при вытяжке через дорн и айронинге. Радиусы пуансона и матрицы, а также положение вытяжных стержней определяют, равномерно ли течёт стенка. Поэтому каждое проектирование оснастки начинается с вопроса, какой допуск должна выдерживать деталь.
Симуляция до резки стали
До того, как инструментальная сталь подвергается обработке, мы проверяем формование на модели. Так можно предсказать, где стенка утоняется, где угрожают складки и какая последовательность переходов выдержит. Этот подготовительный расчёт экономит доработку закалённой стали и — причина, почему многие геометрии подходят уже с первого образца. Свыше 500 комплектов оснастки, построенных на площадке, дают симуляции проверенную базу данных.
Срок службы оснастки и обслуживание
Серийный штамп работает долго, если за ним ухаживают. Мы следим за износом режущих и вытяжных кромок и затачиваем или доводим их до того, как размер начнёт «дрейфовать». Поскольку проектирование, обработка стали и испытания находятся под одной крышей, эта доработка идёт без ожидания внешнего производителя оснастки. Так согласованный образец остаётся базовой деталью для каждой партии весь срок.
Мягкая оснастка для ранней фазы
Пока геометрия ещё обсуждается, мы изготавливаем мягкую оснастку, дающую первые детали без резки закалённой серийной стали. На ней проверяются радиусы, последовательность вытяжных переходов и достижимая толщина стенки, а выводы сразу идут в серийный штамп. Так сокращается время от чертежа до согласованного образца, и исключаются дорогие изменения готовой оснастки.
Направление оснастки и воспроизводимость
Воспроизводимость штампа стоит или падает вместе с направлением пуансона и матрицы. Мы выполняем колонковые направляющие и направляющие планки так, чтобы штамп за тысячи ходов давал один и тот же размер. Износ направляющих мы измеряем в рамках обслуживания, так что деталь в партии 10 всё ещё соответствует согласованному образцу из партии 1. В этом месте оснастка, сделанная на площадке, отличается от переданной на сторону.
Краткий ответ: Оснастка проектируется и изготавливается на площадке, чтобы вытяжные переходы и вторичная обработка оставались согласованными с деталью.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог