
Правильный сплав, правильная твёрдость, правильный прокатный завод — проверено до попадания на пресс.
Материалы, которые мы вытягиваем ежедневно
Глубокая вытяжка наказывает за неверный выбор материала. Формуемость, пружинение, поверхность и коррозионная стойкость зависят от сплава и степени твёрдости — поэтому мы консультируем по выбору материала уже на этапе предложения, а не после первой партии с трещинами. Следующие марки есть у нас на складе, и мы вытягиваем их толщиной от 0,15 mm до 3,0 mm, в состояниях от четверть-твёрдого до полностью твёрдого по требованию детали.
Проверено до попадания на пресс
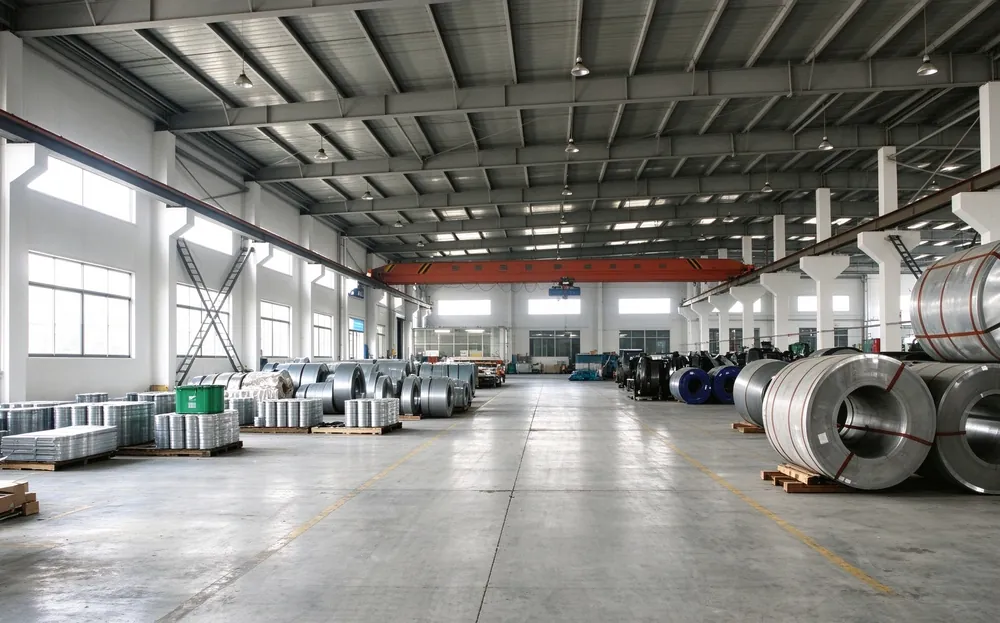
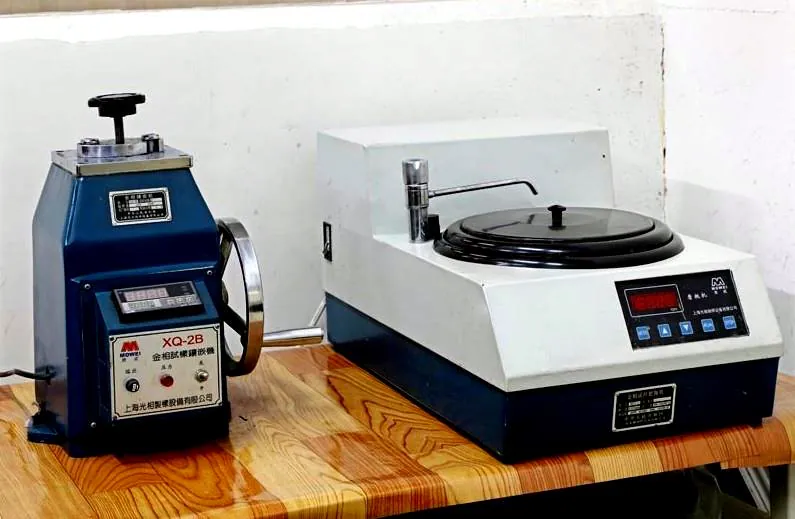
Каждый рулон поступает с заводским сертификатом — марка, твёрдость, толщина и номер плавки — и каждая партия проверяется повторно на площадке перед передачей в прессовый цех. Толщину измеряют по рулону, механические свойства отбирают по сертификату, а идентичность материала фиксируется, так что каждая готовая деталь прослеживается до своей плавки. Поскольку мы закупаем объёмами и вытягиваем эти марки ежедневно, наши прокатные заводы поставляют стабильное качество и честные сроки поставки — а если заказчику нужна определённая марка прокатного завода или декларация RoHS/REACH, это часть стандартного пакета документов, а не специальный запрос.
Далее в экскурсе по мощностям
Материал — половина дела, процесс — другая. Посмотрите, как проходит вытяжка и что происходит после.
Процесс глубокой вытяжки · Вторичные операции & поверхности · Штамповка & формование
Нужна вытянутая деталь по чертежу? Пришлите ваш чертёж — предложение в течение 24 часов.
Часто задаваемые вопросы
Какие группы материалов вы держите?
На складе и ежедневно вытягиваются нержавеющая сталь (SUS301/304/316/430), низкоуглеродистая сталь (SPCC/SPCE/65Mn), алюминий (AL1060/3003/5052/6061) и сплавы меди (латунь H62/H65) — в состояниях от четверть-твёрдого до полностью твёрдого.
В каких толщинах вытягиваются материалы?
Марки вытягиваются толщиной от 0,15 mm до 3,0 mm. Выбор материала — сплав и степень твёрдости — определяет формуемость, пружинение и поверхность, поэтому мы консультируем по нему уже на этапе предложения.
Как обеспечена прослеживаемость материала?
Каждый рулон поступает с заводским сертификатом — марка, твёрдость, толщина и номер плавки. Каждая партия проверяется повторно на площадке перед передачей в прессовый цех и прослеживается до своей плавки.
Поставляются ли документы RoHS и REACH?
Да. Для каждой марки доступна документация RoHS и REACH и она входит в стандартный пакет документов — не специальный запрос. Определённая марка прокатного завода также может быть учтена по запросу.
Коэффициент вытяжки по материалу — почему 304 вытягивается иначе, чем DC04
На вопрос, насколько глубокой может быть деталь за один переход, отвечает не пресс, а материал. Коэффициент вытяжки (LDR) показывает, насколько больше может быть заготовка по сравнению с готовым диаметром пуансона до того, как стенка порвётся. У нас DC04 достигает значений 2,1 до 2,2, нержавеющая сталь 304 — 1,85 до 2,05, алюминий 5052 — 1,80 до 1,95. Кто игнорирует эти цифры при конструировании, получит трещины у радиуса пуансона — не в серии, а уже на первом образце. Коэффициент снижается также по мере увеличения твёрдости и толщины материала — полностью твёрдый 304 вытягивается уже, чем мягкий.
Конкретно это значит: втулку из 304 мы вытягиваем осторожнее, чем ту же из DC04. Если коэффициент выше, мы разделяем вытяжку и делаем промежуточный отжиг. Это решение принимается при оценке технологичности, задолго до резки инструментальной стали.
Выбор степени твёрдости: формуемость против прочности
Одного сплава недостаточно — степень твёрдости тоже решает. Мы держим нержавеющую сталь в состояниях 1/2H, 3/4H и полностью твёрдом. Мягкий материал чисто вытягивается в глубокие геометрии, но сильнее пружинит и даёт детали меньше стабильности. Более твёрдый материал удерживает форму и размеры, но вытягивается менее глубоко без разрывов.
Поэтому мы рекомендуем степень твёрдости исходя из условия применения, а не из каталога. Пружинный лист хочет 3/4H, глубокая стенка чашки — мягкий материал. Помимо стали и алюминия мы вытягиваем латунь (H62/H65) и медь, когда нужны проводимость или внешний вид. Эти материалы ведут себя при формовании иначе, чем сталь, и требуют отдельной настройки прижима. Каждый рулон поступает с заводским сертификатом — марка, твёрдость, толщина и номер плавки — и мы проверяем эти значения на площадке до того, как заготовка попадёт на пресс. Смена степени твёрдости в производстве оснастки — не большая стройка, но требует повторного пробного изготовления — поэтому мы сознательно фиксируем её в предложении, а не после первой партии с трещинами.
Форма поставки и закупка
Упомянутые материалы мы закупаем в виде листа или ленты в обычных марках и толщинах; специальные сплавы — по запросу. Мы храним ходовые марки на складе, чтобы серия не останавливалась из-за материала. Образцы нужной марки предоставляем в короткие сроки до резки инструментальной стали.
Комбинирование материалов в детали
Часто мы соединяем два материала в одной конструкции — например, хорошо вытягивающийся корпус из DC04 с интерфейсом в оболочке из нержавеющей стали. Выбор материала по функции экономит массу и стоимость без потери стойкости к средам.
Краткий ответ: Выбор материала определяет коэффициент вытяжки, число переходов и отход до того, как будет построена оснастка.
Классификация: Все технические показатели на этой странице относятся к изделиям глубокой вытяжки по чертежу. Мы не публикуем неизмеренные показатели герметичности, циклы автоклавирования или углы пружинения. Цены, минимальные количества и сроки поставки подтверждаются по каждому чертежу.
Указание по нормам: Термины технологических процессов соответствуют DIN 8584 (вытяжка); система менеджмента качества ориентируется на ISO 9001 (без указания года версии).
Последняя проверка: 2026-11-05 · Sam Zhang, инженер-технолог